


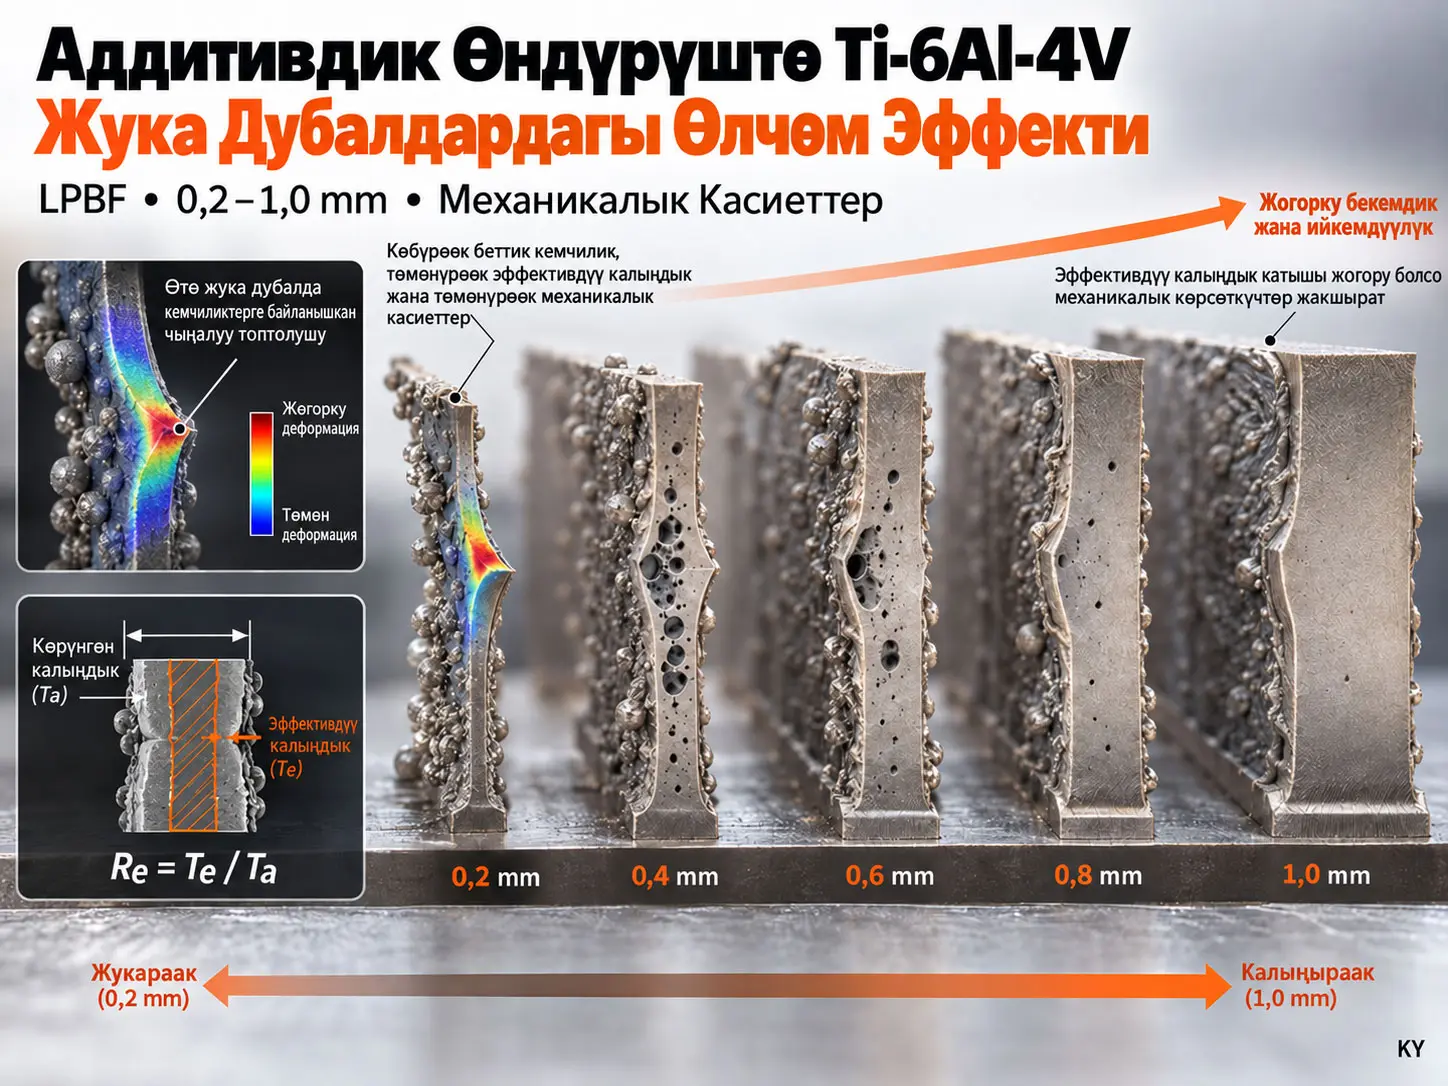
LPBF менен өндүрүлгөн Ti-6Al-4V жука дубалы — лазердик порошок катмарын эритүү ыкмасы менен катмар-катмар түзүлүп, калыңдыгы жүздөгөн микрометрден болжол менен бир миллиметр деңгээлине чейин азайганда беттик жана ички басып чыгаруу кемчиликтеринин жалпы кесилишке салыштырмалуу таасири тез өсүшү мүмкүн болгон жука титан эритмесинен жасалган көтөрүүчү элемент. Tenglong Xie жана анын кесиптештери 0,2–1,0 mm аралыгындагы он түрдүү калыңдыкта Ti-6Al-4V созуу үлгүлөрүн өндүрүп, калыңдыктын агуу чегине, акыркы созулуу бекемдигине, узарууга, сынуу режимине, α′ мартенситтик микротүзүлүшкө, беттик кемчиликтерге жана ички көңдөйлүүлүккө тийгизген таасирин изилдешкен. Калыңдык 0,2 mmден 1,0 mmге көбөйгөндө агуу чеги 471,7 ± 19,6 MPaдан 794,1 ± 17,5 MPaга, акыркы созулуу бекемдиги 485,2 ± 24,1 MPaдан 910,7 ± 15,6 MPaга жана узаруу %1,2 ± 0,3төн %8,5 ± 0,5ке жогорулаган. Изилдөөнүн түшүндүрүү чеги — ар бир калыңдык үчүн болгону үч созуу кайталамасы колдонулганы жана иштелип чыккан жарым-эмпирикалык моделдин изилденген өндүрүш шарттары менен калыңдык диапазонунан тышкары текшерилбегени.
Жука дубалдарда байкалган механикалык өзгөрүү жөн гана “материал азыраак болушу” менен түшүндүрүлбөйт. Дубал жукарган сайын α′ мартенсит ламеллалары бир аз жукарып, теориялык жактан бекемдөөчү салым бере алат. Бирок беттин бүдүрлүүлүгү, эрибей жабышкан бөлүкчөлөр, ballingден келип чыккан оюктар жана ички көңдөйлөр көбүрөөк байкала баштайт. Булактын жыйынтыктарына ылайык, кемчиликтердин алсыратуучу таасири микротүзүлүштүн майдалануусунан келип чыккан чектелген бекемдөөгө караганда кыйла чоң.
Изилдөө бул механизмди сандык жактан мүнөздөө үчүн эффективдүү калыңдык катышы \(R_e\) түшүнүгүн колдонот. \(R_e\) сырттан өлчөнгөн көрүнүктүү дубал калыңдыгынын канча бөлүгү чындап үзгүлтүксүз жүк көтөргөн материалдан турарын көрсөтөт. 0,2 mm номиналдык калыңдыкта катыш болжол менен %72,9 болсо, 1,0 mmде %95,3кө чейин жогорулайт. Беттеги кемчиликтүү катмардын бир тарабындагы мүнөздүү калыңдыгы болжол менен 26,5 µm деп табылгандыктан, өлчөмү туруктуу бул кемчиликтүү катмар өтө жука дубал кесилишинин кыйла чоң бөлүгүнө таасир этет.
Авторлор \(R_e\) көрсөткүчүн колдонуп, агуу чеги жана акыркы созулуу бекемдиги үчүн жарым-эмпирикалык божомол теңдемелерин иштеп чыгышкан. Өтө жука 0,2–0,3 mm үлгүлөрдү майдалап жана жылмалап беттик кемчиликтер азайтылганда, агуу чеги болжол менен %27–39, акыркы созулуу бекемдиги %22–45 өскөн. Ошого карабастан, узаруу жана туурасынан сынуу жүрүм-туруму негизинен сакталып калган. Бул тажрыйба беттик кемчиликтер бекемдикке күчтүү таасир берерин, бирок ийкемдүүлүк жана сынуу режими өзгөчө ички кемчиликтерге сезгич экенин көрсөтөт.
Изилдөөнүн негизги көйгөйү
Жеңил металл тор түзүлүштөрү жогорку салыштырма бекемдикке жана төмөн массага жетишүү үчүн жүздөгөн микрометрден бир нече миллиметрге чейинки жука дубалдарды жана жука көтөрүүчү элементтерди колдоно алат. Бирок калың үлгүдө өлчөнгөн материалдын бекемдик маанисин кыйла жука LPBF элементине түздөн-түз ыйгаруу коопсуз эмес.
Жука дубалдын абсолюттук калыңдыгы азайганда, өндүрүш учурунда пайда болгон болжол менен бирдей өлчөмдөгү беттик тегиз эместиктер жана көңдөйлөр кесилиштин улам чоң бөлүгүн ээлейт. Натыйжада номиналдык геометрия өзгөрбөсө да, чыныгы жүк көтөрүүчү кесилиш кичирейип, жергиликтүү чыңалуу топтолуулары өсүшү мүмкүн.
Адабиятта Ti-6Al-4V жука дубалдарындагы өлчөм эффекти мурда изилденгенине карабастан, иштердин маанилүү бөлүгү 0,5 mmден жогору калыңдыктарга багытталган. Бул изилдөө өзгөчө өндүрүш чегине жакындаган 0,2–0,3 mm диапазонун тажрыйбалык түрдө камтуу жана кемчиликтердин таасирин бир физикалык параметр аркылуу жакшыраак көзөмөлдөнүүчү кылуу үчүн иштелип чыккан.
LPBF менен өндүрүлгөн Ti-6Al-4V жука дубалдарында өлчөм эффекти деген эмне?
Бул изилдөөдөгү өлчөм эффекти — ошол эле эритме жана ошол эле LPBF өндүрүш багыты колдонулуп турса да, дубалдын калыңдыгы азайган сайын өлчөнгөн агуу чеги, акыркы созулуу бекемдиги, узаруу жана сынуу жүрүм-туруму олуттуу өзгөрүшү; булак бул өзгөрүүнүн негизги себебин жука кесилиштерде беттик жана ички басып чыгаруу кемчиликтеринин салыштырмалуу үстөм болуп калышы менен түшүндүрөт.
Бири-бирине каршы иштеген эки механизм
Дубал жукарганда карама-каршы эки механизм пайда болот.
- Бекемдөөчү механизм: α′ мартенситтик ламеллалардын чектелүү деңгээлде жукарышы дислокациялардын кыймылын кыйындатышы мүмкүн.
- Алсыратуучу механизм: беттик тегиз эместиктер, эрибеген бөлүкчөлөр, balling оюктары жана ички көңдөйлөр эффективдүү кесилишти азайтып, чыңалуунун топтолушун жаратат.
Тажрыйбалык бекемдиктин азайышынын чоңдугу микротүзүлүштүн майдалануусунан күтүлгөн бекемдөөчү таасир кемчиликтердин таасирин компенсациялай албаганын көрсөтөт.
Микротүзүлүш кантип өзгөрдү?
BSE изилдөөлөрүндө бардык үлгүлөрдө майда α′ мартенситтик ламеллалар байкалган. Ар бир калыңдык үчүн туш келди тандалган 50 ламелла өлчөнүп, дубал жукарган сайын микротүзүлүштүн чектелүү гана майдалануусу байкалган.
| Калыңдык | Орточо ламелла узундугу | Орточо ламелла туурасы |
|---|---|---|
| 0,2 mm | 5,065 µm | 0,239 µm |
| 0,4 mm | 5,499 µm | 0,262 µm |
| 0,6 mm | 5,430 µm | 0,253 µm |
| 0,8 mm | 5,539 µm | 0,247 µm |
| 1,0 mm | 5,685 µm | 0,304 µm |
Булак бул өзгөрүүнү негизги бекемдик механизми катары карабайт. Жука ламеллалардын теориялык бекемдөөчү таасири бар болсо да, чыныгы үлгүлөр жукарган сайын бекемдик төмөндөгөн.
Эффективдүү калыңдык катышы \(R_e\) эмнени өлчөйт?
Эффективдүү калыңдык катышы \(R_e\) жука дубалдын тышкы контурларынан өлчөнгөн көрүнүктүү калыңдыктын ичинде үзгүлтүксүз жана чындап жүк көтөргөн кесилиштин үлүшүн өлчөйт; \(R_e\) азайган сайын беттеги кемчиликтүү, жүк көтөрбөгөн катмардын жалпы кесилишке салыштырмалуу таасири өсөт.
Көрүнүктүү калыңдык, эффективдүү калыңдык жана кемчиликтүү беттик катмар
Булак үч калыңдык чоңдугун колдонот:
- \(T_a\): көрүнүктүү/apparent калыңдык; тышкы контурлардын ортосундагы орточо аралык.
- \(T_e\): эффективдүү калыңдык; тышкы контурдун ичиндеги үзгүлтүксүз жүк көтөрүүчү аймактын калыңдыгы.
- \(T_s\): үлгүнүн бир тарабындагы кемчиликтүү беттик катмардын мүнөздүү калыңдыгы.
Эки бет болгондуктан:
\[ T_e=T_a-2T_s \]
жана эффективдүү калыңдык катышы:
\[ R_e=\frac{T_e}{T_a} =1-\frac{2T_s}{T_a} \]
деп аныкталат.
Бул теңдемеде \(R_e\) өлчөмсүз. \(T_s\) туруктуу калганда \(T_a\) кичирейсе \(2T_s/T_a\) өсүп, \(R_e\) азаят. Физикалык жактан бирдей өлчөмдөгү бүдүр/кемчиликтүү беттик катмар жука дубалдын жүк көтөрүүчү кесилишинин чоңураак бөлүгүн жоготот.
Өлчөнгөн эффективдүү калыңдык маанилери
| Долбоорлонгон калыңдык | Көрүнүктүү калыңдык \(T_a\) | Эффективдүү калыңдык \(T_e\) | \(R_e\) |
|---|---|---|---|
| 0,20 mm | 0,186 ± 0,015 mm | 0,136 ± 0,014 mm | %72,9 ± 1,3 |
| 0,25 mm | 0,230 ± 0,019 mm | 0,179 ± 0,016 mm | %77,9 ± 1,0 |
| 0,30 mm | 0,279 ± 0,021 mm | 0,219 ± 0,024 mm | %78,3 ± 2,7 |
| 0,40 mm | 0,402 ± 0,026 mm | 0,354 ± 0,038 mm | %87,9 ± 3,9 |
| 0,50 mm | 0,516 ± 0,031 mm | 0,459 ± 0,036 mm | %89,0 ± 1,7 |
| 0,60 mm | 0,640 ± 0,016 mm | 0,580 ± 0,024 mm | %90,6 ± 1,6 |
| 0,70 mm | 0,725 ± 0,015 mm | 0,664 ± 0,029 mm | %91,5 ± 2,1 |
| 0,80 mm | 0,826 ± 0,023 mm | 0,775 ± 0,027 mm | %93,8 ± 1,9 |
| 0,90 mm | 0,908 ± 0,025 mm | 0,837 ± 0,046 mm | %92,2 ± 2,6 |
| 1,00 mm | 1,009 ± 0,027 mm | 0,961 ± 0,039 mm | %95,3 ± 1,4 |
Ыңгайлаштыруу жыйынтыгында \(T_s\) болжол менен 26,5 µm деп табылган. Изилдөөнүн өндүрүш шарттарында бул маани жалпы калыңдыктан негизинен көз карандысыз көрүнөт.
Ички көңдөйлүүлүк калыңдык менен кантип өзгөрдү?
| Калыңдык | Байкалган көңдөй өлчөмү | Көңдөй аянтынын катышы |
|---|---|---|
| 0,20 mm | 3–27 µm | %0,615 |
| 0,25 mm | 2–28 µm | %0,546 |
| 0,30 mm | 6–24 µm | %0,511 |
| 0,40 mm | 2–16 µm | %0,084 |
| 0,50 mm | 3–16 µm | %0,067 |
| 0,60 mm | 3–13 µm | %0,049 |
| 0,70 mm | 3–18 µm | %0,038 |
| 0,80 mm | 5–19 µm | %0,038 |
| 0,90 mm | 1–10 µm | %0,019 |
| 1,00 mm | 4–10 µm | %0,018 |
0,3 mmден 0,4 mmге өтүүдө көңдөй аянтынын катышы өзгөчө чоң азаят. Бирок бул маанилер эки өлчөмдүү кесилиштерден алынган жана чыныгы үч өлчөмдүү көңдөйлүк көлөмүнүн катышы катары чечмеленбеши керек.
DIC деформация талаалары механизмди кантип колдоду?
0,2 mm үлгүдө жүктөөнүн эрте баскычында четтерде да, ички аймактарда да ачык деформация топтолушу пайда болгон. Жүк өскөн сайын четтеги топтолуу ички аймактагы кемчиликтен келип чыккан топтолуу менен биригип, жүк багытына болжол менен тик туурасынан сынууга өттү.
0,6 mm үлгүдө болсо, алгач деформация көбүрөөк четтерде топтолуп, ички кесилиш бир кыйла бир тектүү бойдон калган. Андан кийин максималдуу кесүү чыңалуусунун багыты боюнча кыйгач топтолуу тилкеси өнүгүп, Ti-6Al-4V үчүн типтүү ийкемдүү сынуу жүрүм-турумуна өткөн.
Бул салыштыруу ички кемчиликтер сынуу механизминин өзгөрүшүндө өзгөчө маанилүү роль ойнойт деген булак жоромолунун түз тажрыйбалык негиздеринин бири болуп саналат.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Үлгүлөр сериясы
Изилденген номиналдык калыңдыктар:
0,20; 0,25; 0,30; 0,40; 0,50; 0,60; 0,70; 0,80; 0,90 жана 1,00 mm.
Ар бир калыңдыкта кеминде беш үлгү өндүрүлгөн; алардын үчөө созуу сыноосунда колдонулуп, экөө кемчиликтерди жана микротүзүлүштү изилдөөгө бөлүнгөн.
Авторлор n=3 созуу кайталамасын изилдөөчү үлгү катары мүнөздөшөт. Ошондуктан стандарттык четтөөлөр кайталанмачылык жөнүндө маалымат бергени менен, изилдөө кеңири популяция үчүн так бөлүштүрүү баасын сунуштабайт.
Үлгүнүн геометриясы
| Геометриялык өзгөчөлүк | Маани |
|---|---|
| Жалпы узундук | 50 mm |
| Параллелдүү өлчөө аймагы | 16 mm |
| Өлчөө аймагынын туурасы | 6 mm |
| Кармоочу учтун туурасы | 10 mm |
0,2–0,3 mm өтө жука үлгүлөрдүн кармоочу учтары кармоо учурунда тайып кетүүнү же бузулууну азайтуу үчүн жергиликтүү түрдө 0,8 mmге калыңдатылган. 0,4 mm жана андан жогору үлгүлөрдө бирдей калыңдык колдонулган.
Ti-6Al-4V порошогу
Аргон газы менен атомдоштурулган Ti-6Al-4V порошогунун дан өлчөмүнүн бөлүштүрүлүшү:
- \(D_{10}=27,0\ \mu m\)
- \(D_{50}=42,3\ \mu m\)
- \(D_{90}=56,5\ \mu m\)
Булак химиялык курамда Al үчүн %6,18, V үчүн %4,07 жана O үчүн %0,13 маанилерин билдирет; калган негизги элемент Ti.
LPBF өндүрүш шарттары
| Параметр | Маани |
|---|---|
| Машина | BLT-A300 |
| Лазер кубаттуулугу | 190 W |
| Катмар калыңдыгы | 30 µm |
| Сканерлөө ылдамдыгы | 90 mm/s |
| Hatch аралыгы | 140 µm |
| Атмосфера | Аргон |
Бардык үлгүлөр куруу багытынын таасирин аралаштыруучу өзгөрмөгө айлантпоо үчүн бирдей багытта басылган. Басып чыгаруу аяктагандан кийин үлгүлөр аргон толтурулган камерада табигый түрдө бөлмө температурасына чейин муздатылып, зым эрозиясы менен платформадан бөлүнүп, этанолдо 15 мүнөт ультраүндүк тазалоодон өткөрүлгөн.
Созуу сыноосу жана DIC
Созуу сыноолору MTS универсалдык сыноо машинасында 0,7 mm/мин жүктөө ылдамдыгында жүргүзүлгөн.
Санариптик Сүрөт Корреляциясы (DIC) үчүн өлчөө аймагы күңүрт ак түскө боёлуп, анын үстүнө диаметри болжол менен 0,2–0,4 mm болгон туш келди кара тактар түшүрүлгөн. Сүрөттөр 4 fps ылдамдыкта жазылып, VIC-3D Version 11.2 аркылуу толук талаадагы жылыш жана деформация бөлүштүрүлүштөрү эсептелген.
Инженердик чыңалуу:
\[ \sigma_{eng}=\frac{F_{tensile}}{A_a} \]
түрүндө эсептелген. Бул жерде \(F_{tensile}\) — созуу күчү, ал эми \(A_a\) — көрүнүктүү калыңдык жана көрүнүктүү туурасы боюнча эсептелген өлчөө аймагынын кесилиш аянты.
Булак чыныгы чыңалуу жана чыныгы деформацияга өткөрүү үчүн:
\[ \sigma_{true}=\sigma_{eng}(1+\varepsilon_{eng}) \]
\[ \varepsilon_{true}=\ln(1+\varepsilon_{eng}) \]
байланыштарын колдонот.
Микротүзүлүштү мүнөздөө
Металлографиялык үлгүлөр стандарттык майдалоо жана жылмалоодон кийин 2 mL HF, 4 mL HNO3 жана 94 mL H2O камтыган Kroll реактиви менен жеңил оюлган. BSE сүрөттөө Thermo Scientific Scios 2 сканерлөөчү электрондук микроскобу менен жүргүзүлгөн.
Беттик жана ички кемчиликтерди мүнөздөө
Беттик топография Leica DVM6 M санариптик микроскобу менен изилденген. Кесилиш сүрөттөрүнөн тышкы контур, көрүнүктүү калыңдык жана эффективдүү калыңдык алынган.
Ички кемчиликтер үчүн ар бир калыңдыктын өлчөө аймагынан эки металлографиялык үлгү алынып, көңдөйдүн өлчөмү жана аянт катышы ImageJ Version 1.54 аркылуу эсептелген.
Санариптик микроскоп 1073 lp/mm чечилиште жана болжол менен 150–400× чоңойтууда колдонулган.
Негизги механикалык жыйынтыктар
| Метрика | 0,2 mm | 1,0 mm |
|---|---|---|
| Агуу чеги, YS | 471,7 ± 19,6 MPa | 794,1 ± 17,5 MPa |
| Акыркы созулуу бекемдиги, UTS | 485,2 ± 24,1 MPa | 910,7 ± 15,6 MPa |
| Узаруу | %1,2 ± 0,3 | %8,5 ± 0,5 |
Булак аралык калыңдыктардын бардыгы үчүн натыйжаларды Figure 5те график түрүндө көрсөтөт, бирок бардык сандык YS, UTS жана узаруу маанилерин өзүнчө таблицада бербейт. Ошондуктан аралык маанилер Verianla тарабынан графиктен так сан катары чыгарылган эмес.
Өтө жука жана калыңыраак режимдер
0,2–0,3 mm: калыңдык өскөн сайын бекемдик тез жогорулайт, узаруу %3төн төмөн бойдон калат жана төмөн ийкемдүүлүктөгү/туурасынан сынуу үстөм көрүнөт.
0,4–1,0 mm: бекемдиктин өсүшү жайыраак болот; узаруу 0,4–0,5 mmде болжол менен %5ке, 0,6 mm жана андан жогору болсо %6дан жогору көтөрүлөт.
Жарым-эмпирикалык бекемдик моделин түзүү
Модель кемчилик таасирлерин эки топко бөлөт:
- Тышкы фактор: беттик кемчиликтер, коэффициент \(\eta_s\).
- Бириккен ички фактор: ички кемчиликтердин, микротүзүлүштүк өзгөрүүнүн, кычкылтек курамынын жана башка ички салымдардын таза таасири, коэффициент \(\eta_i\).
Кемчиликсиз материалдын теориялык бекемдиги \(\sigma_0\) деп аныкталганда:
\[ \sigma=\eta_s\eta_i\sigma_0 \]
деп жазылат.
Эффективдүү жүк көтөрүүчү калыңдык \(T_e\) болгондо критикалык жүк:
\[ F=T_eW\eta_i\sigma_0 \]
жана көрүнүктүү кесилиштен эсептелген бекемдик:
\[ \sigma= \frac{F}{T_aW} = \frac{T_e}{T_a}\eta_i\sigma_0 = R_e\eta_i\sigma_0 \]
болот.
Муну биринчи теңдеме менен салыштыруу:
\[ \eta_s=R_e \]
натыйжасын берет. Моделде беттик кемчиликтердин бекемдикти азайтуучу коэффициенти түздөн-түз эффективдүү калыңдык катышына барабар деп алынат.
Бекемдик–\(R_e\) дал келтирүү теңдемелери
Тажрыйбалык маалыматтарды дал келтирүү:
\[ \sigma_{YS}=860.3R_e^{1.8} \]
\[ \sigma_{UTS}=1025.1R_e^{2.1} \]
түрүндө. Бекемдиктер MPa менен берилет жана \(R_e\) өлчөмсүз.
Буга ылайык:
\[ \eta_s=R_e,\qquad \eta_i^{YS}=R_e^{0.8},\qquad \sigma_0^{YS}=860.3\ \mathrm{MPa} \]
жана:
\[ \eta_s=R_e,\qquad \eta_i^{UTS}=R_e^{1.1},\qquad \sigma_0^{UTS}=1025.1\ \mathrm{MPa} \]
деп көрсөтүлгөн.
Бул ажыратуу “ички көңдөйлүүлүктүн таза таасири” эмес. \(\eta_i\) — булак тарабынан бири-биринен толук ажыратылбаган ички кемчиликтердин, микротүзүлүштүн, кычкылтектин жана башка ички салымдардын бириккен таза таасири.
Беттик кемчиликтердин болжолдуу салымы
\(R_e\) 1,0 mmде 0,953 болсо, 0,2 mmде 0,729га чейин төмөндөйт. Булак муну беттик кемчиликтердин өзүнөн улам болжол менен %23 бекемдик жоготуу потенциалы катары чечмелейт.
Бирок өлчөнгөн жалпы бекемдик төмөндөшү %40тан ашат. Айырма бириккен ички факторлор да олуттуу алсыратуучу салым берерин көрсөтөт.
Бетти жылмалоо бекемдикти көбөйткөнү менен эмне үчүн ийкемдүүлүктү толук калыбына келтирген жок?
Бетти майдалоо жана жылмалоо эффективдүү жүк көтөрүүчү кесилишти азайткан бүдүр беттик катмарды негизинен жок кылгандыктан бекемдик жогорулаган; бирок үлгүнүн ичиндеги көңдөйлөр жана башка бириккен ички кемчиликтер сакталып калгандыктан эрте деформация локалдашуусу жана туурасынан сынуу уланган, ошондуктан узаруу жана сынуу режими бекемдик сыяктуу деңгээлде жакшырган эмес.
Беттик иштетүү процедурасы
0,2, 0,25 жана 0,3 mm үлгүлөр тиешелүүлүгүнө жараша 400–2000 grit суу менен майланган SiC наждак кагаздары менен майдаланып, 1 µm алюмина суспензиясы менен жылмаланып, этанолдо ультраүндүк тазалоодон өткөрүлгөн.
Иштетүүдөн кийинки көрүнүктүү калыңдыктар:
- 0,2 mm тобу → 0,135 mm,
- 0,25 mm тобу → 0,171 mm,
- 0,3 mm тобу → 0,219 mm
болгон. Ар бир үлгүдөн болжол менен 60 µm материал алынган.
Беттин бүдүрлүүлүгү
Булак беттин бүдүрлүүлүгү \(R_a\) маанилери иштетүүгө чейин болжол менен 6,75–8,49 µm диапазонунан иштетүүдөн кийин болжол менен 1,53–1,91 µm диапазонуна төмөндөгөнүн билдирет.
Беттик иштетүүнүн механикалык натыйжасы
| Метрика | As-built диапазону | Беттик иштетилген диапазон | Өсүш |
|---|---|---|---|
| YS | 471,7 ± 19,6 – 558,9 ± 31,9 MPa | 656,2 ± 11,4 – 709,6 ± 15,3 MPa | Болжол менен %27–39 |
| UTS | 485,2 ± 24,1 – 652,2 ± 60,8 MPa | 704,2 ± 8,5 – 796,4 ± 14,6 MPa | Болжол менен %22–45 |
0,3 mm беттик-иштетилген үлгүнүн бекемдиги as-built 0,5 mm үлгүгө жакындаган. Бирок ички көңдөйлөрдөн улам узаруу төмөн бойдон калып, сынуу эрте болгон.
Моделди текшерүү
Беттик иштетилген 0,2, 0,25 жана 0,3 mm үлгүлөр үчүн иштелип чыккан моделдин божомолдору менен тажрыйбанын ортосундагы максималдуу салыштырмалуу четтөө %4,8 деп берилген.
Булак ошондой эле мурда 0,5–2,5 mm диапазону үчүн иштелип чыккан адабият моделин өтө жука диапазонго узартып, бул модель 0,2–0,3 mm үлгүлөрдүн бекемдигин олуттуу ашыкча бааларын көрсөткөн.
Бул салыштыруу калыңыраак дубалдардан алынган эмпирикалык байланыш өндүрүш чегине жакын өтө жука режимге автоматтык түрдө өткөрүлбөй турганын көрсөтөт.
Изилдөө колдогон жыйынтыктар
- LPBF Ti-6Al-4V жука дубалдарында 0,2–1,0 mm аралыгында ачык механикалык өлчөм эффекти бар.
- 0,2–0,3 mm өтө жука режимде бекемдик жана ийкемдүүлүк кемчиликтерге өзгөчө сезгич.
- Калыңдык өскөн сайын эффективдүү калыңдык катышы жогорулап, ички көңдөйлүүлүк азаят.
- Микротүзүлүштүк майдалануунун бекемдөөчү таасири бар, бирок кемчиликтердин алсыратуучу таасиринен аз.
- Бекемдик беттик жана ички факторлордун биргелешкен таасири менен өзгөрөт.
- Сынуу режими жана ийкемдүүлүк өзгөчө ички кемчиликтер менен байланыштуу.
- Бетти майдалоо/жылмалоо өтө жука үлгүлөрдүн YS жана UTS маанилерин олуттуу жогорулаткан.
- \(R_e\) негизиндеги жарым-эмпирикалык модель изилденген шарттарда бекемдиктин өзгөрүшүн түшүндүрө алган.
Изилдөө колдобогон жыйынтыктар
- Модель бардык LPBF машиналары жана бардык Ti-6Al-4V процесс параметрлери үчүн универсалдуу экенин көрсөтпөйт.
- 0,2–1,0 mmден тышкары дубал калыңдыктарында ошол эле теңдемелер жарактуу экенин ырастабайт.
- \(\eta_i\) коэффициенти ички көңдөйлүүлүктү гана өлчөй турганын көрсөтпөйт.
- Эки өлчөмдүү көңдөй аянтынын катыштары чыныгы үч өлчөмдүү көлөмдүк көңдөйлүүлүккө толук барабар экенин көрсөтпөйт.
- Бетти жылмалоо ийкемдүүлүктү же сынуу режимин толук калыбына келтирерин көрсөтпөйт.
- Үч созуу кайталамасы менен бүт өндүрүш популяциясы үчүн так ыктымалдык бөлүштүрүүнү түзбөйт.
- Татаал реалдуу тор түзүлүштөрдүн чарчоо, сокку же кызмат мөөнөтүндөгү көрсөткүчтөрүн түздөн-түз сынабайт.
Негизги чектөөлөр
- Созуу үлгүсү аз: ар бир калыңдыкта n=3; авторлор изилдөөнү изилдөөчү деп мүнөздөшөт.
- Ички кемчиликтерди өлчөө: эки өлчөмдүү кесилиш аянттары чыныгы үч өлчөмдүү көңдөй көлөмүн толук көрсөтпөйт.
- Бириккен ички фактор: ички көңдөйлүүлүк, микротүзүлүш жана кычкылтек таасири бири-биринен толук ажыратылган эмес.
- Модель жарым-эмпирикалык: дал келтирүү коэффициенттери изилдөөнүн өз материалы жана өндүрүш шарттарынан алынган.
- Беттик иштетилген моделди текшерүү: 0,2–0,3 mm өтө жука үлгүлөрдө гана жүргүзүлгөн.
- Изилденген механикалык жүк: изилдөө негизинен монотондук созулуу жүрүм-турумуна багытталган; чарчоо жана татаал кызмат жүктөрү өлчөнгөн эмес.
Булак ичиндеги отчеттук эскертүү
Ички кемчиликтер бөлүмүндөгү баяндама текстинде көңдөйлүүлүк “0,25 mmде %0,615тен” азайганы жазылган; ошол эле бөлүмдүн Table 4үндө %0,615 мааниси 0,2 mm үлгүгө, ал эми 0,25 mm үлгү %0,546 маанисине таандык. Verianla сандык таблицада булактагы Table 4 маанилерин сактап, бул эки билдирүүнүн айырмасын жашырбайт.
Булак жана Ыкма Жөнүндө Эскертүү
Түпнуска аталышы: Size-Dependent Mechanical Properties of Additively Manufactured Ti-6Al-4V Thin Walls
Авторлор: Tenglong Xie; Chao Ding; Peng Wang; Minghao Huang; Shenghang Xu; Zhen Wang; Huiping Tang
Жооптуу автор: Chao Ding
Мекеме 1: Zhejiang Key Laboratory of Aerospace Metallic Materials, Hangzhou City University, Hangzhou 310015, China
Мекеме 2: School of Civil Engineering, Shaoxing University, Shaoxing 312000, China
Журнал: Materials
Басмакана: MDPI
Жарыя түрү: Рецензияланган эксперименттик изилдөө макаласы
Библиографиялык жазуу: Materials, 2026, 19(10), 1945
DOI: 10.3390/ma19101945
Жөнөтүлгөн: 17 Март 2026
Кайра каралган: 28 Апрель 2026
Кабыл алынган: 5 Май 2026
Жарыяланган: 9 Май 2026
Лицензия: Creative Commons Attribution (CC BY).
Ачкыч сөздөр: laser powder bed fusion; Ti-6Al-4V thin walls; size effect; mechanical properties; printing defects.
Изилдөө дизайны: LPBF менен ар түрдүү калыңдыктагы үлгүлөрдү өндүрүү, монотондук созуу сыноосу, DIC деформация өлчөөсү, микротүзүлүш талдоосу, беттик жана ички кемчиликтерди мүнөздөө, жарым-эмпирикалык модель иштеп чыгуу жана беттик иштетүү менен механизмди/моделди текшерүү.
Калыңдык диапазону: 0,2–1,0 mm; жалпы он калыңдык деңгээли.
Созуу кайталамаларынын саны: Ар бир калыңдык үчүн n=3; булак муну изилдөөчү үлгү катары мүнөздөйт.
Өндүрүш системасы: BLT-A300 LPBF.
Созуу системасы: MTS universal testing machine.
DIC: 4 fps сүрөт жазуусу; VIC-3D Version 11.2.
Микротүзүлүш: Thermo Scientific Scios 2 менен BSE сүрөттөө.
Беттик/ички кемчиликтерди сүрөттөө: Leica DVM6 M санариптик микроскоп; 1073 lp/mm; болжол менен 150–400×.
Көңдөй талдоосу: ImageJ Version 1.54.
Негизги модель өзгөрмөсү: \(R_e=T_e/T_a\).
Негизги YS модели: \(\sigma_{YS}=860.3R_e^{1.8}\).
Негизги UTS модели: \(\sigma_{UTS}=1025.1R_e^{2.1}\).
Беттик иштетилген текшерүү: 0,2–0,3 mm; максималдуу салыштырмалуу божомол четтөөсү %4,8.
Supplementary Material: α′ ламелла өлчөө аймактарын көрсөткөн Figure S1 жана ар түрдүү калыңдыктагы α′ ламелла өлчөмдөрүн камтыган Table S1.
Каржылоо: National Natural Science Foundation of China, No. U24A20103.
Маалымат жеткиликтүүлүгү: Оригиналдуу салымдар макалада жана Supplementary Material ичинде экени; кошумча суроолор жооптуу авторго жөнөтүлүшү мүмкүн экени көрсөтүлгөн.
Кызыкчылыктардын кагылышы: Авторлор кызыкчылыктардын кагылышын билдирген эмес.
Авторлордун салымдары: Концептуалдаштыруу Chao Ding жана Huiping Tang; методология Chao Ding; текшерүү Minghao Huang, Shenghang Xu жана Zhen Wang; формалдуу талдоо жана изилдөө Tenglong Xie; ресурстар Peng Wang; маалыматтарды иштетүү Peng Wang, Minghao Huang жана Shenghang Xu; биринчи долбоор Tenglong Xie; карап чыгуу/редакциялоо Chao Ding, Minghao Huang, Shenghang Xu, Zhen Wang жана Huiping Tang; визуалдаштыруу Peng Wang; көзөмөл Chao Ding, Zhen Wang жана Huiping Tang; каржылоону алуу Huiping Tang тарабынан аткарылган.
Негизги түшүндүрүү чеги: Эксперименттик натыйжалар бир LPBF процесс топтому жана аз сандагы кайталоолор менен алынган. Моделди ар башка өндүрүш шарттарында кайра калибрлебей колдонууга болору булак тарабынан ырасталбайт.
Булак ичиндеги көңдөйлүүлүк эскертүүсү: Текст жана Table 4 %0,615 маанисин ар башка калыңдыкка байланыштырат; Table 4тө бул маани 0,2 mm сапта.
Визуалды кайра чийүү: Изилдөө агымы, көрүнүктүү/эффективдүү калыңдык геометриясы, \(R_e\)–көңдөйлүүлүк байланышы, DIC механизм салыштыруусу, \(R_e\)–бекемдик модели жана беттик иштетилген моделди текшерүү Verianla үчүн кайра чийүүгө ылайыктуу.
Verianla Live ылайыктуулугу: Live Process, Live Equation, Live Data, Live Compare жана source-derived Live Figure үчүн ылайыктуу. Булак маалыматтарынан тышкары жаңы LPBF параметрин киргизип бекемдик божомолун чыгарган эркин колдонуучу симуляциясы ылайыктуу эмес.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген