


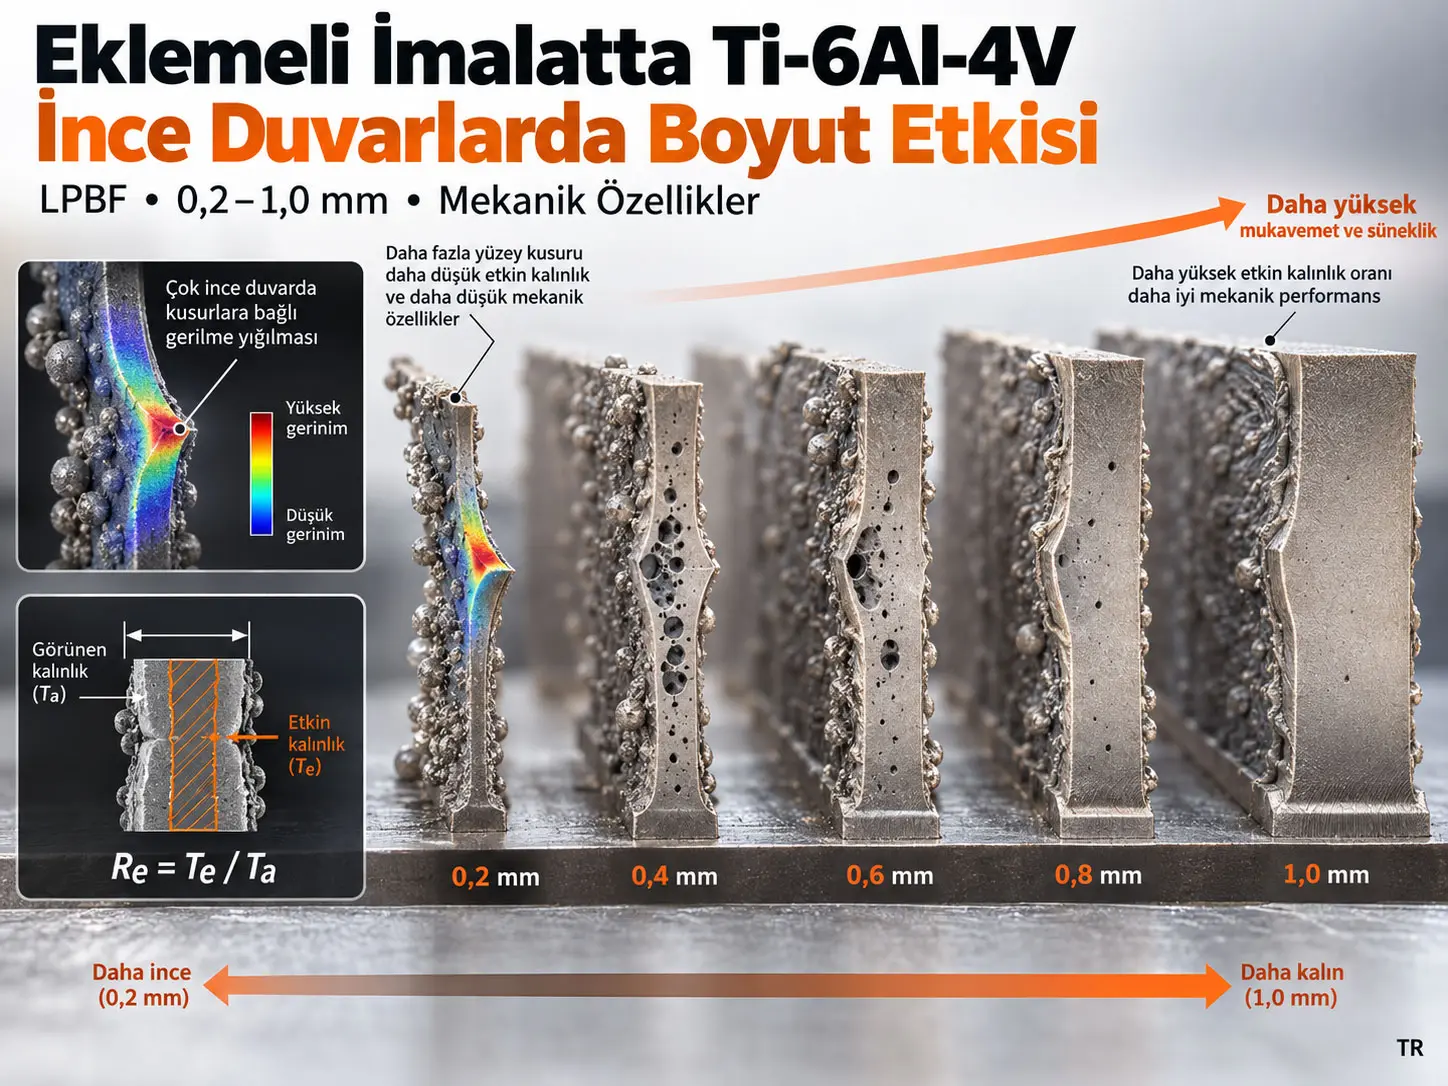
LPBF ile üretilmiş Ti-6Al-4V ince duvar, lazer toz yatağı ergitme yöntemiyle katman katman oluşturulan ve kalınlığı yüzlerce mikrometre ile yaklaşık bir milimetre mertebesine indiğinde yüzey ve iç baskı kusurlarının toplam kesit içindeki göreli etkisi hızla büyüyebilen ince bir titanyum alaşımı taşıyıcı elemandır. Tenglong Xie ve çalışma arkadaşları, 0,2–1,0 mm arasındaki on farklı kalınlıkta Ti-6Al-4V çekme numunesi üreterek kalınlığın akma dayanımı, nihai çekme dayanımı, uzama, kırılma modu, α′ martenzitik mikroyapı, yüzey kusurları ve iç gözeneklilik üzerindeki etkisini araştırmıştır. Kalınlık 0,2 mm'den 1,0 mm'ye çıktığında akma dayanımı 471,7 ± 19,6 MPa'dan 794,1 ± 17,5 MPa'ya, nihai çekme dayanımı 485,2 ± 24,1 MPa'dan 910,7 ± 15,6 MPa'ya ve uzama %1,2 ± 0,3'ten %8,5 ± 0,5'e yükselmiştir. Çalışmanın yorum sınırı, her kalınlık için yalnız üç çekme tekrarının kullanılmış olması ve geliştirilen yarı-ampirik modelin incelenen üretim koşulları ve kalınlık aralığı dışında doğrulanmamış olmasıdır.
İnce duvarlarda görülen mekanik değişim yalnız “daha az malzeme bulunması” ile açıklanmamaktadır. Duvar inceldikçe α′ martenzit lamelleri bir miktar incelmekte ve teorik olarak güçlendirici bir katkı oluşturmaktadır. Buna karşılık yüzey pürüzlülüğü, erimemiş yapışık partiküller, balling kaynaklı çentikler ve iç gözenekler daha belirgin hale gelmektedir. Kaynak sonuçlarına göre kusurların oluşturduğu zayıflatıcı etki, mikroyapısal incelmenin sağladığı sınırlı güçlenmeden çok daha büyüktür.
Çalışma bu mekanizmayı nicelleştirmek için etkin kalınlık oranı \(R_e\) kavramını kullanmaktadır. \(R_e\), dıştan ölçülen görünür duvar kalınlığının ne kadarının gerçekten sürekli yük taşıyan malzemeden oluştuğunu gösterir. 0,2 mm nominal kalınlıkta oran yaklaşık %72,9 iken 1,0 mm'de %95,3'e yükselmektedir. Yüzeydeki kusurlu tabakanın tek taraftaki karakteristik kalınlığı yaklaşık 26,5 µm bulunduğundan, sabit büyüklükteki bu kusurlu tabaka ultra-ince duvar kesitinin çok daha büyük bir bölümünü etkiler.
Yazarlar \(R_e\)'yi kullanarak akma ve nihai çekme dayanımı için yarı-ampirik tahmin denklemleri geliştirmiştir. Ultra-ince 0,2–0,3 mm numuneler taşlanıp parlatılarak yüzey kusurları azaltıldığında akma dayanımı yaklaşık %27–39, nihai çekme dayanımı %22–45 artmıştır. Buna rağmen uzama ve enine kırılma davranışı büyük ölçüde devam etmiştir. Bu deney, yüzey kusurlarının dayanım üzerinde güçlü bir etkisi olduğunu, fakat süneklik ve kırılma modunun özellikle iç kusurlara duyarlı olduğunu göstermektedir.
Araştırmanın temel problemi
Hafif metal kafes yapılar, yüksek özgül dayanım ve düşük kütle elde edebilmek için yüzlerce mikrometre ile birkaç milimetre arasında değişen ince cidarlar ve ince taşıyıcı elemanlar kullanabilir. Ancak bir malzemenin kalın bir numunede ölçülen dayanım değerini çok daha ince bir LPBF elemanına doğrudan atamak güvenli değildir.
İnce duvarın mutlak kalınlığı azaldığında, üretim sırasında oluşan yaklaşık aynı büyüklükteki yüzey düzensizlikleri ve gözenekler kesitin giderek daha büyük bir bölümünü işgal eder. Sonuç olarak nominal geometri değişmese bile gerçek yük taşıyan kesit küçülebilir ve yerel gerilme yığılmaları büyüyebilir.
Literatürde Ti-6Al-4V ince cidarlarda boyut etkisi daha önce incelenmiş olsa da çalışmaların önemli bölümü 0,5 mm üzerindeki kalınlıklara odaklanmıştır. Bu çalışma özellikle üretim sınırına yaklaşan 0,2–0,3 mm aralığını deneysel olarak kapsamak ve kusurların etkisini tek bir fiziksel parametreyle daha izlenebilir hale getirmek üzere tasarlanmıştır.
LPBF ile üretilen Ti-6Al-4V ince duvarlarda boyut etkisi nedir?
Bu çalışmadaki boyut etkisi, aynı alaşım ve aynı LPBF üretim yönü kullanıldığı halde duvar kalınlığı azaldıkça ölçülen akma dayanımı, nihai çekme dayanımı, uzama ve kırılma davranışının belirgin biçimde değişmesidir; kaynak bu değişimin temel nedenini yüzey ve iç baskı kusurlarının ince kesitlerde göreli olarak daha baskın hale gelmesiyle açıklamaktadır.
Birbirine karşı çalışan iki mekanizma
Duvar inceldiğinde iki zıt mekanizma ortaya çıkar.
- Güçlendirici mekanizma: α′ martenzitik lamellerin sınırlı ölçüde incelmesi dislokasyon hareketini zorlaştırabilir.
- Zayıflatıcı mekanizma: yüzey düzensizlikleri, erimemiş partiküller, balling çentikleri ve iç gözenekler etkin kesiti azaltır ve gerilme yığılması oluşturur.
Deneysel dayanım azalmasının büyüklüğü, mikroyapı incelmesinden beklenen güçlendirici etkinin kusur etkisini telafi edemediğini göstermektedir.
Mikroyapı nasıl değişti?
BSE incelemelerinde bütün numunelerde ince α′ martenzitik lameller gözlenmiştir. Her kalınlık için rastgele seçilen 50 lamel ölçülmüş ve duvar inceldikçe yalnız sınırlı bir mikroyapısal incelme görülmüştür.
| Kalınlık | Ortalama lamel uzunluğu | Ortalama lamel genişliği |
|---|---|---|
| 0,2 mm | 5,065 µm | 0,239 µm |
| 0,4 mm | 5,499 µm | 0,262 µm |
| 0,6 mm | 5,430 µm | 0,253 µm |
| 0,8 mm | 5,539 µm | 0,247 µm |
| 1,0 mm | 5,685 µm | 0,304 µm |
Kaynak bu değişimi ana dayanım mekanizması olarak görmemektedir. Daha ince lamellerin teorik güçlendirme etkisi olmasına rağmen gerçek numunelerde inceldikçe dayanım azalmıştır.
Etkin kalınlık oranı \(R_e\) neyi ölçer?
Etkin kalınlık oranı \(R_e\), ince duvarın dış konturlarından ölçülen görünür kalınlığı içinde sürekli ve gerçekten yük taşıyan kesitin oranını ölçer; \(R_e\) küçüldükçe yüzeydeki kusurlu, yük taşımayan tabakanın toplam kesit üzerindeki göreli etkisi büyür.
Görünür kalınlık, etkin kalınlık ve kusurlu yüzey tabakası
Kaynak üç kalınlık büyüklüğü kullanmaktadır:
- \(T_a\): görünür/apparent kalınlık; dış konturlar arasındaki ortalama mesafe.
- \(T_e\): etkin kalınlık; dış kontur içindeki kesintisiz yük taşıyan bölgenin kalınlığı.
- \(T_s\): numunenin bir tarafındaki kusurlu yüzey tabakasının karakteristik kalınlığı.
İki yüzey bulunduğu için:
\[ T_e=T_a-2T_s \]
ve etkin kalınlık oranı:
\[ R_e=\frac{T_e}{T_a} =1-\frac{2T_s}{T_a} \]
olarak tanımlanır.
Bu denklemde \(R_e\) boyutsuzdur. \(T_s\) sabit kalırken \(T_a\) küçülürse \(2T_s/T_a\) büyür ve \(R_e\) azalır. Fiziksel olarak aynı büyüklükteki pürüzlü/kusurlu yüzey tabakası daha ince bir duvarın taşıyıcı kesitinin daha büyük bölümünü kaybettirir.
Ölçülen etkin kalınlık değerleri
| Tasarlanan kalınlık | Görünür kalınlık \(T_a\) | Etkin kalınlık \(T_e\) | \(R_e\) |
|---|---|---|---|
| 0,20 mm | 0,186 ± 0,015 mm | 0,136 ± 0,014 mm | %72,9 ± 1,3 |
| 0,25 mm | 0,230 ± 0,019 mm | 0,179 ± 0,016 mm | %77,9 ± 1,0 |
| 0,30 mm | 0,279 ± 0,021 mm | 0,219 ± 0,024 mm | %78,3 ± 2,7 |
| 0,40 mm | 0,402 ± 0,026 mm | 0,354 ± 0,038 mm | %87,9 ± 3,9 |
| 0,50 mm | 0,516 ± 0,031 mm | 0,459 ± 0,036 mm | %89,0 ± 1,7 |
| 0,60 mm | 0,640 ± 0,016 mm | 0,580 ± 0,024 mm | %90,6 ± 1,6 |
| 0,70 mm | 0,725 ± 0,015 mm | 0,664 ± 0,029 mm | %91,5 ± 2,1 |
| 0,80 mm | 0,826 ± 0,023 mm | 0,775 ± 0,027 mm | %93,8 ± 1,9 |
| 0,90 mm | 0,908 ± 0,025 mm | 0,837 ± 0,046 mm | %92,2 ± 2,6 |
| 1,00 mm | 1,009 ± 0,027 mm | 0,961 ± 0,039 mm | %95,3 ± 1,4 |
Uyum sonucunda \(T_s\) yaklaşık 26,5 µm bulunmuştur. Çalışmanın üretim koşulları altında bu değer toplam kalınlıktan büyük ölçüde bağımsız görünmektedir.
İç gözeneklilik kalınlıkla nasıl değişti?
| Kalınlık | Gözlenen gözenek boyutu | Gözenek alan oranı |
|---|---|---|
| 0,20 mm | 3–27 µm | %0,615 |
| 0,25 mm | 2–28 µm | %0,546 |
| 0,30 mm | 6–24 µm | %0,511 |
| 0,40 mm | 2–16 µm | %0,084 |
| 0,50 mm | 3–16 µm | %0,067 |
| 0,60 mm | 3–13 µm | %0,049 |
| 0,70 mm | 3–18 µm | %0,038 |
| 0,80 mm | 5–19 µm | %0,038 |
| 0,90 mm | 1–10 µm | %0,019 |
| 1,00 mm | 4–10 µm | %0,018 |
0,3 mm'den 0,4 mm'ye geçişte gözenek alan oranındaki düşüş özellikle büyüktür. Bununla birlikte değerler iki boyutlu kesitlerden türetilmiştir ve üç boyutlu gerçek gözenek hacim oranı olarak yorumlanmamalıdır.
DIC gerinim alanları mekanizmayı nasıl destekledi?
0,2 mm numunede yüklemenin erken aşamasında hem kenarlarda hem iç bölgelerde belirgin gerinim yoğunlaşması oluşmuştur. Yük arttıkça kenardaki yoğunlaşma iç bölgedeki kusur kaynaklı yoğunlaşmayla birleşmiş ve yük yönüne yaklaşık dik enine kırılmaya ilerlemiştir.
0,6 mm numunede ise başlangıçta gerinim daha çok kenarlarda yoğunlaşmış, iç kesit daha homojen kalmıştır. Daha sonra maksimum kayma gerilmesi doğrultusunda eğik bir yoğunlaşma bandı gelişmiş ve daha tipik sünek Ti-6Al-4V kırılma davranışına dönüşmüştür.
Bu karşılaştırma, özellikle iç kusurların kırılma mekanizmasının değişmesinde önemli rol oynadığı yönündeki kaynak yorumunun doğrudan deneysel dayanaklarından biridir.
Çalışmanın Yöntemi ve Bulguları
Numune serisi
İncelenen nominal kalınlıklar:
0,20; 0,25; 0,30; 0,40; 0,50; 0,60; 0,70; 0,80; 0,90 ve 1,00 mm.
Her kalınlıkta en az beş numune üretilmiş; üçü çekme deneyinde kullanılmış, ikisi kusur ve mikroyapı incelemesine ayrılmıştır.
Yazarlar n=3 çekme tekrarını keşifsel örneklem olarak tanımlamaktadır. Bu nedenle standart sapmalar tekrarlanabilirliğe ilişkin bilgi verse de çalışma geniş popülasyon için kesin dağılım tahmini sunmamaktadır.
Numune geometrisi
| Geometrik özellik | Değer |
|---|---|
| Toplam uzunluk | 50 mm |
| Paralel ölçüm bölgesi | 16 mm |
| Ölçüm bölgesi genişliği | 6 mm |
| Tutma ucu genişliği | 10 mm |
0,2–0,3 mm ultra-ince numunelerin tutma uçları kavrama sırasında kayma veya hasarı azaltmak amacıyla yerel olarak 0,8 mm kalınlaştırılmıştır. 0,4 mm ve üzerindeki numunelerde tekdüze kalınlık kullanılmıştır.
Ti-6Al-4V tozu
Argon gaz atomizasyonlu Ti-6Al-4V tozunun tane boyutu dağılımı:
- \(D_{10}=27,0\ \mu m\)
- \(D_{50}=42,3\ \mu m\)
- \(D_{90}=56,5\ \mu m\)
Kaynak kimyasal bileşimde Al için %6,18, V için %4,07 ve O için %0,13 değerlerini bildirmektedir; kalan ana element Ti'dir.
LPBF üretim koşulları
| Parametre | Değer |
|---|---|
| Makine | BLT-A300 |
| Lazer gücü | 190 W |
| Katman kalınlığı | 30 µm |
| Tarama hızı | 90 mm/s |
| Hatch aralığı | 140 µm |
| Atmosfer | Argon |
Bütün numuneler yapı yönünün etkisini karıştırıcı değişken haline getirmemek için aynı yönelimle basılmıştır. Baskı sonunda numuneler argon dolu haznede doğal olarak oda sıcaklığına soğutulmuş, tel erozyonla tabladan ayrılmış ve etanol içinde 15 dakika ultrasonik temizliğe tabi tutulmuştur.
Çekme testi ve DIC
Çekme deneyleri MTS evrensel test makinesinde 0,7 mm/dk yükleme hızında yapılmıştır.
Dijital Görüntü Korelasyonu (DIC) için ölçüm bölgesi mat beyaza boyanmış ve üzerine yaklaşık 0,2–0,4 mm çapında rastgele siyah benekler uygulanmıştır. Görüntüler 4 fps hızla kaydedilmiş ve VIC-3D Version 11.2 ile tam alan deplasman ve gerinim dağılımları hesaplanmıştır.
Mühendislik gerilmesi:
\[ \sigma_{eng}=\frac{F_{tensile}}{A_a} \]
şeklinde hesaplanmıştır. Burada \(F_{tensile}\) çekme kuvveti, \(A_a\) ise görünür kalınlık ile görünür genişlikten hesaplanan ölçüm bölgesi kesit alanıdır.
Kaynak gerçek gerilme ve gerçek gerinime dönüşüm için:
\[ \sigma_{true}=\sigma_{eng}(1+\varepsilon_{eng}) \]
\[ \varepsilon_{true}=\ln(1+\varepsilon_{eng}) \]
bağıntılarını kullanmaktadır.
Mikroyapı karakterizasyonu
Metallografik numuneler standart taşlama ve parlatmadan sonra 2 mL HF, 4 mL HNO3 ve 94 mL H2O içeren Kroll reaktifiyle hafifçe dağlanmıştır. BSE görüntüleme Thermo Scientific Scios 2 taramalı elektron mikroskobuyla yapılmıştır.
Yüzey ve iç kusur karakterizasyonu
Yüzey topografisi Leica DVM6 M dijital mikroskopla incelenmiştir. Kesit görüntülerinden dış kontur, görünür kalınlık ve etkin kalınlık çıkarılmıştır.
İç kusurlar için her kalınlığın ölçüm bölgesinden iki metalografik numune alınmış, gözenek boyutu ve alan oranı ImageJ Version 1.54 kullanılarak hesaplanmıştır.
Dijital mikroskop 1073 lp/mm çözünürlük ve yaklaşık 150–400× büyütmede kullanılmıştır.
Ana mekanik sonuçlar
| Metrik | 0,2 mm | 1,0 mm |
|---|---|---|
| Akma dayanımı, YS | 471,7 ± 19,6 MPa | 794,1 ± 17,5 MPa |
| Nihai çekme dayanımı, UTS | 485,2 ± 24,1 MPa | 910,7 ± 15,6 MPa |
| Uzama | %1,2 ± 0,3 | %8,5 ± 0,5 |
Kaynak ara kalınlıkların tamamı için sonuçları Şekil 5'te grafik olarak göstermektedir ancak tüm sayısal YS, UTS ve uzama değerlerini ayrı tablo halinde vermemektedir. Bu nedenle ara değerler Verianla tarafından grafikten kesin sayıymış gibi üretilmemiştir.
Ultra-ince ve daha kalın rejimler
0,2–0,3 mm: dayanım kalınlık artışıyla hızlı yükselmekte, uzama %3'ün altında kalmakta ve düşük süneklikli/enine kırılma baskın görünmektedir.
0,4–1,0 mm: dayanımdaki artış daha yavaş hale gelmekte; uzama 0,4–0,5 mm'de yaklaşık %5'e, 0,6 mm ve üzerindeyse %6'nın üzerine çıkmaktadır.
Yarı-ampirik dayanım modelinin kurulması
Model, kusur etkilerini iki gruba ayırmaktadır:
- Dış faktör: yüzey kusurları, katsayı \(\eta_s\).
- Birleşik iç faktör: iç kusurlar, mikroyapısal değişim, oksijen içeriği ve diğer içsel katkıların net etkisi, katsayı \(\eta_i\).
Kusursuz malzemenin teorik dayanımı \(\sigma_0\) olarak tanımlandığında:
\[ \sigma=\eta_s\eta_i\sigma_0 \]
yazılır.
Etkin taşıyıcı kalınlık \(T_e\) olduğunda kritik yük:
\[ F=T_eW\eta_i\sigma_0 \]
ve görünür kesitten hesaplanan dayanım:
\[ \sigma= \frac{F}{T_aW} = \frac{T_e}{T_a}\eta_i\sigma_0 = R_e\eta_i\sigma_0 \]
olur.
Bunun ilk denklemle karşılaştırılması:
\[ \eta_s=R_e \]
sonucunu verir. Modelde yüzey kusurlarının dayanım indirgeme katsayısı doğrudan etkin kalınlık oranına eşit kabul edilmektedir.
Dayanım–\(R_e\) uyum denklemleri
Deney verilerinin uyumu:
\[ \sigma_{YS}=860.3R_e^{1.8} \]
\[ \sigma_{UTS}=1025.1R_e^{2.1} \]
şeklindedir. Dayanımlar MPa cinsindedir ve \(R_e\) boyutsuzdur.
Buna göre:
\[ \eta_s=R_e,\qquad \eta_i^{YS}=R_e^{0.8},\qquad \sigma_0^{YS}=860.3\ \mathrm{MPa} \]
ve:
\[ \eta_s=R_e,\qquad \eta_i^{UTS}=R_e^{1.1},\qquad \sigma_0^{UTS}=1025.1\ \mathrm{MPa} \]
olarak ifade edilmiştir.
Bu ayrıştırma “iç gözenekliliğin saf etkisi” değildir. \(\eta_i\), kaynak tarafından birbirinden tam ayrıştırılamayan iç kusur, mikroyapı, oksijen ve diğer içsel katkıların birleşik net etkisidir.
Yüzey kusurlarının tahmini katkısı
\(R_e\), 1,0 mm'de 0,953 iken 0,2 mm'de 0,729'a düşmektedir. Kaynak bunu yalnız yüzey kusurları nedeniyle yaklaşık %23'lük bir dayanım kaybı potansiyeli olarak yorumlamaktadır.
Fakat ölçülen toplam dayanım düşüşü %40'ı aşmaktadır. Aradaki fark, birleşik iç faktörlerin de önemli zayıflatıcı katkı yaptığını göstermektedir.
Yüzey parlatma dayanımı artırdığı halde sünekliği neden tam olarak geri getirmedi?
Yüzey taşlama ve parlatma etkin yük taşıyan kesiti azaltan pürüzlü yüzey tabakasını büyük ölçüde ortadan kaldırdığı için dayanımı artırmıştır; ancak numune içindeki gözenekler ve diğer birleşik iç kusurlar yerinde kaldığından erken gerinim yerelleşmesi ve enine kırılma devam etmiş, bu nedenle uzama ve kırılma modu dayanım kadar iyileşmemiştir.
Yüzey işlemi prosedürü
0,2, 0,25 ve 0,3 mm numuneler sırasıyla 400–2000 grit su yağlamalı SiC zımparalarla taşlanmış, 1 µm alümina süspansiyonuyla parlatılmış ve etanol içinde ultrasonik olarak temizlenmiştir.
İşlem sonrasında görünür kalınlıklar:
- 0,2 mm grubu → 0,135 mm,
- 0,25 mm grubu → 0,171 mm,
- 0,3 mm grubu → 0,219 mm
olmuştur. Her numuneden yaklaşık 60 µm malzeme kaldırılmıştır.
Yüzey pürüzlülüğü
Kaynak, yüzey pürüzlülüğü \(R_a\) değerlerinin işlem öncesindeki yaklaşık 6,75–8,49 µm aralığından işlem sonrasında yaklaşık 1,53–1,91 µm aralığına düştüğünü belirtmektedir.
Yüzey işleminin mekanik sonucu
| Metrik | As-built aralık | Yüzey işlemli aralık | Artış |
|---|---|---|---|
| YS | 471,7 ± 19,6 – 558,9 ± 31,9 MPa | 656,2 ± 11,4 – 709,6 ± 15,3 MPa | Yaklaşık %27–39 |
| UTS | 485,2 ± 24,1 – 652,2 ± 60,8 MPa | 704,2 ± 8,5 – 796,4 ± 14,6 MPa | Yaklaşık %22–45 |
0,3 mm yüzey-işlemli numunenin dayanımı as-built 0,5 mm numuneye yaklaşmıştır. Bununla birlikte iç gözenekler nedeniyle uzama düşük kalmış ve kırılma erken gerçekleşmiştir.
Model doğrulaması
Yüzey işlemli 0,2, 0,25 ve 0,3 mm numuneler için geliştirilen modelin tahminleriyle deney arasındaki maksimum göreli sapma %4,8 olarak verilmiştir.
Kaynak ayrıca daha önce 0,5–2,5 mm aralığı için geliştirilmiş bir literatür modelini ultra-ince aralığa uzatmış ve bu modelin 0,2–0,3 mm numunelerin dayanımını belirgin biçimde fazla tahmin ettiğini göstermiştir.
Bu karşılaştırma, daha kalın duvarlardan elde edilen ampirik ilişkinin üretim sınırına yakın ultra-ince rejime otomatik olarak taşınamayacağını göstermektedir.
Çalışmanın desteklediği sonuçlar
- LPBF Ti-6Al-4V ince duvarlarda 0,2–1,0 mm arasında belirgin mekanik boyut etkisi vardır.
- 0,2–0,3 mm ultra-ince rejimde dayanım ve süneklik kusurlara özellikle hassastır.
- Kalınlık arttıkça etkin kalınlık oranı yükselir ve iç gözeneklilik azalır.
- Mikroyapısal incelmenin güçlendirici etkisi vardır ancak kusurların zayıflatıcı etkisinden küçüktür.
- Dayanım yüzey ve iç faktörlerin ortak etkisiyle değişmektedir.
- Kırılma modu ve süneklik özellikle iç kusurlarla ilişkilidir.
- Yüzey taşlama/parlatma ultra-ince numunelerin YS ve UTS değerlerini önemli ölçüde artırmıştır.
- \(R_e\) tabanlı yarı-ampirik model incelenen koşullar içinde dayanım değişimini açıklayabilmiştir.
Çalışmanın desteklemediği sonuçlar
- Modelin bütün LPBF makineleri ve bütün Ti-6Al-4V proses parametreleri için evrensel olduğunu göstermez.
- 0,2–1,0 mm dışındaki duvar kalınlıklarında aynı denklemlerin geçerli olduğunu doğrulamaz.
- \(\eta_i\) katsayısının yalnız iç gözenekliliği ölçtüğünü göstermez.
- İki boyutlu gözenek alan oranlarının gerçek üç boyutlu hacimsel poroziteye tam eşit olduğunu göstermez.
- Yüzey parlatmanın sünekliği veya kırılma modunu tamamen düzelttiğini göstermez.
- Üç çekme tekrarıyla bütün üretim popülasyonu için kesin olasılık dağılımı kurmaz.
- Karmaşık gerçek kafes yapıların yorulma, darbe veya servis ömrü performansını doğrudan test etmez.
Temel sınırlılıklar
- Küçük çekme örneklemi: her kalınlıkta n=3; yazarlar çalışmayı keşifsel olarak tanımlar.
- İç kusur ölçümü: iki boyutlu kesit alanları gerçek üç boyutlu gözenek hacmini tam temsil etmez.
- Birleşik iç faktör: iç porozite, mikroyapı ve oksijen etkisi birbirinden tamamen ayrıştırılmamıştır.
- Model yarı-ampiriktir: uyum katsayıları çalışmanın kendi malzemesi ve üretim koşullarından türetilmiştir.
- Yüzey işlemli model doğrulaması: yalnız 0,2–0,3 mm ultra-ince numunelerde yapılmıştır.
- İncelenen mekanik yük: çalışma esas olarak monoton çekme davranışına odaklanır; yorulma ve karmaşık servis yükleri ölçülmemiştir.
Kaynak içi raporlama notu
İç kusurlar bölümündeki anlatı metni porozitenin “0,25 mm'de %0,615'ten” azaldığını yazmaktadır; aynı bölümün Tablo 4'ünde %0,615 değeri 0,2 mm numuneye, 0,25 mm numune ise %0,546 değerine atanmıştır. Verianla nicel tabloda kaynak Tablo 4 değerlerini korumakta ve bu iki ifade arasındaki farkı gizlememektedir.
Kaynak ve Yöntem Notu
Özgün başlık: Size-Dependent Mechanical Properties of Additively Manufactured Ti-6Al-4V Thin Walls
Yazarlar: Tenglong Xie; Chao Ding; Peng Wang; Minghao Huang; Shenghang Xu; Zhen Wang; Huiping Tang
Sorumlu yazar: Chao Ding
Kurum 1: Zhejiang Key Laboratory of Aerospace Metallic Materials, Hangzhou City University, Hangzhou 310015, China
Kurum 2: School of Civil Engineering, Shaoxing University, Shaoxing 312000, China
Dergi: Materials
Yayınevi: MDPI
Yayın türü: Hakemli deneysel araştırma makalesi
Bibliyografik kayıt: Materials, 2026, 19(10), 1945
DOI: 10.3390/ma19101945
Gönderim: 17 Mart 2026
Revizyon: 28 Nisan 2026
Kabul: 5 Mayıs 2026
Yayın: 9 Mayıs 2026
Lisans: Creative Commons Attribution (CC BY).
Anahtar kelimeler: laser powder bed fusion; Ti-6Al-4V thin walls; size effect; mechanical properties; printing defects.
Araştırma tasarımı: LPBF ile farklı kalınlıklarda numune üretimi, monoton çekme deneyi, DIC gerinim ölçümü, mikroyapı analizi, yüzey ve iç kusur karakterizasyonu, yarı-ampirik model geliştirme ve yüzey işlemiyle mekanizma/model doğrulaması.
Kalınlık aralığı: 0,2–1,0 mm; toplam on kalınlık seviyesi.
Çekme tekrar sayısı: Her kalınlık için n=3; kaynak bunu keşifsel örneklem olarak tanımlamaktadır.
Üretim sistemi: BLT-A300 LPBF.
Çekme sistemi: MTS universal testing machine.
DIC: 4 fps görüntü kaydı; VIC-3D Version 11.2.
Mikroyapı: Thermo Scientific Scios 2 ile BSE görüntüleme.
Yüzey/iç kusur görüntüleme: Leica DVM6 M dijital mikroskop; 1073 lp/mm; yaklaşık 150–400×.
Gözenek analizi: ImageJ Version 1.54.
Temel model değişkeni: \(R_e=T_e/T_a\).
Temel YS modeli: \(\sigma_{YS}=860.3R_e^{1.8}\).
Temel UTS modeli: \(\sigma_{UTS}=1025.1R_e^{2.1}\).
Yüzey işlemli doğrulama: 0,2–0,3 mm; maksimum göreli tahmin sapması %4,8.
Supplementary Material: α′ lamel ölçüm bölgelerini gösteren Figure S1 ve farklı kalınlıklardaki α′ lamel boyutlarını içeren Table S1.
Finansman: National Natural Science Foundation of China, No. U24A20103.
Veri erişilebilirliği: Özgün katkıların makale ve Supplementary Material içinde bulunduğu; ek soruların sorumlu yazara yöneltilebileceği belirtilmiştir.
Çıkar çatışması: Yazarlar çıkar çatışması bildirmemiştir.
Yazar katkıları: Kavramsallaştırma Chao Ding ve Huiping Tang; metodoloji Chao Ding; doğrulama Minghao Huang, Shenghang Xu ve Zhen Wang; formel analiz ve araştırma Tenglong Xie; kaynaklar Peng Wang; veri düzenleme Peng Wang, Minghao Huang ve Shenghang Xu; ilk taslak Tenglong Xie; gözden geçirme/düzenleme Chao Ding, Minghao Huang, Shenghang Xu, Zhen Wang ve Huiping Tang; görselleştirme Peng Wang; gözetim Chao Ding, Zhen Wang ve Huiping Tang; fon edinimi Huiping Tang tarafından yürütülmüştür.
Temel yorum sınırı: Deney sonuçları tek LPBF proses seti ve küçük tekrar sayısıyla elde edilmiştir. Modelin farklı üretim koşullarında yeniden kalibre edilmeden kullanılabileceği kaynak tarafından doğrulanmamaktadır.
Kaynak içi porozite notu: Metin ile Tablo 4'ün %0,615 değerini bağladığı kalınlık farklıdır; Tablo 4 değeri 0,2 mm satırındadır.
Görsel yeniden çizim: Çalışma akışı, görünür/etkin kalınlık geometrisi, \(R_e\)–porozite ilişkisi, DIC mekanizma karşılaştırması, \(R_e\)–dayanım modeli ve yüzey işlemli model doğrulaması Verianla için yeniden çizilmeye uygundur.
Verianla Live uygunluğu: Live Process, Live Equation, Live Data, Live Compare ve source-derived Live Figure için uygundur. Kaynak verilerinin dışında yeni LPBF parametresi girerek dayanım tahmini üreten serbest kullanıcı simülasyonu uygun değildir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir