


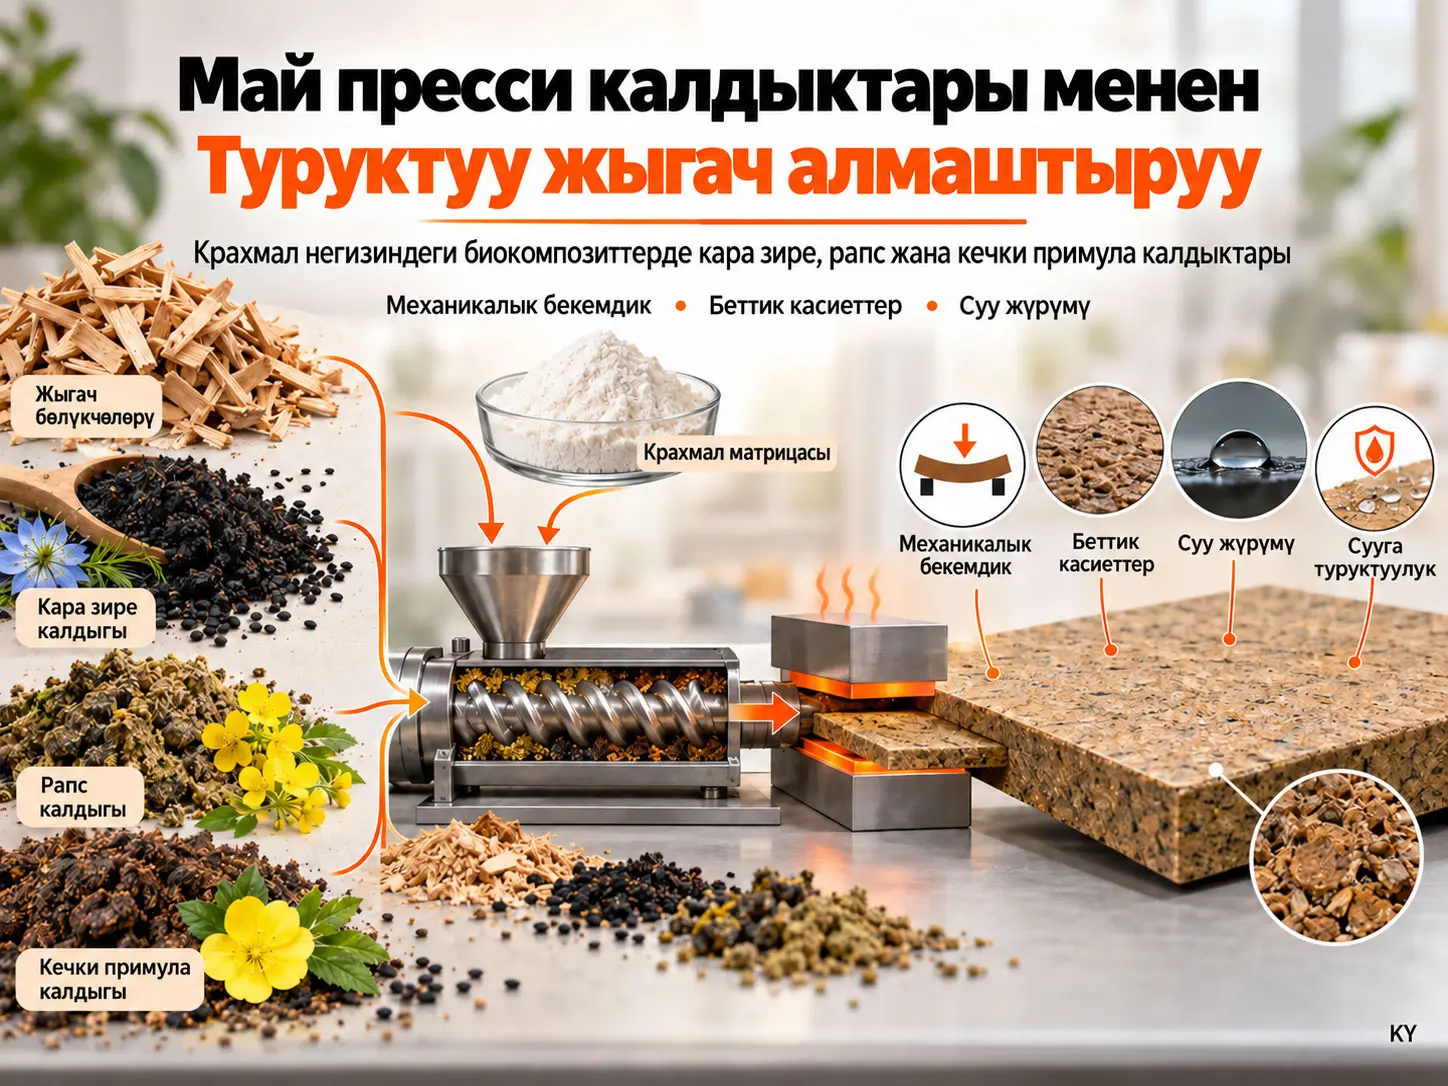
Бул изилдөө модификацияланган термопластикалык крахмал (MS) матрицасында колдонулган жыгач бөлүкчөлөрүн кара зире, рапс жана кечки примула майын пресстөөдөн калган калдыктар менен жарым-жартылай же толугу менен алмаштыруу биокомпозиттик плиталардын механикалык, беттик жана сууга байланышкан касиеттерин кандайча өзгөртөрүн изилдейт. Крахмал негизиндеги биокомпозит — биологиялык тектеги лигноцеллюлозалык толтургуч менен термопластикалык жол менен иштетиле турган крахмал негизиндеги полимер матрицасы бириктирилген композиттик материал. Изилдөөчүлөр жыгачты %0, %30, %65 жана %100 деңгээлдеринде пресстин калдыгы менен алмаштырып, матрицаны жалпы массанын %30 же %40 бөлүгү катары колдонушкан жана экструзия менен ысык престөөнү айкалыштырган өндүрүш процесстен кийин ийилүүгө бекемдикти, беттин оройлугун, контакт бурчун, суу сиңирүүнү, калыңдыктын шишүүсүн жана сууда ажыроо жүрүм-турумун изилдешкен.
Тажрыйбаларда пресстин калдыгынын өлчөмү ийилүүгө бекемдиктин көрсөткүчү болгон modulus of rupture (MOR) үчүн эң күчтүү эксперименттик фактор болуп, фактордук моделде MOR вариациясынын %43,65 бөлүгүн түшүндүргөн. Жалпысынан жыгачты пресстин калдыгы менен алмаштыруу MOR көрсөткүчүн төмөндөткөн. Бирок көрсөткүчтөр жалгыз гана алмаштыруу үлүшүнө байланыштуу эмес: рапс негизиндеги композиттер механикалык жактан туруктуураак тенденция көрсөткөн, ал эми кара зире орточо алмаштырууда беттин оройлугун азайткан, %100 алмаштырууда болсо оройлук кайра өскөн.
Сууга байланышкан жүрүм-турумда пресстин калдыктарынын түрлөрүнүн ортосунда айкын айырма байкалган. Рапс камтыган плиталарда %65 жана %100 жыгач алмаштырууда, матрицанын %30 жана %40 үлүштөрүнүн экөөндө тең, 2 жана 24 саат сууга чөктүргөндөн кийин үлгүлөрдүн ажырашы байкалган эмес. Кечки примула да жогорку алмаштыруу деңгээлдеринде сууга карата салыштырмалуу жакшы жүрүм-турум көрсөткөн; тескерисинче, кара зире камтыган композиттер суудан келип чыккан структуралык бузулууга сезгичирээк болгон.
Изилдөөнүн жыйынтыгы иштетилбеген май пресси калдыктарын крахмал негизиндеги биокомпозиттерде альтернативдүү лигноцеллюлозалык толтургуч катары колдонууга болорун көрсөтөт; бирок бул жыгачты бардык колдонмолордо көрсөткүчтөрдү жоготпостон толугу менен алмаштырууга болот дегенди билдирбейт. Авторлор бул материалдарды өзгөчө жогорку конструкциялык бекемдик негизги талап болбогон колдонмолор үчүн талапкер катары карашат.
Изилдөө жашоо циклинин анализин, көмүртек изин, экономикалык оптималдаштырууну же өндүрүлгөн плиталардын биологиялык ажыроо ылдамдыгын өлчөгөн эмес. Мындан тышкары, пресстин калдыктарындагы калдык май менен белоктун көлөмү бул тажрыйбада химиялык жол менен сандык түрдө аныкталган эмес. Ошондуктан материалдын көрсөткүчтөрүндөгү пресстин калдыгынын түрүнө байланышкан айырмачылыктардын молекулалык же химиялык механизми азырынча толук чечмеленген эмес.
Изилдөө көйгөйү
Жыгач бөлүкчөлөрү жана жыгач уну лигноцеллюлоза–полимер композиттеринде кеңири колдонулган толтургучтар. Бирок жыгач иштетүү өнөр жайы өзүнүн калдыктарын барган сайын көбүрөөк пайдаланганы жыгач калдыктарын дайыма арзан баалуу жана чексиз таштанды булагы катары кароого болбой турганын билдирет. Ошондуктан башка тармактарда буга чейин эле пайда болгон лигноцеллюлозалык кошумча продукцияларды композиттик толтургучка айландыруу ресурстук натыйжалуулук жагынан альтернативдүү жол боло алат.
Май пресси калдыктары бул жагынан кызыктуу. Алар май өндүрүлгөндөн кийин калган катуу биомасса болуп, целлюлоза, гемицеллюлоза жана лигнин сыяктуу лигноцеллюлозалык компоненттерди гана эмес, белокторду, калдык липиддерди, минералдарды жана башка экстрактивдүү заттарды да камтышы мүмкүн. Бул компоненттер композит өндүрүшүндө артыкчылык да, кемчилик да жаратышы мүмкүн. Мисалы, белоктор термомеханикалык иштетүүдө байланыштардын түзүлүшүнө көмөк көрсөтүшү мүмкүн, ал эми бетте калган май фазасы толтургуч менен полимер матрицасынын ортосундагы адгезияны азайтышы мүмкүн.
Көптөгөн табигый була композиттерине арналган изилдөөлөрдө толтургуч материалдар щелочтук иштетүү, силандаштыруу, ацетилдөө же этерификация сыяктуу кошумча химиялык модификациялардан өткөрүлөт. Бул процесстер толтургуч–матрица шайкештигин жакшыртышы мүмкүн, бирок кошумча химиялык заттарды, энергияны, иштетүү кадамдарын жана чыгымды талап кылат.
Бул изилдөөнүн өзгөчө ыкмасы — кара зире, рапс жана кечки примула пресси калдыктарын химиялык жактан модификациялабастан колдонуп, мүмкүн болушунча аз иштетилген айыл чарба-өнөр жай кошумча продукциялары менен иштөө.
Колдонулган модификацияланган термопластикалык крахмал
Полимер матрицасы катары коммерциялык M30 модификацияланган термопластикалык крахмал колдонулган. Булак өндүрүүчүнүн техникалык маалыматына таянып, M30 үчүн болжол менен 1,28 g/cm³ тыгыздыкты, 190 °C/2,16 kg шартында 9,0 g/10 мүнөт эритменин агуу ылдамдыгын, болжол менен 35 MPa созулуу бекемдигин, 45 MPa ийилүү бекемдигин, 1400 MPa ийилүү модулун жана 160–180 °C сунушталган иштетүү температурасын билдирет.
Өндүрүүчү M30 материалын микроорганизмдер бар табигый шарттарда биологиялык ажыроочу жана компосттоло турган материал катары сүрөттөйт. Бул касиет изилдөөдө өз алдынча биологиялык ажыроо тажрыйбасы менен кайра өлчөнгөн эмес.
Колдонулган үч май пресси калдыгы
Изилдөөдө май өндүрүшүнүн үч башка калдыгы колдонулган:
- Кара зире пресси калдыгы (Nigella, N),
- Рапс пресси калдыгы (Rapeseed, R),
- Кечки примула пресси калдыгы (Evening Primrose, EP).
Пресс калдыктары механикалык муздак престөөнү жүргүзгөн коммерциялык май өндүрүүчүдөн алынган. Булак майды престөө температурасын болжол менен 38 °C деп көрсөтөт. Композит өндүрүшүнө чейин калдыктар бычактуу тегирменде майдаланган, бирок кошумча химиялык же беттик иштетүү жүргүзүлгөн эмес.
Тажрыйбанын дизайны
Үч негизги эксперименттик фактор колдонулган:
| Фактор | Деңгээлдер | Мааниси |
|---|---|---|
| Пресс калдыгынын түрү | Кара зире, рапс, кечки примула | Жыгачтын ордуна колдонулган лигноцеллюлозалык кошумча продукт |
| Жыгачты алмаштыруу үлүшү | %0, %30, %65, %100 | Жалпы лигноцеллюлозалык толтургучтагы пресс калдыгынын үлүшү |
| MS матрицасынын үлүшү | %30, %40 | Композиттин жалпы массасындагы модификацияланган крахмал матрицасы |
%0 пресс калдыгы топтору жыгач бөлүкчөлөрү менен MS матрицасын гана камтыган эталондук плиталар. %30 жана %65 деңгээлдеринде жыгач менен пресс калдыгы бир эле толтургуч фазада чогуу болсо, %100 деңгээлинде лигноцеллюлозалык толтургуч толугу менен тиешелүү пресс калдыгынан турат.
Булак тажрыйбанын дизайнын 24 вариант катары сүрөттөйт. Мунун себеби %0 эталондук формулалар эксперименттик фактор түзүмүндө үч пресс калдыгынын түрү үчүн өзүнчө эталон коддору менен көрсөтүлгөнүндө; физикалык курамы жагынан N0, R0 жана EP0 эталондору эквиваленттүү жана статистикалык көрсөтүүдө жалпы 0_MS30 жана 0_MS40 коддорунун астында бириктирилген.
Май Пресси Калдыктары Жыгач Бөлүкчөлөрүнүн Баарын Алмаштыра Алабы?
Бул тажрыйбада %100 жыгач алмаштыруу менен үч пресс калдыгынын түрүнүн баарынан өндүрүүгө жана өлчөөгө мүмкүн болгон композиттик плиталар алынган; бирок “өндүрүүгө мүмкүн болушу” менен “жыгач эталонуна тең көрсөткүч көрсөтүү” бир нерсе эмес. Пресс калдыгын кошуу жалпысынан MOR көрсөткүчүн төмөндөткөн, ошол эле учурда айрым пресс калдыгы көп формулаларда беттин тегиздиги же сууга карата структуралык бүтүндүк жакшырган. Ошондуктан толук алмаштыруу максаттуу колдонмонун механикалык бекемдик, сууга туруктуулук жана бетке коюлган талаптарына жараша гана бааланышы керек.
Бөлүкчөнүн өлчөмү эмне үчүн маанилүү?
Булак ошол эле чийки зат партиясынын мурдагы изилдөөдө алынган электен өткөрүү анализинин маалыматтарын пайдаланган. Бөлүкчөнүн өлчөмү бул тажрыйбанын көзөмөлдөнгөн өз алдынча фактору эмес; бирок толтургучтун беттик аянтына, жайгашуусуна жана матрица менен контакт шарттарына таасир бере ала тургандыктан, натыйжаларды чечмелөөдө жардамчы өзгөрмө катары каралган.
| Толтургуч | >800 µm | 500–800 µm | 250–500 µm | 125–250 µm |
|---|---|---|---|---|
| Кара зире | %1,06 | %7,30 | %73,83 | %17,82 |
| Рапс | %48,84 | %21,67 | %28,47 | %1,01 |
| Кечки примула | %20,86 | %29,12 | %41,27 | %8,62 |
| Жыгач бөлүкчөсү | %17,45 | %33,13 | %30,40 | %9,65 |
Кара зире толтургучунун чоң бөлүгү 250–500 µm аралыгында топтолсо, рапстын таралышы кыйла ирирээк. Жыгач болсо өлчөмдөрдүн кеңирээк таралышын көрсөтөт.
Булакта 125 µm ден кичине фракциялар менен беттин оройлугунун ортосунда оң корреляция байкалган; бирок бул майда фракциялардын чоң бөлүгү жыгачтан келип чыккандыктан, авторлор муну түздөн-түз “майда бөлүкчө оройлукту көбөйтөт” деген себептик жыйынтык катары чечмелешпейт.
Өндүрүш процесси
Өндүрүш пластмасса иштетүү жана жыгач негизиндеги панелдерди чыгаруу ыкмаларын айкалыштырган эки баскычтуу метод. Биринчи баскычта толтургуч менен термопластикалык крахмал кош винттүү экструдерде бир тектештирилген, экинчи баскычта алынган материал жалпак ысык пресс менен плитага айландырылган.
| Параметр | Булактагы маани |
|---|---|
| Максаттуу плитанын тыгыздыгы | 1100 kg/m³ |
| Экструдер | Бир багытта айланган кош винттүү |
| Экструдер L/D | 20:1 |
| Винттин ылдамдыгы | 16 rpm |
| Экструзия температурасы | 160 °C |
| Мат алкагынын өлчөмү | 275 mm × 160 mm |
| Максаттуу калыңдык | 2,5 mm |
| Ысык пресстин температурасы | 160 °C |
| Престөө убактысы | 5 мүнөт |
| Максималдуу пресс жүгү/басымы | Булакта 1 MPa деп берилген |
| Кондициялоо | 24 саат лабораториялык шарттар |
Алгачкы сыноолордо 900 kg/m³ максаттуу тыгыздык колдонулган, бирок айрым формулаларда жетиштүү плиталык бүтүндүк алынган эмес. Бардык формулаларда бирдей өндүрүш параметрлерин колдонуу үчүн максаттуу тыгыздык 1100 kg/m³ ге жогорулатылган.
Чыныгы плитанын тыгыздыгы
Өндүрүлгөн үлгүлөрдүн бардык варианттар боюнча орточо тыгыздыгы 1167 ± 47 kg/m³, орточо калыңдыгы 2,54 ± 0,11 mm деп өлчөнгөн. Бул маанилер максаттуу тыгыздыкка жана калыңдыкка жакын, бирок так бирдей эмес; чыныгы плитанын касиеттери варианттардын ортосунда өзгөрөт.
MOR эмнени өлчөйт?
Modulus of rupture (MOR) — плитанын ийилүү жүгүнүн астында сынганга чейин көтөрө ала турган чыңалуусун көрсөткөн механикалык бекемдик көрсөткүчү. MOR өлчөөлөрү EN 310:1994 негизинде жүргүзүлүп, ар бир тажрыйба варианты үчүн 20 үлгү колдонулган.
Фактордук ANOVA боюнча пресс калдыгынын түрү, пресс калдыгынын өлчөмү, матрицанын үлүшү жана айрым өз ара аракеттенүүлөр MOR көрсөткүчүнө олуттуу таасир берет. Эң чоң үлүш пресс калдыгынын өлчөмүнө таандык.
| Фактор | Жалпы моделдин вариациясына салымы | Булактын чечмелөөсү |
|---|---|---|
| Пресс калдыгынын өлчөмү | %43,65 | Эң үстөм негизги фактор |
| Пресс калдыгынын өлчөмү × матрицанын үлүшү | %12,16 | Олуттуу өз ара аракеттенүү |
| Пресс калдыгынын түрү × пресс калдыгынын өлчөмү | %3,55 | Олуттуу өз ара аракеттенүү |
| Пресс калдыгынын түрү | %2,76 | Олуттуу негизги таасир |
| Матрицанын үлүшү | %1,32 | Олуттуу, бирок чакан негизги таасир |
| Түшүндүрүлбөгөн/ката компоненти | %35,48 | Моделден тышкаркы вариация |
Эталондук плиталарда матрицанын үлүшүн %30 дан %40 ка жогорулатуу MOR көрсөткүчүн көбөйткөн. Жыгач пресс калдыгы менен жарым-жартылай же толук алмаштырылганда, ошол эле матрица өсүшүнүн айкын механикалык артыкчылыгы байкалган эмес.
Кара зире камтыган системаларда алмаштыруу үлүшү көбөйгөн сайын MOR азайган; эң чоң төмөндөө 0–30–65% аралыгында байкалган, %65 тен %100 ге өткөндө кошумча чоң өзгөрүү болгон эмес. Рапс системалары болсо алмаштыруу деңгээлдери боюнча туруктуураак MOR жүрүм-турумун көрсөткөн.
Беттин оройлугу
Беттин оройлугу EN ISO 21920-2:2022-06 алкагында Rz, Ra жана Rq параметрлери менен бааланган. Ар бир вариантта 20 үлгү Surftest SJ-210 контакттык профилометр менен өлчөнгөн.
Rz, Ra жана Rq бир эле бет профилинин ар башка өзгөчөлүктөрүн чагылдыргандыктан, өз ара жогорку корреляция көрсөткөн. Негизги факторлордун ичинен пресс калдыгынын өлчөмү гана олуттуу болгон.
| Параметр | Пресс калдыгынын өлчөмүнүн салымы | Модель түшүндүргөн жалпы вариация |
|---|---|---|
| Rz | %17,20 | Болжол менен %36,9 га чейин |
| Ra | %14,29 | Болжол менен %33,6–36,9 аралыгында |
| Rq | %15,41 | Болжол менен %33,6–36,9 аралыгында |
Модель оройлуктун чоң бөлүгүн түшүндүрө албаганы бөлүкчө өлчөмүнүн таралышы, бөлүкчөлөрдүн агрегациясы, беттик боштуктар, толтургучтун чыныгы химиялык курамы жана процесс учурундагы жайгашуу сыяктуу башка өзгөрмөлөр да маанилүү болушу мүмкүн экенин көрсөтөт.
SEM эмнени көрсөттү?
Беттик морфология Phenom XL сканерлөөчү электрондук микроскопу менен 200× жана 1000× чоңойтууда изилденген; ар бир вариант үчүн үч башка беттик аймак сүрөткө алынган.
SEM байкоолору боюнча эталондук плиталарда ачык калган жыгач бөлүкчөлөрү жана беттин үзгүлтүктөрү болгон. Жыгачтын бир бөлүгүн кара зире менен алмаштыруу бетти бир тектүүрөөк кылган. Бирок %100 кара зире алмаштырууда майда бөлүкчөлөрдүн топтолушу үстөм болуп, оройлуктун кайра өсүшүнө шайкеш морфология байкалган.
%100 кечки примула менен алмаштырылган композиттерде болсо үзгүлтүксүз жана тыгыз, ачык бөлүкчөлөрү азыраак жана байкаларлык боштуктары азыраак беттик түзүм байкалган. Бул түзүм төмөн оройлук жана салыштырмалуу жакшы суу жүрүм-туруму менен шайкеш келет.
Контакт бурчу жана нымдалуучулук
Беттин нымдалуучулугу Phoenix 300 гониометри менен 3 µL дистилденген суу тамчысын колдонуп өлчөнгөн. Контакт бурчу тамчы коюлгандан 5, 20, 40 жана 60 секунд өткөндөн кийин катталган; ар бир вариант үчүн 20 үлгү колдонулган.
Чоңураак контакт бурчу жалпысынан суу тамчысынын бетке азыраак жайылышы, башкача айтканда төмөн нымдалуучулук менен байланыштуу. Бирок тешикчелер, беттин оройлугу жана суюктуктун композиттин ичине кириши өлчөнгөн көрүнүктүү бурчка таасир этиши мүмкүн; ошондуктан контакт бурчу жалгыз өзү сууга туруктуулуктун бардык аспектилерин билдирбейт.
| Фактор | Салым |
|---|---|
| Пресс калдыгынын өлчөмү | %24,19 |
| Пресс калдыгынын түрү | %21,56 |
| Пресс калдыгынын түрү × пресс калдыгынын өлчөмү | %20,06 |
| Өлчөө убактысы | %7,52 |
| Матрицанын үлүшү | %4,03 |
| Ката компоненти | %9,81 |
Контакт бурчу моделинин жалпы түшүндүрүү деңгээли %90 дан жогору. Бул жыйынтык нымдалуу жүрүм-туруму тажрыйбада тандалган пресс калдыгынын түрү, өлчөмү, матрица жана убакыт факторлору менен кыйла жакшы сүрөттөлөрүн көрсөтөт.
Үч пресс калдыгынын түрүнүн контакт бурчу боюнча жүрүм-туруму
Кара зире: %30 жана %65 алмаштырууда контакт бурчу эталонго салыштырмалуу төмөндөгөн, башкача айтканда бет оңой нымдалган. %100 алмаштырууда контакт бурчу кайра өскөн. Булак бул тескери өзгөрүүнү оройлуктун көбөйүшү жана тамчы четинин беттик тегиз эместиктерге кармалып калуу ыктымалдыгы менен байланыштырат.
Рапс: Пресс калдыгынын өлчөмү көбөйгөн сайын контакт бурчу баскыч-баскыч жана болжол менен монотондуу азайган. Бул жүрүм-турум нымдалуучулук негизинен пресс калдыгынын өлчөмү менен башкарыларын көрсөтөт.
Кечки примула: Эң туруктуу жүрүм-турум ушул жерде байкалган. %100 жыгач алмаштырууда да контакт бурчу эталондук плиталарга жакын калып, 5–60 секунд аралыгында гана чектелген төмөндөө көрсөткөн.
Бул Изилдөөдө Бир Гана “Эң Жакшы” Май Пресси Калдыгы Барбы?
Жок. Артыкчылыктуу пресс калдыгы көрсөткүчкө жараша өзгөрөт: рапс MOR боюнча алмаштыруу үлүштөрүндө салыштырмалуу туруктуу жана сууда структуралык бүтүндүк жагынан эң күчтүү системалардын бири; кечки примула жогорку жана туруктуу контакт бурчу, тыгыз бет жана төмөн шишүү жүрүм-туруму менен айырмаланат; кара зире болсо орточо алмаштыруу үлүштөрүндө беттин оройлугун азайта алган, бирок айрыкча сууга кабылганда алсызыраак жүрүм-турум көрсөткөн. Ошондуктан булак универсалдуу бир оптималдуу пресс калдыгын аныктабайт.
Суу сиңирүү тажрыйбасы
Суу сиңирүү үлүшү булакта төмөнкү теңдеме менен эсептелген:
\[ WA_n=\frac{m_n-m_0}{m_0}\times100\% \]
Бул жерде \(WA_n\), \(n\) сааттын аягындагы суу сиңирүүнүн пайызы; \(m_0\), сууга чөктүрүүгө чейинки үлгүнүн массасы; \(m_n\), 2 же 24 саат чөктүрүүдөн кийинки масса жана \(n\in\{2,24\}\) деп аныкталган.
Теңдеме үлгү баштапкы массасына салыштырмалуу канча суу сиңиргенин пайыз менен көрсөтөт. Мисалы, масса көбөйгөн сайын WA сызыктуу түрдө өсөт. Бирок үлгү сууда ажырап кетсе, акыркы массаны жана калыңдыкты ишенимдүү өлчөө мүмкүн эмес.
Үлгүнүн ажырашын өзүнчө метрика катары колдонуунун себеби
Суу тажрыйбаларында айрым композиттер физикалык бүтүндүгүн жоготкон. Ошондуктан WA же TS маанилерин гана билдирүү эң начар үлгүлөрдү маалыматтан чыгарып, туруктуулук жөнүндө туура эмес түшүнүк жаратышы мүмкүн эле.
Изилдөөчүлөр бул көйгөйдү 2 жана 24 сааттын аягында ажыраган үлгүлөрдүн пайызын өзүнчө билдирүү менен чечүүгө аракет кылышкан. WA жана TS үчүн статистикалык салыштыруулар тиешелүү өлчөө мөөнөтү бүтмөйүнчө бардык үлгүлөрү бүтүн калган варианттарда гана жүргүзүлгөн.
Рапс пресси калдыгынын сууга байланышкан жүрүм-туруму
Рапс камтыган композиттер жыгачты жогорку үлүштө алмаштырууда айкын күчтүү структуралык бүтүндүк көрсөткөн. %65 жана %100 рапс алмаштырууда, матрицанын %30 жана %40 үлүштөрүнүн экөөндө тең, 2 жана 24 сааттын аягында ажыраган үлгү байкалган эмес.
%100 рапс алмаштырууда суу сиңирүү мааниси %40 матрицалуу вариантта %30 матрицалуу вариантка караганда төмөн болгон.
Кечки примуланын сууга байланышкан жүрүм-туруму
Кечки примула, айрыкча жогорку алмаштыруу үлүштөрүндө, сууга карата оң көрсөткүч көрсөткөн. %100 кечки примула жана %40 матрица варианты өлчөөгө мүмкүн болгон варианттардын арасында 2 сааттын аягында эң төмөн калыңдык шишүүсүн көрсөткөн; %100 алмаштыруу топторунда 24 сааттын аягында да төмөн TS мааниси менен өзүнчө статистикалык топ түзгөн.
Булак кечки примула композиттериндеги тыгыз жана боштугу аз беттик морфология суу киришин чектеген болушу мүмкүн экенин талкуулайт. Пресс калдыгында калган май суу киришин азайткан болушу мүмкүн деген түшүндүрмө да сунушталган. Бирок калдык майдын көлөмү бул тажрыйбада өлчөнбөгөндүктөн, бул механизм ырасталган эмес.
Кара зире пресси калдыгынын сууга байланышкан жүрүм-туруму
Кара зире камтыган системалар суудан келип чыккан бузулууга сезгичирээк болгон. Булактын жалпы жыйынтыгында nigella варианттары рапс жана кечки примула системаларына салыштырмалуу сууда структуралык бүтүндүгүн сактоодо көбүрөөк кыйынчылыкка туш болгон.
Бул жыйынтык кара зирени композиттик толтургуч катары колдонууга болбойт дегенди билдирбейт; бирок суу менен тийишкен колдонмолор үчүн учурдагы формула кошумча оптималдаштырууну талап кыларын көрсөтөт.
PCA эмнени кошту?
Principal Component Analysis (PCA) көп сандагы механикалык, беттик жана суу параметрлерин бир эле өзгөрмөлөр мейкиндигинде бирге баалоо үчүн колдонулган. Алгачкы эки негизги компонент жалпы вариациянын болжол менен %65,67 бөлүгүн түшүндүргөн.
| Компонент | Түшүндүрүлгөн вариация | Эң күчтүү байланыштар |
|---|---|---|
| Фактор 1 | %40,18 | Биринчи кезекте пресс калдыгынын өлчөмү; андан кийин сууга туруктуулук жана беттин оройлугу |
| Фактор 2 | %25,49 | Контакт бурчу, MOR жана матрицанын үлүшү |
Пресс калдыгынын өлчөмүнүн вектору MOR га карама-каршы багытта жайгашкан. Бул комплекстүү анализ пресс калдыгын көбүрөөк колдонуу жалпысынан механикалык бекемдикти төмөндөтүп, айрым формулаларда беттик жана суу жүрүм-турумун жакшырта аларын көрсөткөн көрсөткүчтөр ортосундагы компромиссти колдойт.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Чийки зат
Матрица катары коммерциялык M30 модификацияланган термопластикалык крахмал колдонулган. Лигноцеллюлозалык эталондук толтургуч — өнөр жай бөлүкчө плиталарынын сырткы катмарында колдонулганга окшош жумшак жыгач бөлүкчөлөрү.
Альтернативдүү толтургучтар — кара зире, рапс жана кечки примула пресси калдыктары. Калдыктар болжол менен 38 °C температурада механикалык муздак престөөдөн кийин пайда болгон май өнөр жайынын кошумча продукцияларынан алынган жана бычактуу тегирменде өлчөмүн кичирейтүүдөн башка кошумча иштетүүдөн өткөрүлгөн эмес.
Композиция матрицасы
| Пресс калдыгы | Жыгачты алмаштыруу | MS матрицасынын үлүшү |
|---|---|---|
| Эталон | %0 | %30 / %40 |
| Кара зире | %30 / %65 / %100 | %30 / %40 |
| Рапс | %30 / %65 / %100 | %30 / %40 |
| Кечки примула | %30 / %65 / %100 | %30 / %40 |
Өндүрүш
- Жыгач/пресс калдыгы толтургучу жана M30 матрицасы рецептке ылайык таразага тартылды.
- Аралашма бир багытта айланган кош винттүү экструдерге берилди.
- Экструзия 160 °C жана 16 rpm шартында жүргүзүлдү.
- Экструзияланган материал бычактуу тегирменде кайра майдаланды.
- 275 × 160 mm алкактарда болжол менен 2,5 mm калыңдыктагы маттар түзүлдү.
- Маттар 160 °C де 5 мүнөт ысык престелди.
- Плиталар жеңил басым астында муздатылды.
- 24 саат лабораториялык шарттарда кондицияланды.
- Тажрыйба стандарттарына ылайык үлгүлөр кесилди.
SEM
Беттик морфология Phenom XL сканерлөөчү электрондук микроскопу менен изилденген. Үлгүлөр болжол менен 5 nm алтын менен капталган; 10 kV тездетүү чыңалуусу жана 10 Pa камера басымы астында 200× жана 1000× чоңойтуулар колдонулган.
Ар бир варианттан үч башка беттик аймак сүрөткө алынып, өкүлчүлүктүү микрографтар талкууга киргизилген. Ошондуктан SEM бөлүмү сандык үч өлчөмдүү көңдөйлүүлүк өлчөөсү эмес, тандалган беттик морфологиялардын салыштырмалуу байкоосу.
Тыгыздык
Тыгыздык EN 323:1999 негизиндеги ыкма менен өлчөнүп, ар бир вариант үчүн 20 үлгү колдонулган. Орточо тыгыздык 1167 ± 47 kg/m³ деп табылган.
Ийилүүгө бекемдик
MOR EN 310:1994 негизинде жана ар бир тажрыйба варианты үчүн 20 үлгү менен өлчөнгөн.
Фактордук ANOVA пресс калдыгынын өлчөмүн механикалык көрсөткүчтөрдөгү эң чоң түшүндүрүүчү фактор катары аныктаган. Эталондук плиталардын MOR маанилери жалпысынан пресс калдыгын камтыган варианттардан жогору.
Беттин оройлугу
Rz, Ra жана Rq параметрлери Surftest SJ-210 көчмө контакттык профилометри менен өлчөнгөн. Ар бир вариант үчүн 20 үлгү колдонулган.
Оройлук натыйжаларында пресс калдыгынын өлчөмүнүн негизги таасири олуттуу; пресс калдыгынын түрү жана матрицанын үлүшү өз-өзүнчө негизги таасир катары олуттуу эмес. Ал эми пресс калдыгынын түрү × пресс калдыгынын өлчөмү, пресс калдыгынын өлчөмү × матрицанын үлүшү жана үч тараптуу өз ара аракеттенүүлөр маанилүү.
Контакт бурчу
Phoenix 300 гониометри менен 3 µL дистилденген суу тамчысы колдонулуп, сүрөттөр 5, 20, 40 жана 60 секундда катталган. Ар бир вариантта 20 үлгү өлчөнгөн.
Контакт бурчуна пресс калдыгынын өлчөмү, пресс калдыгынын түрү, матрицанын үлүшү жана убакыттын баары олуттуу негизги таасир көрсөткөн.
Суу сиңирүү жана калыңдыктын шишүүсү
Үлгүлөр 2 жана 24 саат сууга чөктүрүлгөн. Ар бир формула үчүн башында 20 үлгү бааланган.
Үлгү ажыраганда WA жана TS ишенимдүү өлчөнбөгөндүктөн, изилдөөчүлөр ажыраган үлгүлөрдүн пайызын кошумча сууга туруктуулук метрикасы катары колдонушкан.
WA жана TS үчүн Tukey көп жолу салыштыруулары тиешелүү өлчөө мөөнөтүнүн аягына чейин бардык үлгүлөрү бүтүндүгүн сактаган варианттарда гана жүргүзүлгөн.
Статистикалык анализ
Статистикалык анализ Statistica 13 менен жүргүзүлгөн.
- Бөлүкчө өлчөмүнүн фракциялары менен композит касиеттеринин ортосундагы байланышты аныктоо үчүн Pearson корреляциясы колдонулган.
- Пресс калдыгынын түрү, пресс калдыгынын өлчөмү жана матрицанын үлүшүнүн таасирлери general linear model негизиндеги фактордук ANOVA менен изилденген.
- Ар бир фактордун салыштырмалуу салымы intercept эске алынбастан, тиешелүү sum of squares маанисин жалпы модель sum of squares маанисине бөлүү менен эсептелген.
- WA жана TS үчүн ылайыктуу варианттардын арасында one-way ANOVA + Tukey тести колдонулган.
- Маанилүүлүк чеги α = 0,05 деп белгиленген.
- Өзгөрмөлөрдүн ортосундагы жалпы түзүм PCA менен изилденген.
Кошумча таблицаларда айрым p маанилери программалык чыгарууда “0.000000” түрүндө көрсөтүлөт. Бул статистикалык жактан математикалык мааниде p = 0 дегенди эмес, маанинин программанын көрсөтүү тактыгынан төмөн экенин билдирет.
Суу туруктуулугундагы булак ичиндеги дал келбестик
Булактын натыйжалар текстиндеги “24 сааттын аягында %30 матрица менен өндүрүлгөн бардык үлгүлөр ажырады” деген сүйлөм ошол эле беттеги 9-сүрөт жана андан кийинки пресс калдыгына өзгөчө түшүндүрмө менен шайкеш келбейт. 9-сүрөт %30 матрицалуу рапс композиттеринде %65 жана %100 алмаштырууда 24 сааттын аягында %0 ажыраганын көрсөтөт.
Булак ошол эле абзацта рапс үчүн %65 жана %100 алмаштырууда, матрицанын үлүшүнө карабастан, 2 жана 24 сааттын аягында ажыроо болбогонун да ачык билдирет. Ошондуктан изилдөөнүн ички жактан ырааттуураак пресс калдыгына мүнөздүү жыйынтыгы Verianla чечмелөөсүндө негиз катары алынган.
Стандарттык шилтеме номерлериндеги жылыш
Ыкма текстиндеги EN 323:1999, EN 310:1994 жана EN ISO 21920-2:2022-06 шилтеме номерлери менен адабияттар тизмесиндеги номерлердин ортосунда бир кадамдык дал келбестик көрүнөт. Стандарттардын аталыштары ачык болгондуктан, методикалык мазмун бүдөмүк эмес; маселе булак ичиндеги шилтемелерди номерлөө деңгээлинде гана.
Изилдөө колдогон жыйынтыктар
- Химиялык жактан модификацияланбаган май пресси калдыктары модификацияланган термопластикалык крахмал матрицасында лигноцеллюлозалык толтургуч катары иштетилиши мүмкүн.
- %100 жыгач алмаштыруу менен физикалык композиттик плита өндүрүүгө болот.
- Пресс калдыгынын өлчөмү MOR жүрүм-турумундагы эң күчтүү эксперименттик фактор.
- Жыгачты алмаштыруунун өсүшү жалпысынан MOR көрсөткүчүн төмөндөтөт.
- Рапс композиттери изилденген алмаштыруу деңгээлдеринде MOR боюнча салыштырмалуу туруктуу.
- Орточо деңгээлдеги кара зире алмаштыруусу беттин оройлугун азайтышы мүмкүн.
- %100 кара зире алмаштырууда майда бөлүкчөлөрдүн агрегациясы жана оройлук кайра өсүшү мүмкүн.
- Кечки примула композиттери тыгыз бет жана жогорку/туруктуу контакт бурчу жүрүм-турумун көрсөткөн.
- Рапс жана кечки примула жогорку алмаштыруу үлүштөрүндө сууга карата структуралык бүтүндүктү жакшырта алган.
- %65 жана %100 рапс алмаштырууда 2 жана 24 сааттын аягында үлгү ажырашы байкалган эмес.
- Пресс калдыгынын өлчөмү көбөйгөн сайын механикалык бекемдик менен айрым беттик/суу касиеттеринин ортосунда көрсөткүчтөрдүн компромисси пайда болот.
Изилдөө колдобогон жыйынтыктар
- Май пресси калдыктары ар бир жыгач композит колдонмосунда жыгачтан жакшы экени көрсөтүлгөн эмес.
- %100 пресс калдыгы менен алмаштыруу механикалык көрсөткүчтөр боюнча %100 жыгач эталонуна тең экени көрсөтүлгөн эмес.
- Өндүрүлгөн композиттердин чыныгы биологиялык ажыроо же компосттолуу ылдамдыгы бул изилдөөдө өлчөнгөн эмес.
- Изилдөө жашоо циклин баалоону же көмүртек изин салыштырууну жүргүзгөн эмес.
- Экономикалык натыйжалуулук же өнөр жайлык сериялык өндүрүш чыгымы сыналган эмес.
- Пресс калдыктарындагы калдык май менен белоктун көлөмү бул изилдөөдө сандык түрдө өлчөнгөн эмес.
- Калдык майдын сууга туруктуулукту же толтургуч–матрица адгезиясын түздөн-түз өзгөртүү механизми эксперименттик жол менен далилденген эмес.
- Бөлүкчө өлчөмүнүн өз алдынча себептик таасири туруктуу пресс калдыгынын курамы шартында эксперименттик түрдө бөлүп алынган эмес.
- Узак мөөнөттүү тышкы чөйрөдө эскирүү, UV, тоңуу-эрүү, биологиялык ажыроо же өрттөгү жүрүм-турум бааланган эмес.
Келечектеги изилдөө муктаждыктары
Авторлор эки изилдөө багытын өзгөчө белгилешет. Биринчиси — бөлүкчө өлчөмүнүн таасирин бир тектүү толтургуч курамында өз алдынча текшерүү. Учурдагы тажрыйбада бөлүкчө өлчөмү пресс калдыгынын түрү жана жыгачтын үлүшү менен чогуу өзгөргөндүктөн, таасирлерди толук ажыратуу мүмкүн эмес.
Экинчи багыт — пресс калдыктарындагы, өзгөчө калдык май менен белоктун курамын түздөн-түз химиялык жол менен өлчөө. Бул компоненттерди MOR, оройлук, контакт бурчу, WA жана TS менен байланыштыруу ар башка пресс калдыктары эмне үчүн ар башка жүрүм-турум көрсөтөрүн механисттик жактан жакшыраак түшүндүрө алат.
Бул маалыматтар алынганда, пресс калдыгын минималдуу иштетүү менен түз колдонуу же калдык майды экстракциялоо сыяктуу кошумча процесстер алып келген көрсөткүчтөрдүн өсүшү өзүн актайбы, аны ишенимдүүраак баалоого болот.
Булак жана Ыкма Жөнүндө Эскертүү
Түпнуска изилдөө: Valorization of Oil Press Residues in Starch-Based Biocomposites for Sustainable Wood Substitution.
Авторлор: Karolina Lipska; Izabela Betlej; Piotr Boruszewski.
Жооптуу автор: Piotr Boruszewski.
Мекемелер: Department of Technology and Entrepreneurship in Wood Industry, Institute of Wood Sciences and Furniture, Warsaw University of Life Sciences—SGGW; Department of Wood Science and Wood Protection, Institute of Wood Sciences and Furniture, Warsaw University of Life Sciences—SGGW; Варшава, Польша.
Журнал жана басылманын идентификациясы: Forests, 2026, Том 17, Сан 9, Макала 1061. Басмакана: MDPI. DOI: 10.3390/f17091061.
Жарыялоо процесси: Кабыл алынган 20 июль 2026; оңдолгон 25 август 2026; кабыл алынган 4 сентябрь 2026; жарыяланган 5 сентябрь 2026.
Булактын түрү: Рецензияланган, ачык жеткиликтүү, эксперименттик материал таануу / биокомпозит изилдөө макаласы.
Лицензия: Creative Commons Attribution (CC BY).
Негизги материалдар: M30 модификацияланган термопластикалык крахмал; жумшак жыгач бөлүкчөлөрү; кара зире, рапс жана кечки примула май пресси калдыктары.
Негизги өндүрүш ыкмасы: Бир багытта айланган кош винттүү экструзия + бычактуу майдалоо + жалпак ысык престөө.
Негизги эксперименттик факторлор: Үч пресс калдыгынын түрү; %0, %30, %65 жана %100 жыгач алмаштыруу; %30 жана %40 MS матрицасы.
Негизги анализдер: Бөлүкчө өлчөмүн мүнөздөө, SEM, тыгыздык, MOR, Rz/Ra/Rq оройлугу, контакт бурчу, суу сиңирүү, калыңдыктын шишүүсү, ажыраган үлгүлөрдүн үлүшү, Pearson корреляциясы, фактордук ANOVA, Tukey тести жана PCA.
Үлгүлөрдүн саны: Тыгыздык, MOR, оройлук, контакт бурчу жана суу сыноолорунда ар бир вариант үчүн 20 үлгү; SEM үчүн ар бир вариантта үч башка сүрөт аянты.
Статистика: Statistica 13; Pearson корреляциясы; GLM негизиндеги фактордук ANOVA; ылайыктуу WA/TS топторунда one-way ANOVA + Tukey; α = 0,05; PCA.
Каржылоо: Изилдөө тышкы каржылоо алган эмес.
Маалыматтардын жеткиликтүүлүгү: Изилдөөдө берилген маалыматтар негиздүү суроо-талап боюнча жооптуу автордон алынары көрсөтүлгөн.
Кызыкчылыктардын кагылышы: Авторлор кызыкчылыктардын кагылышы жок экенин билдиришкен.
Авторлордун салымдары: Концептуалдаштыруу Karolina Lipska жана Piotr Boruszewski; ыкма Karolina Lipska, Piotr Boruszewski жана Izabela Betlej; программалык камсыздоо Karolina Lipska; текшерүү Karolina Lipska жана Piotr Boruszewski; формалдуу анализ жана изилдөө Karolina Lipska; ресурстар үч автор; маалыматтарды башкаруу жана биринчи долбоор Karolina Lipska; карап чыгуу/редакциялоо Izabela Betlej жана Piotr Boruszewski; визуалдаштыруу Karolina Lipska; көзөмөл Piotr Boruszewski; долбоорду башкаруу Karolina Lipska жана Piotr Boruszewski; каржылоону тартуу Piotr Boruszewski.
Илимий чечмелөөнүн чеги
Бул изилдөө белгилүү бир модификацияланган крахмал, белгилүү үч пресс калдыгынын чийки заты, белгилүү бөлүкчө таралуулары жана белгилүү экструзия/ысык престөө шарттары менен даярдалган жука плиталарды баалайт. Натыйжалар башка крахмал химияларына, башка май пресси калдыктарына, башка плитанын калыңдыктарына же өнөр жай процесстерине автоматтык түрдө жалпыланбашы керек.
Изилдөөнүн “туруктуу” контексти кайра жаралуучу полимер матрицасына жана май өнөр жайынын кошумча продукцияларын баалоого негизделет. Булак өндүрүлгөн композиттин жалпы экологиялык таасири жыгач эталонунан төмөн экенин жашоо циклинин анализи менен көрсөткөн эмес.
M30 материалдын биологиялык ажыроочу/компосттолуучу касиети өндүрүүчүнүн маалыматы. Акыркы пресс калдыгы камтылган плиталардын ажыроо кинетикасы, компосттоо шарттары же экологиялык ажыроо продуктулары бул изилдөөдө өлчөнгөн эмес.
Булактын ичинде 9-сүрөт менен сууда ажыроо текстинин бир сүйлөмүнүн ортосунда натыйжа дал келбестиги жана ыкма стандарттарынын шилтеме номерлеринде чакан жылыш бар. Бул пункттар Verianla текстинде унчукпай оңдолгон эмес, чечмелөөнүн чеги ачык сакталган.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген