


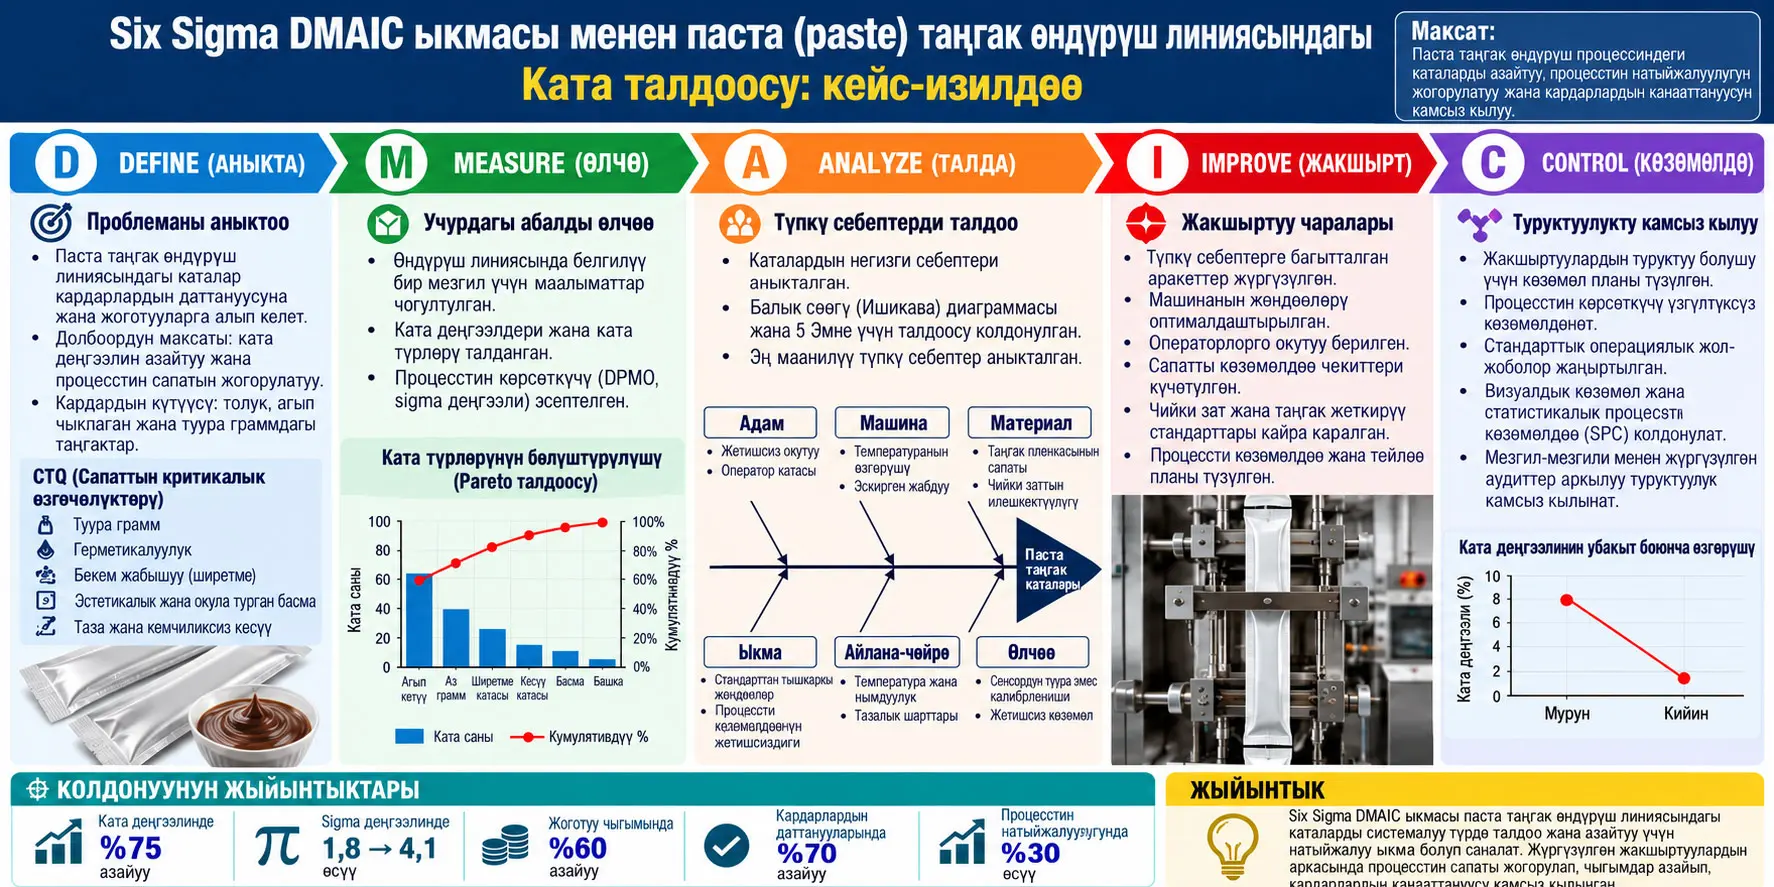
Six Sigma DMAIC — өндүрүш же кызмат көрсөтүү процессиндеги көйгөйдү аныктоо, учурдагы абалды өлчөө, түпкү себептерди талдоо, жакшыртууну ишке ашыруу жана жетишилген натыйжаны көзөмөлдө кармоо үчүн колдонулган маалыматка негизделген үзгүлтүксүз жакшыртуу методологиясы. Бул кейс-изилдөө Малайзиянын Semenyih аймагындагы азык-түлүк өндүрүүчү ишканада ысык толтуруу жолу менен чыгарылган паста сымал азык-түлүк сашелеринин Vertical Form-Fill-Seal (VFFS; тик калыптандыруу-толтуруу-мөөрлөө) машинасында пайда болгон агып кетүү кемчиликтерин DMAIC ыкмасы менен изилдеген. Жакшыртууга чейин булак 172.112 сашеде 5.148 кемчилик, %2,99 кемчилик көрсөткүчү, 29.911 DPMO жана 3,3 sigma деңгээлин билдирген. Жакшыртуудан кийин үч өндүрүш буйрутмасында жалпысынан 453.750 сашеде 1.172 кемчилик, 2.583 DPMO жана 4,3 sigma деңгээли билдирилген. DPMO 27.328 ге азайган. Бирок бул жыйынтыктар бир ишканадагы белгилүү VFFS линиясына таандык кейс-изилдөөнүн жыйынтыктары; ушундай эле жакшыртуу башка машиналарда, таңгак материалдарында же өндүрүүчүлөрдө автоматтык түрдө кайталанары көрсөтүлгөн эмес.
Изилдөө жөн гана “машинанын температурасын өзгөрттү да кемчилик азайды” деген жөнөкөй кийлигишүү эмес. Изилдөөчүлөр алгач агып кетүү аймактарын жана кемчиликтердин убакыт боюнча бөлүштүрүлүшүн классификациялап, андан кийин fishbone диаграммасы жана 5 Why талдоосу менен мүмкүн болгон түпкү себептерди карашкан. Жакшыртуу баскычында температура сенсорун калибрлөө, dye penetrant тести, басым жана температура бөлүштүрүү пленкалары, мөөрлөө иш терезеси, тартуу бекемдигин өлчөө, толтуруу соплосун өзгөртүү, тазалоочу куралды алмаштыруу жана операторлор үчүн One Point Lesson сыяктуу бир нече чара бирге колдонулган.
Булактын эң маанилүү техникалык жыйынтыктарынын бири — мөөрлөө үчүн бир гана температура маанисине эмес, температурага, басымга, материалга, толтуруу шарттарына жана тазалоо практикаларына биргелешип көзөмөл жүргүзүү зарылдыгы. Иш терезеси тажрыйбасында горизонталдык жана вертикалдык мөөрлөө температуралары 5 °C кадам менен өзгөртүлүп, жалпысынан 49 температура айкалышы бааланган. Тартуу бекемдигинин жыйынтыктарына ылайык, булак горизонталдык мөөрлөө үчүн 170 °C жана вертикалдык мөөрлөө үчүн 175 °C жөндөөлөрүн сунуш кылган. Бул жөндөөлөр ошол машина, материал жана иш шарттары үчүн алынган кейс жыйынтыктары; аларды бардык VFFS үчүн универсалдуу температуралар катары түшүндүрүүгө болбойт.
Изилдөөнүн көйгөйү эмне?
VFFS таңгактоо линиясында даяр бышыруучу азыктар үчүн ысык толтурулган сашелерде агып кетүүнүн пайда болушу жөн гана визуалдык сапат көйгөйү эмес. Мөөрдүн бүтүндүгүнүн бузулушу азык жоготууга, таңгак калдыктарына, кайра иштетүүгө, кардар даттанууларына жана азык-түлүк коопсуздугу боюнча керексиз натыйжаларга байланыштуу. Кейс-ишканада агып кеткен сашелер жалпы өндүрүштүн болжол менен %3 бөлүгүн түзгөндүктөн, изилдөө көйгөйү агып кетүүнү азайтуу катары аныкталган.
VFFS деген эмне?
Vertical Form-Fill-Seal (VFFS) — рулон түрүндөгү ийкемдүү таңгак пленкасын машинанын ичинде калыптандырып пакетке айланткан, продуктту ичине толтурган жана пакеттин мөөрлөө аймактарын жапкан автоматтык таңгактоо системасы. Изилдөөдөгү машина үч тарабы жабылган саше чыгарат. Булакка ылайык, пленканын чыңалуусун dancer arms, ал эми пленканын абалын лазердик сенсор көзөмөлдөйт.
Пленка калыптандыргычтан өткөндөн кийин мөөрлөө элементтери пленканы вертикалдык мөөрлөө аймагына тартат. Булак үч мөөрлөө баскычын вертикалдык мөөрлөө, hot-tack жана горизонталдык мөөрлөө деп сүрөттөйт. Hot-tack — мөөрлөө аймагы али ысык кезинде толтурулган продукт жараткан жүккө туруштук бере алуусун билдирген маанилүү аралык касиет.
Паста сымал продукт аралаштыргычы бар кармоочу резервуардан hopper деп аталган аралык идишке өткөрүлүп, андан кийин толтуруу соплосу аркылуу сашеге ысык түрдө толтурулат. Hopper ичиндеги аралаштыргыч майдын продукттан бөлүнүп кетишине жол бербөөгө жардам берет. Толтуруу жана акыркы горизонталдык мөөрлөөдөн кийин саше текшерүү таразасына өтөт, хлор кошулган муздатуучу суу туннелинен өтүп, андан соң линиянын акыркы сорттоо/чогултуу операцияларына багытталат. Мөөрлөө аймактарынын бүтүндүгү басым тести менен да текшерилген.
CTQ, OEE, DPMO, OPL жана иш терезеси эмнени билдирет?
| Кыскартуу | Толук аталышы | Бул изилдөөдөгү мааниси |
|---|---|---|
| CTQ | Critical-to-Quality | Кардар үчүн критикалык сапат касиети; бул кейсте негизги CTQ сашенин мөөр бүтүндүгү. |
| DPMO | Defects Per Million Opportunities | Кемчилик жыштыгын бир миллион мүмкүнчүлүк масштабына айландырган Six Sigma метрикасы. |
| OEE | Overall Equipment Effectiveness | Машинанын жалпы жабдуу натыйжалуулугун көрсөткөн көрсөткүч. |
| OPL | One Point Lesson | Операторлорго белгилүү бир операцияны же жөндөөнү кыска жана визуалдык түрдө түшүндүргөн стандартташтырылган окуу көрсөтмөсү. |
| OW | Operating Window | Процесс кабыл алынуучу натыйжа берген иш параметрлеринин диапазону. |
| DPI | Dye Penetrant Inspection / Testing | Мөөрлөө аймагындагы агып кетүү жолун боёк пенетрациясы менен визуалдык текшерүү. |
| FTR | First Time Right | Продуктту биринчи өндүрүштө кайра иштетүүсүз туура чыгаруу ыкмасы. |
| SPC | Statistical Process Control | Процесс өзгөрмөлүүлүгүн статистикалык ыкмалар менен көзөмөлдөө жана башкаруу мамилеси. |
Six Sigma DMAIC Деген Эмне жана Бул Изилдөөдө Кантип Колдонулду?
DMAIC — Define, Measure, Analyse, Improve жана Control баскычтарынан турган түзүмдөлгөн Six Sigma жакшыртуу цикли; бул изилдөөдө агып кетүү көйгөйүн аныктоодон кемчилик маалыматтарын өлчөөгө, түпкү себептерди талдоодон процесс параметрлерин жакшыртууга жана кийинки өндүрүш буйрутмаларында натыйжаны көзөмөлдөөгө чейин бүт кейс-изилдөөнүн негизги өзөгүн түзгөн.
Define: Көйгөй кантип чектелди?
Define баскычында долбоордук charter колдонулуп, көйгөй “агып кеткен паста сымал азык-түлүк сашелерин азайтуу” деп чектелген. Критикалык сапат касиети, башкача айтканда CTQ, толтурулган сашенин мөөр бүтүндүгү катары аныкталган.
Булак агып кетүүнү тешиктин өлчөмүнө карабастан суюктуктун агып чыгуу жолу менен жылышы катары аныктайт. Агып кетүү горизонталдык үстүңкү, горизонталдык астыңкы, вертикалдык же таңгактын башка аймактарында пайда болушу мүмкүн.
Агып кетүүнүн түрлөрү
| Түрү | Аныктама |
|---|---|
| Горизонталдык агып кетүү | Таңгактын горизонталдык мөөрлөө тарабында пайда болгон агып кетүү. |
| Вертикалдык агып кетүү | Таңгактын вертикалдык мөөрлөө тарабында пайда болгон агып кетүү. |
| Кабатташуу | Бир тарабы экинчисине салыштырмалуу ашыкча болуп, эки тарапта тең агып кетүү жаралышы мүмкүн болгон абал. |
| Жыртылуу | Таңгак корпусунун жыртылышына байланышкан агып кетүү. |
| Деламинация | Көп катмарлуу таңгак ламинатынын катмарларга ажырашы. |
Эмне үчүн Machine 2 тандалды?
| Көрсөткүч | Machine 1 | Machine 2 |
|---|---|---|
| Айына иштетилген продукт саны | 6 продукт | 4 продукт |
| Машинанын uptime | %70 | %85 |
| Орточо кемчиликтүү саше көрсөткүчү | %12,56 | %8,62 |
| OEE | %62 | %70 |
Булак Machine 2 жогору uptime, төмөн орточо кемчиликтүү саше көрсөткүчү жана жогору OEE маанилерине ээ болгондуктан аны ишенимдүүрөөк деп баалап, кеңири жакшыртуу ишин Machine 2де жүргүзгөн. Бул тандоо эң начар машинаны оңдоо мамилеси эмес; ишенимдүүрөөк машинада агып кетүүнүн процесстик түпкү себептерин изилдөө тандоосу.
Measure: Кемчиликтер кантип өлчөндү?
Сашелер туш келди тандалып, агып кетүү жерлери бааланган. Major кемчиликтер top, bottom, vertical жана center; minor кемчиликтер eyemark, inkjet condition жана cracked structure сыяктуу категорияларга бөлүнгөн; film delamination өзүнчө категория катары көзөмөлдөнгөн.
Биринчи өндүрүш күнүндө жалпы “defect item” саны 2.258 деп билдирилсе, кемчилик түрлөрүнүн жалпы жыштыгы 2.860 болгон. Экинчи күнү жалпы “defect item” 34, кемчилик түрлөрүнүн жалпы жыштыгы 84 болгон. Булак бул эки жалпы сан ортосундагы айырманын себебин ачык түшүндүрбөйт. Бир сашеде бир нече кемчилик болушу мүмкүн деген жоромол мүмкүн болсо да, булак муну түз ырастабагандыктан аны так жыйынтык катары кабыл алууга болбойт.
Биринчи күнү үстүңкү аймактагы агып кетүүлөр кемчилик түрлөрүнүн %28,95, астыңкы аймак %9,97, вертикалдык агып кетүүлөр %4,13 жана борбордук аймак %0,24 бөлүгүн түзгөн. Cracked structure категориясынын жыштыгы %12,20 болгон. Убакыт бөлүштүрүүсүндө 15:00 аралыгында 506, 12:00 аралыгында 381 “total defect item” билдирилип, бул эки убакыт аралыгы тереңирээк текшерүү үчүн бөлүнүп көрсөтүлгөн.
Экинчи өндүрүш күнүндө 34 жалпы кемчиликтүү элементтин 28и 08:00, 6сы 09:00 убакыт аралыгында байкалган; 10:00дөн 22:00гө чейин таблицада жаңы “total defect item” катталган эмес. Булак Pareto ыкмасы менен агып кетүүлөрдүн басымдуу бөлүгү үстүңкү жана астыңкы мөөрлөө аймактарында топтолгонун билдирет.
DPMO Деген Эмне жана Бул Изилдөөдө Кантип Эсептелди?
DPMO (Defects Per Million Opportunities) — кемчилик жыштыгын бир миллион мүмкүнчүлүк масштабына которгон Six Sigma метрикасы; бул изилдөөдө булак DPMOну кемчиликтердин санын жалпы саше өндүрүшүнө бөлүп, натыйжаны 1.000.000га көбөйтүү менен эсептеген жана ар бир продукт үчүн өзүнчө бир нече кемчилик мүмкүнчүлүгү коэффициентин колдонгон эмес.
Булакта колдонулган эсеп:
\[ DPMO = \frac{\text{Kusur sayısı}}{\text{Toplam saşe üretimi}}\times1{,}000{,}000 \]
Формула эмнени эсептейт? Учурдагы кемчилик көрсөткүчүнүн бир миллион өндүрүлгөн саше масштабындагы эквивалентин берет.
Кемчилик саны — тиешелүү өндүрүш мезгилинде булак тарабынан саналган кемчиликтүү өндүрүш көлөмү.
Жалпы саше өндүрүшү — ошол эле баалоо мезгилиндеги жалпы өндүрүш.
1.000.000 көбөйткүчү катышты миллион масштабына айлантат; бул өлчөмсүз масштабдоо коэффициенти.
Жакшыртууга чейин:
\[ DPMO_{\mathrm{önce}} = \frac{5148}{172112}\times1{,}000{,}000 = 29{,}911 \]
Булак бул маанини 3,3 менен 3,4 ортосундагы sigma конверсия аймагы менен байланыштырып, жыйынтык таблицада 3,3 sigma деп билдирет.
Жакшыртуудан кийин:
\[ DPMO_{\mathrm{sonra}} = \frac{1172}{453750}\times1{,}000{,}000 = 2{,}583 \]
Булак бул маанини 4,2 менен 4,3 ортосунда, ал эми жыйынтык таблицада 4,3 sigma деп билдирет.
| Метрика | Жакшыртууга чейин | Жакшыртуудан кийин |
|---|---|---|
| Кемчилик саны | 5.148 | 1.172 |
| Жалпы өндүрүш | 172.112 | 453.750 |
| Булакта берилген кемчилик көрсөткүчү | %2,99 | Жалпы жыйынтык катары %0,25 көрсөтүлгөн |
| DPMO | 29.911 | 2.583 |
| Sigma | 3,3 | 4,3 |
| DPMO айырмасы | 27.328 азайуу | |
Булак ичиндеги отчеттук эскертүү: Жакшыртуудан кийинки 1.172 / 453.750 катышы болжол менен %0,258; булак муну %0,25 деп билдирет. Мындан тышкары, жакшыртууга чейинки Table 7нин эскертүүсүндө адегенде “DPMO value before improvement = 29,911” деп жазылып, андан кийин ошол эле маани “DPMO after improvement” деп аталып калган. Кийинки Table 14 жана бүт изилдөөнүн контексти 29.911 жакшыртууга чейинки маани экенин көрсөтөт. Verianla тексти түп нускадагы туура эмес энбелгини жыйынтык катары кайталабай, карама-каршылыкты өзүнчө билдирген.
Analyse: Fishbone жана 5 Why эмнени тапты?
Fishbone диаграммасы потенциалдуу себептерди 5M+1E ыкмасы менен Man, Machine, Material, Method, Measurement жана Environment аталыштарынын астында топтогон. Булак өзгөчө бузулууну аныктоо системасынын жетишсиздигин, онлайн текшерүүнүн ишенимдүүлүгүн, операторлорду окутуу/кайтарым байланыш кемчиликтерин, процесс параметрлеринин стандартташтырылбаганын, тазалоо кемчиликтерин жана сопло жөндөөсүн маанилүү мүмкүн болгон себептердин арасында талкуулайт.
| Баштапкы фактор | Булакта берилген себеп чынжырынын негизги баскычтары |
|---|---|
| Стандартташтырылбаган процесс параметри | Өндүрүш учурунда параметр мониторингинин жетишсиздиги → машина параметрлери үчүн түшүнүксүз иш көрсөтмөсү → параметрлердин оператор тажрыйбасына көз карандылыгы → оптималдуу иш диапазонун аныктаган квалификация/валидация протоколунун жоктугу. |
| Пик сааттарда агып кеткен сашелердин аныкталбай калышы | Пленканы тегиздөө жана жөндөө көйгөйү → машина параметрин жөндөө үчүн жетишсиз SOP → жөндөлгөн процесстен чыккан сашелерди аныктоо жана бөлүү үчүн жетишсиз система. |
| Материалдын калыңдыгы | Келген материалды баалоонун жетишсиздиги → калыңдык тестинин чектелүү колдонулушу; булак рулондун алдыңкы бөлүгү гана бааланганын белгилейт. |
| Нормалдуу эмес мөөрлөө көрсөткүчү | Мөөрлөө брусунда калдыктын топтолушу → калдыктарды көзөмөлдөө жана тазалоонун жетишсиздиги → аткарылган иш үчүн SOP жоктугу. |
Improve: Кандай түзөтүүчү чаралар колдонулду?
- Толтуруу соплосу алмаштырылып, булакта 10 mm кыскартылганы айтылган.
- Мөөрлөө температурасы жана басым жөндөөлөрү кайра бааланган.
- Температура сенсору жана көрсөткүч калибрленген.
- Dye penetrant тести менен мөөрлөө жолу визуалдык текшерилген.
- Fujifilm Prescale менен басым бөлүштүрүлүшү бааланган.
- Fujifilm Thermoscale менен жылуулук/температура бөлүштүрүлүшү бааланган.
- 49 температура айкалышынан турган иш терезеси бааланган.
- Мөөрлөө аймактарында тартуу бекемдиги тесттери жүргүзүлгөн.
- Узун зымдуу щетканын ордуна кыскараак зымдуу щетка сунушталган/колдонулган; максат тар мөөрлөө боштуктарындагы калдыктарды жакшыраак тазалоо.
- Текшерүү таразасына барган бергичтин эңкейиши жөндөлгөн.
- Операторлор үчүн тез жөндөө жана стандартташтыруу максатында One Point Lesson даярдалган.
Dye penetrant тести эмне кылды?
Булак ASTM F1929га шилтеме берип, мөөрлөө аймагындагы калдыктар тазалангандан кийин кызыл penetrant аймакка колдонулуп, ашыкча суюктук сүртүлөрүн сүрөттөйт. Penetrantтын мөөрлөө сызыгы боюнча жылышы агып кетүү жолунун көрсөткүчү катары колдонулган. Бул тест изилдөөдө пакеттин бүтүндүгүн визуалдык баалоочу кошумча текшерүү; ал өзүнчө бардык механикалык бекемдикти өлчөбөйт.
Температура сенсорун калибрлөөдөгү булак карама-каршылыгы
Булак Table 9да четтөөнү төмөнкү формула менен белгилейт:
\[ D=\frac{C-A}{A}\times100 \]
Бул жерде A “Set Value”, C “Measured Value”, D болсо пайыздык четтөө катары көрсөтүлгөн.
Бирок таблицада өлчөнгөн маанилер set маанилеринен жогору болгонуна карабастан D маанилери терс. Мисалы, A = 160,0 жана C = 162,1 болгондо басылган теңдеме оң четтөө бериши керек эле, таблицада −%1,31 деп жазылган. Демек, формуланын белгиси менен таблицадагы маанилердин белгиси бири-бирине туура келбейт.
Мындан тышкары, булак текстинде четтөөлөр “%1ден аз” деп айтылса да, таблицада абсолюттук мааниси %1ден жогору болгон −%1,19, −%1,31, −%1,17, −%1,05 жана −%1,26 маанилери бар. Булак бул айырма үчүн кошумча кабыл алуу критерийин же түшүндүрмө бербейт. Ошондуктан Verianla тексти бул маанилерди үнсүз өзгөрткөн эмес.
VFFS Машинасында Мөөрлөө Эмне Үчүн Температурага жана Басымга Көз Каранды?
Изилдөөнүн техникалык алкагында температура полимердик мөөрлөө катмарлары жетиштүү жумшарып, байланыш түзүшү үчүн, ал эми басым пленка катмарлары мөөрлөө учурунда жетиштүү контакт түзүшү үчүн талап кылынат; өтө төмөн температура толук эмес эрүү жана алсыз мөөрлөө менен, иш терезесинен тышкаркы ашыкча шарттар sealant squeeze-out жана керексиз деформациялар менен байланышкан.
Иш терезеси кантип сыналды?
Горизонталдык жана вертикалдык мөөрлөө температуралары 5 °C кадам менен өзгөртүлгөн. Вертикалдык температуралар 160–190 °C, горизонталдык температуралар 150–180 °C диапазонунда сыналган. Ошентип 7 × 7 = 49 температура айкалышы түзүлгөн. Ар бир айкалышта булак беш бош саше үлгүсүн алган.
Басымды баалоодо вертикалдык мөөрлөө элементтеринин алдыңкы жана арткы басым жөндөөлөрү −0,4, горизонталдык мөөрлөө элементтеринин алдыңкы жана арткы басым жөндөөлөрү −0,2 болуп туруктуу кармалган. Булак бул басым жөндөөлөрүнүн физикалык бирдигин билдирбейт. Ошондуктан маанилерге bar, MPa, psi же башка бирдик кошуу туура эмес.
Төмөнкү таблица булак Table 11деги 49 айкалышты компакттуу өтүү матрицасы түрүндө кайра уюштурат. Уячадагы статус вертикалдык жана горизонталдык мөөрлөө жыйынтыктары бирге бааланган абалды көрсөтөт.
| Вертикалдык °C \ Горизонталдык °C | 150 | 155 | 160 | 165 | 170 | 175 | 180 |
|---|---|---|---|---|---|---|---|
| 160 | Өткөн жок | Өткөн жок | Өткөн жок | Өткөн жок | Өткөн жок | Өткөн жок | Өткөн жок |
| 165 | Өткөн жок | Өткөн жок | Өткөн жок | Шарттуу/өткөн жок | Өткөн жок | Өткөн жок | Өткөн жок |
| 170 | Өткөн жок | Өткөн жок | Шарттуу | Шарттуу | Өттү | Өттү | Өттү |
| 175 | Өткөн жок | Өткөн жок | Өттү | Шарттуу | Өттү | Өттү | Өттү |
| 180 | Өткөн жок | Өткөн жок | Өттү | Өттү | Өттү | Өттү | Өттү |
| 185 | Өткөн жок | Өткөн жок | Өттү | Өттү | Өттү | Өттү | Өттү |
| 190 | Өткөн жок | Өткөн жок | Өттү | Өттү | Өттү | Шарттуу | Шарттуу |
Эскертүү: “Шарттуу/өткөн жок” деген сөз тиешелүү айкалышта вертикалдык жана горизонталдык аймактардын статусу бирдей болбогонун кыскача көрсөтүү үчүн колдонулган. Булак Table 11де вертикалдык жана горизонталдык аймак жыйынтыктары өзүнчө “Pass”, “Conditionally-Pass” жана “Failed” белгилери менен берилген. Verianla таблицасы булак маанилерин өзгөртпөстөн, окууга ыңгайлуу болушу үчүн аларды бириктирген.
Тартуу бекемдиги эмнени көрсөттү?
Изилдөөдө жабылган сашенин үч аймагындагы мөөр бекемдиги gf/15 mm бирдиги менен өлчөнгөн. Үч өлчөө чекити үстүңкү горизонталдык мөөрлөө, каптал/вертикалдык мөөрлөө жана астыңкы горизонталдык мөөрлөөнү билдирет.
| Set | Горизонталдык/Вертикалдык температура (°C) | Үстү (gf/15 mm) | Каптал (gf/15 mm) | Асты (gf/15 mm) |
|---|---|---|---|---|
| 1 | 155/160 | 1.919 | 164 | 559 |
| 2 | 165/165 | 4.160 | 75 | 3.965 |
| 3 | 170/170 | 0 | 3.047 | 4.784 |
| 4 | 170/175 | 4.555 | 3.916 | 4.674 |
| 5 | 175/170 | 4.335 | 3.599 | 4.719 |
| 6 | 175/175 | 4.197 | 3.555 | 4.051 |
| 7 | 175/180 | 3.660 | 3.554 | 3.255 |
| 8 | 178/178 | 3.476 | 3.841 | 3.999 |
| 9 | 178/178 | 3.619 | 2.913 | 2.738 |
| 10 | 180/180 | 3.729 | 3.667 | 4.023 |
| 11 | 180/185 | 2.780 | 2.603 | 2.751 |
| 12 | 182/182 | 3.979 | 3.662 | 3.442 |
Булак үстүңкү жана астыңкы горизонталдык мөөрлөө аймактарынын эң жогорку бекемдигин горизонталдык температура 170 °C айланасында, ал эми каптал/вертикалдык мөөрлөө аймагынын эң жогорку бекемдигин вертикалдык температура 175 °Cде байкаганын билдирет. Таблица ушул түшүндүрмөгө таянып горизонталдык 170 °C жана вертикалдык 175 °C жөндөөлөрүн сунуштайт.
Бул жерде “170/175 °C ар бир VFFS машинасынын оптималдуу жөндөөсү” деген жыйынтык чыгарууга болбойт. Сунуш булакта колдонулган таңгак ламинатына, машинага, мөөрлөө системасына, толтуруучу продуктка жана тест шарттарына тиешелүү.
Таңгак материалы кандай түзүлүштө болгон?
Булак эки камсыздоочунун көп катмарлуу пленка түзүлүшүн салыштырган. Эки пленкада тең PET, PE, алюминий жана LLDPE катмарлары көрсөтүлгөн.
| Камсыздоочу | PET | PE | Алюминий | LLDPE | Жалпы калыңдык |
|---|---|---|---|---|---|
| A | 12 μ ± 1 μ | 15 μ ± %5 | Булакта “7 μ + 1 μ” | 60 μ | 94 μ ± 9 μ |
| B | 12 μ | 15 μ | 7 μ | 60 μ | 94 μ ± %10 |
PET — polyethylene terephthalate; PE — polyethylene; LLDPE болсо linear low-density polyethylene катмарын билдирет. Булак A камсыздоочунун алюминий маанисин “7 μ + 1 μ” түрүндө басып чыгаргандыктан, бул жазуу үнсүз түрдө “±” белгисине өзгөртүлгөн эмес.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Кейс-ишкана жана маалымат чогултуу
Кейс-ишкана булакта купуялуулук үчүн ABC деп аталган. Ишкана 1997-жылы түзүлүп, 2000-жылы паста жана соус өндүрүшүнө өткөн. Булак ишканада FSSC 22000, HACCP жана Halal сертификаттары бар экенин билдирет.
Six Sigma жакшыртуу долбоору Manufacturing Excellence командасы тарабынан Сентябрь 2024–Февраль 2025 мезгилинде жүргүзүлгөн. Негизги кызыкдар тараптар — өндүрүш командасы жана VFFS операторлору. Маалымат булактары өндүрүш журналдары, кемчилик жазуулары жана машина операторлору менен маектер болгон.
Булак Октябрь 2024тө эки машинанын көрсөткүчтөрүн салыштырып, ар кандай кемчилик түрлөрүн эки өндүрүш күнү ичинде көзөмөлдөгөн. Контроль баскычындагы кийинки көрсөткүчтөр Ноябрь 2024, Декабрь 2024 жана Март 2025теги үч окшош продукт буйрутмасынан билдирилген. Март 2025 маалыматы булакта көрсөтүлгөн Сентябрь 2024–Февраль 2025 алты айлык долбоорду коштоо мезгилинен кийинки контроль/мониторинг маалыматы.
Жакшыртууга чейинки негизги абал
Сентябрь 2024 өндүрүш жазуусунда 172.112 сашенин 5.148и кемчиликтүү деп катталып, кемчилик көрсөткүчү %2,99 деп эсептелген. Булак DPMOну 29.911, sigma деңгээлин болжол менен 3,3 деп билдирген.
Жакшыртуудан кийинки контроль өндүрүштөрү
| Мезгил | Буйрутма | Batch | Кемчилик | Жалпы өндүрүш | Булактагы кемчилик көрсөткүчү |
|---|---|---|---|---|---|
| Ноябрь 2024 | 1 | 25 | 425 | 171.875 | %0,25 |
| Декабрь 2024 | 2 | 26 | 392 | 178.750 | %0,22 |
| Март 2025 | 3 | 15 | 355 | 103.125 | %0,34 |
| Жалпы | — | — | 1.172 | 453.750 | Булак тексти жалпы үчүн %0,25 деп көрсөтөт |
Булак жакшыртуудан кийинки 2.583 DPMO 4,2–4,3 sigma диапазонуна туура келерин, жыйынтык салыштырууда sigma деңгээлин 4,3 деп билдирет. Ошондой эле %99,7 yield мааниси көрсөтүлгөн; бул маани 2.583 DPMO менен болжолдуу түрдө шайкеш.
Эмне үчүн булак температураны гана күнөөлөбөйт?
Түпкү себеп талдоосу бир гана машина параметрин күнөөлөгөн түзүлүш берген эмес. Стандартташтырылбаган процесс жөндөөлөрү, оператор тажрыйбасына көз карандылык, жетишсиз иш көрсөтмөлөрү, жетишсиз аныктоо жана сегрегация, пленканы тегиздөө, калдыктарды тазалоо, соплонун геометриясы жана материалды көзөмөлдөө бирге бааланган. Ошондуктан сапаттын жакшырганын бир гана 170 °C же 175 °C жөндөөсүнө байланыштыруу изилдөөнүн ыкмасын туура эмес чагылдырат.
Изилдөө колдогон жыйынтыктар
- Кейс-линияда эң маанилүү агып кетүү категориялары горизонталдык үстүңкү, горизонталдык астыңкы жана вертикалдык аймактарда топтолгон.
- Кемчиликтер белгилүү өндүрүш убактарында топтолушу мүмкүн болгон; биринчи күнү 15:00 жана 12:00 убакыт аралыктары өзгөчө белгиленген.
- Fishbone жана 5 Why талдоосу стандартташтырылбаган параметрлер, оператор көрсөтмөсү, аныктоо/бөлүү, тазалоо жана материалды көзөмөлдөө сыяктуу бир нече мүмкүн болгон түпкү себепти көрсөткөн.
- 49 айкалыштуу иш терезеси температураларды бирге баалоо керек экенин көрсөткөн.
- Тартуу бекемдигин баалоо булакта горизонталдык 170 °C жана вертикалдык 175 °C жөндөө сунушуна алып келген.
- Соплонун 10 mm кыскартылышы, тазалоочу куралды алмаштыруу, OPL, сенсорду текшерүү жана мөөрлөө тесттери жакшыртуу пакетинин бөлүктөрү.
- DPMO 29.911ден 2.583кө, булакта билдирилген sigma деңгээли 3,3төн 4,3кө өзгөргөн.
- Кийинки үч контроль буйрутманын ар биринде билдирилген кемчилик көрсөткүчү %2 максаттан төмөн калган.
Изилдөө колдобогон жыйынтыктар
Изилдөө бардык азык-түлүк таңгактоо линияларында DMAIC сөзсүз ошол эле DPMO азайышын камсыз кыларын, 170/175 °C бардык VFFS машиналары үчүн оптималдуу экенин, натыйжага соплону кыскартуу гана жооптуу экенин же кандайдыр бир түзөтүүчү чара башкалардан көз карандысыз себептик таасир көрсөткөнүн далилдеген эмес.
Жакшыртуу пакети бир нече кийлигишүүнү бирге камтыйт. Изилдөөдө өзүнчө контроль линиясы, рандомизация же ар бир кийлигишүү өзүнчө алып салынган ablation дизайны жок. Ошондуктан DPMO азайышынын канчасы температура жөндөөсүнөн, канчасы тазалоодон, соплодон, операторлорду стандартташтыруудан же башка өзгөрүүлөрдөн болгонун сандык түрдө бөлүүгө болбойт.
Негизги чектөөлөр
Бир кейс: Изилдөө ABC деп аталган бир гана азык-түлүк өндүрүүчүнүн белгилүү процесси боюнча жүргүзүлгөн.
Тармак жана машина өзгөчөлүгү: Таңгак пленкасы, VFFS геометриясы, ысык толтуруучу продукт жана процесс шарттары башка ишканалардан айырмаланышы мүмкүн.
Көп кийлигишүү: Бардык жакшыртуулар бирге ишке киргизилген; алардын жеке салымы бөлүнгөн эмес.
Басым бирдигинин жоктугу: Иш терезесинде −0,4 жана −0,2 басым жөндөөлөрү берилген, бирок физикалык бирдик көрсөтүлгөн эмес.
Калибрлөө отчетундагы карама-каршылык: Table 9дагы четтөө формуласы, четтөө белгилери жана “%1ден аз” деген сөз бири-бирине толук шайкеш эмес.
Кемчиликтерди саноонун ачыктыгы: Биринчи жана экинчи күндүн таблицаларында “total defect items” менен кемчилик категорияларынын жалпы жыштыгы айырмаланат; булак мунун себебин ачык түшүндүрбөйт.
Жалпылоо: Авторлор да бир кейс жана тармакка мүнөздүү дизайн жыйынтыктарды жалпылоону чектеши мүмкүн экенин белгилешет.
Колдонуу мааниси
Изилдөөнүн практикалык баалуулугу бир гана “туура температура” берүүсүндө эмес, пакеттин агып кетишин системалуу сапат көйгөйү катары кароосунда. Алгач кемчиликтин жери жана убактысы өлчөнгөн, андан кийин себептер классификацияланган, иш терезеси физикалык тесттер менен бааланган, операторлордун иш көрсөтмөлөрү стандартташтырылган жана жыйынтык кийинки өндүрүш буйрутмаларында көзөмөлдөнгөн.
Башка өндүрүш линиясына өткөрүү керек болсо, булакта билдирилген температура жана басым маанилерин түз көчүрүүнүн ордуна ошол линиянын таңгак материалы, пленканын калыңдыгы, мөөрлөө геометриясы, продукттун илешкектүүлүгү, толтуруу температурасы, басым бирдиги/калибрлөө, dwell time, линия ылдамдыгы жана тазалоо шарттары өзүнчө текшерилиши керек. Изилдөө бул өзгөрмөлөрдүн баары үчүн универсалдуу чектерди бербейт.
Булак жана Ыкма Жөнүндө Эскертүү
Түп нуска изилдөө: A case study of paste sachet production defect analysis using the Six Sigma DMAIC Approach.
Авторлор: Tay Guo Xuan, Nurmin Nadiah, Norafiqah Norazhar, Nuraida Mohamad, Zainol Mustafa.
Автордун аты боюнча metadata эскертүүсү: PDF биринчи авторду “Tay Guo Xuan” деп берет; расмий журналдын веб metadata жазуусунда “Guo Xuan Tay” формасы колдонулат. Verianla негизги идентификация маалыматында PDFдеги түп нуска жазылыш сакталган.
Тең салым: Булакта тең салым/тең биринчи автордук билдирүү көрсөтүлгөн эмес.
Жооптуу автор: Tay Guo Xuan.
Мекеме 1: Manufacturing Excellence Department, Hai Soon Leong, 43500 Semenyih, Selangor, Malaysia.
Мекеме 2: Center for Modelling and Data Analysis (DELTA), Department of Mathematical Sciences, Faculty of Science and Technology, Universiti Kebangsaan Malaysia, 43600 UKM Bangi, Selangor, Malaysia.
Журнал: International Journal of Industrial Management.
Басма: Булак PDFде Universiti Malaysia Pahang Al-Sultan Abdullah Press; журналдын расмий сүрөттөмөсүндө Universiti Malaysia Pahang Al-Sultan Abdullah Publishing.
Том / сан / беттер: Volume 20, No. 3, 2026, 180–194.
DOI: 10.15282/ijim.20.3.2026.12431.
Келип түшкөн: 13 May 2025.
Ревизия: 6 September 2025.
Кабыл алынган: 11 March 2026.
Жарыяланган: 30 September 2026.
Булак түрү: Research Article; өнөр жайлык кейс-изилдөө.
Рецензиялоо: International Journal of Industrial Management расмий журнал маалыматына ылайык single-blind peer-reviewed журнал.
Preprint абалы: Булак PDFде жана расмий макала барагында бул изилдөө үчүн өзүнчө preprint версиясы көрсөтүлгөн эмес.
Лицензия: Creative Commons Attribution-NonCommercial 4.0 International (CC BY-NC 4.0).
Каржылоо: Изилдөө мамлекеттик, жеке же коммерциялык эмес каржылоо уюмдарынан эч кандай гранттык колдоо албаганы айтылган.
Ыраазычылык: Авторлор долбоорго көрсөткөн колдоосу үчүн Hai Soon Leong Sdn Bhdге ыраазычылык билдирет.
Кызыкчылыктардын кагылышы: Авторлор кызыкчылыктардын кагылышы жок экенин билдиришкен.
Маалыматтардын жеткиликтүүлүгү: Жыйынтыктарды колдогон маалыматтарды суроо боюнча жооптуу автордон алууга болору айтылган.
Этика: Изилдөөдө адам же жаныбар катышуучулар болбогону жана этикалык кеңештин уруксаты талап кылынбаганы айтылган.
Генеративдик жасалма интеллект жөнүндө билдирүү: Авторлор генеративдик жасалма интеллект колдогон технологиялар мазмун, идея же теория түзүү үчүн колдонулбаганын; алар тексттин окулушун жакшыртуу жана тилди оңдоо үчүн гана күчтүү адам көзөмөлү астында колдонулганын билдирген.
CRediT салымдары: Tay Guo Xuan: концептуалдаштыруу, формалдык талдоо, визуалдаштыруу, кеңеш берүү/көзөмөл, биринчи долбоорду жазуу жана ресурстар. Nurmin Nadiah: формалдык талдоо, методология, карап чыгуу жана ревизия. Norafiqah Norazhar: формалдык талдоо, методология, карап чыгуу жана ревизия. Nuraida Mohamad: формалдык талдоо, методология, карап чыгуу жана ревизия. Zainol Mustafa: методология, маалыматтарды курациялоо, кеңеш берүү/көзөмөл, карап чыгуу жана ревизия.
Негизги ыкма: Six Sigma DMAIC кейс-колдонмосу; өндүрүш журналдары, кемчилик жазуулары, оператор маектери, Pareto ыкмасы, fishbone диаграммасы, 5 Why, DPMO, температураны калибрлөө, dye penetrant тести, Fujifilm Prescale/Thermoscale баалоосу, иш терезеси жана тартуу бекемдиги тесттери.
Негизги жыйынтык: Булакта DPMO 29.911ден 2.583кө, sigma деңгээли 3,3төн 4,3кө өзгөрүп, DPMO 27.328ге азайган.
Методологиялык чек: Жыйынтык бир ишкананын белгилүү VFFS линиясында бир нече түзөтүүчү чара бирге колдонулгандан кийин алынган. Кийлигишүүлөрдүн жеке салымы бөлүнгөн эмес жана жыйынтыктарды башка ишканаларга түз жалпылоо ырасталган эмес.
Булак ичиндеги карама-каршылык 1: Table 7 жакшыртууга чейинки 29.911 DPMO маанисин туура эсептейт, бирок кийинки сүйлөмдө ошол эле маанини “after improvement” деп атайт. Table 14 так түрдө 29.911ди жакшыртууга чейинки, 2.583тү жакшыртуудан кийинки маани катары берет.
Булак ичиндеги карама-каршылык 2: Table 7 тексти 29.911 DPMO үчүн %96 yield көрсөтөт; түз кемчилик көрсөткүчүнүн толуктоочусу болжол менен %97,01. Булак бул айырманы түшүндүрбөйт.
Булак ичиндеги карама-каршылык 3: Table 9дагы басылган \(D=(C-A)/A\times100\) теңдемеси менен таблицадагы терс четтөө белгилери бири-бирине туура келбейт. Мындан тышкары, тексттеги “четтөөлөр %1ден аз” деген сөзгө карабастан, айрым абсолюттук четтөө маанилери %1ден жогору.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген