


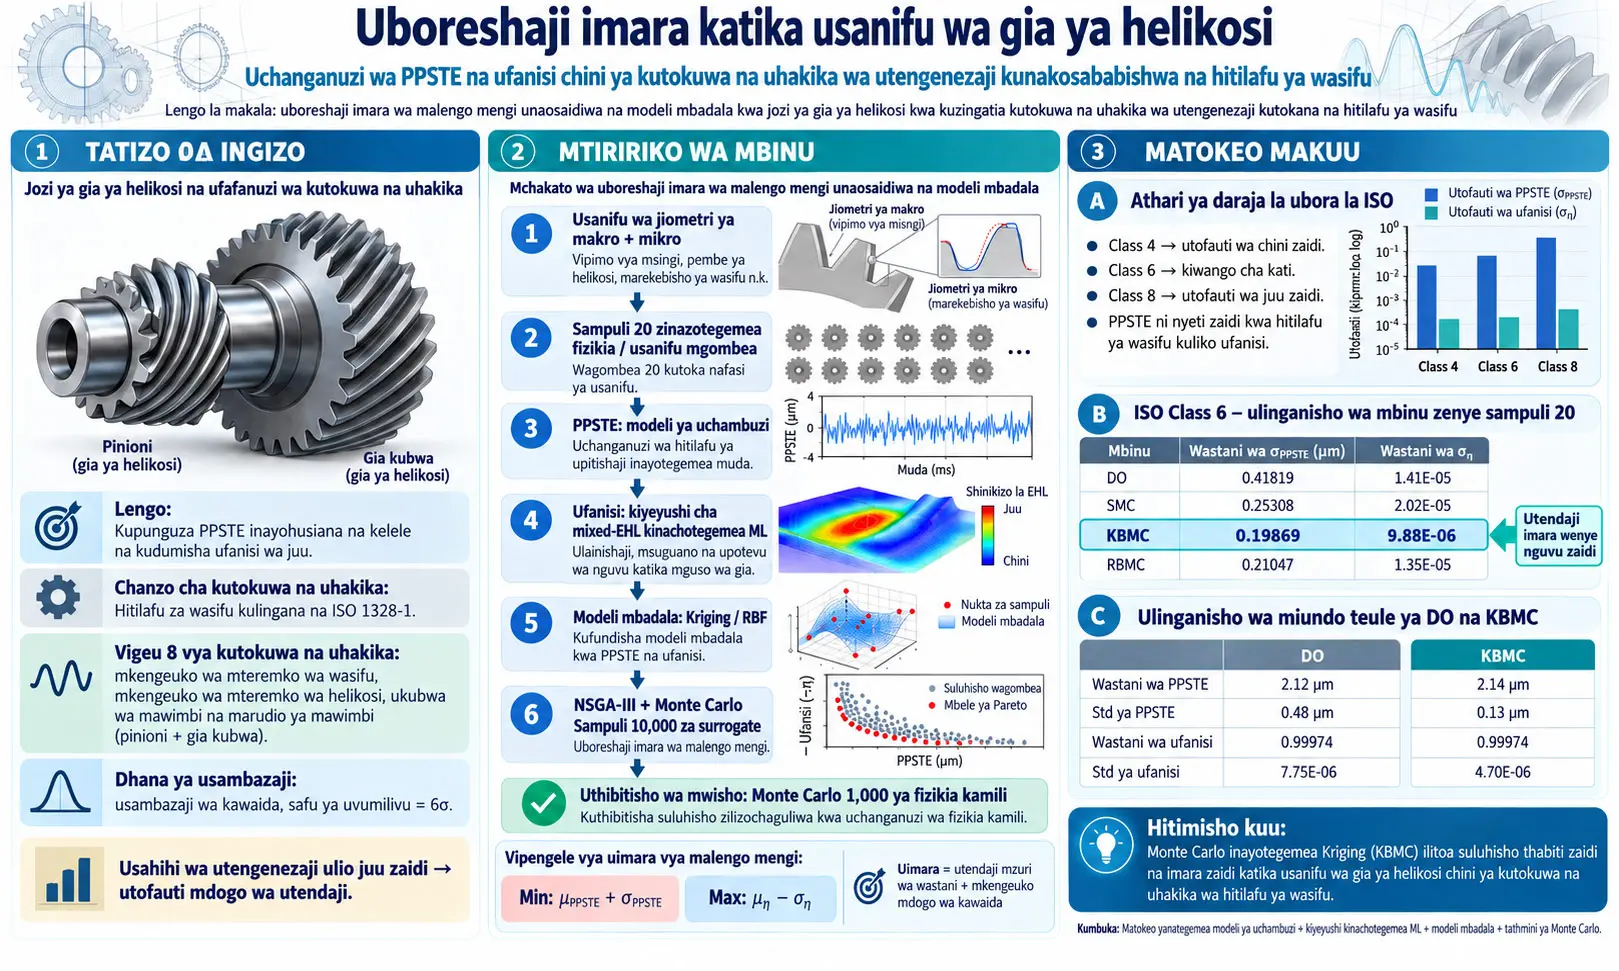
Uboreshaji thabiti wa malengo mengi unaosaidiwa na modeli surrogate ni mbinu ya uboreshaji wa kihesabu ambayo hujumuisha katika lengo la usanifu si tu utendaji wa wastani wa jozi ya gia za helikosi katika hali bora za utengenezaji, bali pia kiwango ambacho utendaji hubadilika chini ya kutokuwa na uhakika wa utengenezaji kama vile makosa ya profaili. Katika utafiti huu, viashiria viwili vikuu vya utendaji vilizingatiwa pamoja: kosa la tuli la upitishaji kutoka kilele hadi kilele (peak-to-peak static transmission error, PPSTE) na ufanisi \(\eta\) unaohesabiwa kutokana na upotevu wa nguvu unaotegemea mzigo. PPSTE ilihesabiwa kwa modeli ya uchanganuzi iliyothibitishwa awali kwa majaribio halisi ya kosa la upitishaji wa gia, huku ufanisi ukihesabiwa kwa solver ya mixed elastohydrodynamic lubrication (EHL) inayotegemea machine learning, iliyotengenezwa awali na kuripotiwa kuwa na \(R^2>0.99\).
Tatizo kuu la utafiti ni hili: usanifu wa gia unaweza kuonyesha utendaji mzuri sana kwa thamani za nominal, lakini PPSTE au ufanisi unaweza kubadilika kwa kiasi kikubwa pale hitilafu za profaili na helikosi zisizoepukika zinapotokea wakati wa utengenezaji. Kwa hiyo haitoshi kupata tu optimum ya jiometria bora. Kwa usanifu unaostahimili zaidi utengenezaji halisi, utendaji unaotarajiwa lazima uwe mzuri na unyeti kwa makosa ya utengenezaji, yaani mkengeuko wa kawaida wa matokeo, lazima uwe mdogo.
Kwa lengo hili watafiti walitumia vigezo vinane vya kutokuwa na uhakika wa kosa la profaili vinavyotegemea ISO 1328-1: kwa pinion na gear, mkengeuko wa mteremko wa profaili, mkengeuko wa mteremko wa helikosi, amplitude ya mawimbi ya uso na frequency ya mawimbi ya uso. Vigezo hivi vinane vilichukuliwa kuwa na usambazaji wa kawaida na kuwa huru kitakwimu. Masafa ya tolerance yaliwekwa kama \(6\sigma\), na kwa hiyo usambazaji haukukatwa zaidi nje ya mipaka ya tolerance ya ISO.
Jiometria ya macro na micro ya gia ilibadilishwa pamoja ndani ya mzunguko mmoja wa uboreshaji. Vigezo vya macro ni normal module, normal pressure angle, idadi ya meno ya pinion, helix angle na face width. Kwa micro-geometry, kiasi cha tip relief, uwiano wa roll-length wa tip relief na kiasi cha flank-line crowning kwa pinion na gear viliboreshwa. Badala ya kutafuta idadi ya meno ya gear kama kigezo huru, ilitolewa kutoka gear ratio lengwa na idadi ya meno ya pinion.
Kwa kila usanifu mtahiniwa, haikujengwa modeli moja kubwa surrogate inayofunika nafasi yote ya usanifu + kutokuwa na uhakika. Badala yake, macro/micro geometry ya usanifu mtahiniwa iliwekwa thabiti na modeli surrogate mahususi ya usanifu ya Kriging au radial basis function (RBF) ikajengwa katika nafasi ya ndani ya kutokuwa na uhakika yenye vipimo vinane pekee. Hivyo hitaji la data la modeli surrogate ya kimataifa yenye vipimo vingi liliepukwa.
Katika mpangilio mkuu, tathmini 20 ghali za fizikia/solver zilitumika kwa kila usanifu mtahiniwa. Katika Kriging-based Monte Carlo (KBMC) na RBF-based Monte Carlo (RBMC), modeli surrogate iliundwa kutoka pointi hizi 20 na kisha sampuli 10.000 za Monte Carlo zikapimwa kwenye modeli surrogate. Katika Simple Monte Carlo (SMC), wastani na mkengeuko wa kawaida wa sampuli hizo hizo 20 za msingi wa fizikia zilitumiwa moja kwa moja. Suluhisho za mwisho za Pareto pia zilitathminiwa tena kwa sampuli 1.000 kamili za Monte Carlo za msingi wa fizikia, bila kutegemea modeli surrogate.
Katika ulinganisho mkuu uliotumia ISO Class 6 na sampuli 20 za mafunzo, mkengeuko wa kawaida wa wastani wa PPSTE kati ya suluhisho optimum ulipungua kutoka 0.41819 katika deterministic optimization hadi 0.19869 katika KBMC. Hii ina maana thamani ya KBMC ni takriban %48 ya DO, yaani kupungua kwa takriban %52 katika ubadilifu wa PPSTE. Mkengeuko wa kawaida wa ufanisi katika ulinganisho huo ulipungua kutoka \(1.41\times10^{-5}\) hadi \(9.88\times10^{-6}\); thamani ya KBMC ni takriban %70 ya kiwango cha DO.
Wakati miundo ya mwisho iliyochaguliwa ya DO na KBMC ilipolinganishwa, ufanisi wa wastani ulikuwa 0.99974 katika miundo yote miwili. Hata hivyo, mkengeuko wa kawaida wa PPSTE ulikuwa 0.48 μm katika DO na 0.13 μm katika KBMC, huku mkengeuko wa kawaida wa ufanisi ukipungua kutoka \(7.75\times10^{-6}\) hadi \(4.70\times10^{-6}\). Kwa hiyo faida kuu ya usanifu robust si kuboresha tu wastani nominal, bali kubana usambazaji wa utendaji chini ya makosa ya utengenezaji.
Kikomo muhimu cha tafsiri: utafiti huu hauwasilishi jaribio jipya la kutengeneza usanifu wa mwisho wa gia wa KBMC na kuulinganisha kwenye benchi la majaribio ya kimwili. Matokeo ya mwisho ya robust yalipatikana kwa modeli ya uchanganuzi ya PPSTE, solver ya ufanisi ya ML-EHL iliyotengenezwa awali, modeli surrogate na tathmini za Monte Carlo. Kwa hiyo matokeo hayapaswi kutafsiriwa kama dhamana kwamba “gia hii katika utengenezaji halisi itakuwa kimya au yenye ufanisi kwa kiwango hiki hasa”.
Uboreshaji Thabiti Ni Nini na Kwa Nini Ni Tofauti na Uboreshaji Deterministic?
Uboreshaji thabiti hautafuti tu usanifu unaotoa utendaji bora katika hali bora au nominal za utengenezaji; hutafuta usanifu ambao utendaji wake hubaki thabiti kadiri iwezekanavyo hata chini ya kutokuwa na uhakika wa utengenezaji na uendeshaji. Katika utafiti huu, robustness ina maana kulenga kwa wakati mmoja wastani mzuri wa PPSTE/ufanisi na mkengeuko mdogo wa kawaida.
Uboreshaji deterministic hufanya nini?
Uboreshaji deterministic (DO) hutathmini jiometria ya gia mtahiniwa chini ya thamani maalumu za nominal. Pointi inayoonekana nzuri sana inaweza kuchaguliwa ikiwa inahesabiwa kana kwamba hakuna kosa la profaili au kuna jiometria moja maalumu tu. Hata hivyo, ikiwa optimum hii ni nyeti sana kwa mabadiliko madogo ya jiometria yanayosababishwa na tolerance za utengenezaji, utendaji unaotarajiwa katika utengenezaji halisi unaweza kuwa usio thabiti.
Kuwa “robust”, yaani thabiti, kunamaanisha nini?
Chanzo kinaeleza robustness kwa vipengele viwili. Cha kwanza ni wastani, yaani kiwango cha utendaji kinachotarajiwa chini ya kutokuwa na uhakika. Cha pili ni mkengeuko wa kawaida, yaani kiwango ambacho utendaji unasambaa kuzunguka wastani makosa ya utengenezaji yanapotokea. Usanifu robust haulengi tu wastani mzuri, bali pia hujaribu kubana usambazaji.
Kwa nini ni hatari kuchagua tu pointi bora ya nominal?
Pointi optimum inaweza kuwa katika eneo la utendaji lenye mteremko mkali sana kwenye nafasi ya usanifu. Ikiwa PPSTE inaongezeka haraka kwa mkengeuko wa mikromita chache kutoka jiometria nominal, usanifu huu unaweza kuwa dhaifu kwa utengenezaji hata kama ni optimum kihisabati. Kinyume chake, usanifu wenye utendaji nominal wa wastani kidogo lakini usio nyeti kwa mabadiliko yanayouzunguka unaweza kutoa matokeo thabiti zaidi katika uzalishaji wa mfululizo.
PPSTE Ni Nini na Kwa Nini Inahusishwa na Kelele ya Gia?
Kosa la tuli la upitishaji kutoka kilele hadi kilele (PPSTE) ni kiashiria cha utendaji kinachowakilisha tofauti kati ya thamani ya juu na ya chini ya mkunjo wa kosa la tuli la upitishaji kati ya mwendo bora wa kinematic na nafasi halisi ya upitishaji wa gia chini ya mzigo, na hutumika kutathmini mwelekeo wa mtetemo/kelele unaotokana na meshing ya gia.
Transmission error inaeleza nini?
Katika jozi bora ya gia, nafasi za pembe za gia ya kuingiza na ya kutoa hufuata uwiano wa kinadharia unaoamuliwa na idadi ya meno. Kwa uhalisia, kutokana na deformation elastic ya meno, mabadiliko ya mesh stiffness, marekebisho ya uso na makosa ya jiometria, nafasi halisi ya kutoa inaweza kukengeuka kidogo kutoka nafasi bora. Tofauti hii huitwa transmission error.
Kwa nini “peak-to-peak” hutumiwa?
Thamani moja ya wastani ya transmission error haionyeshi kikamilifu kosa linavyobadilika katika mzunguko wa gia. PPSTE hupima masafa yote ya mabadiliko kati ya kiwango cha juu na cha chini cha mkunjo wa transmission error. Kwa hiyo PPSTE inapopungua, mabadiliko katika mesh excitation pia yanatarajiwa kuwa madogo.
PPSTE ilihesabiwaje katika utafiti huu?
Kwa PPSTE, watafiti walitumia modeli ya uchanganuzi iliyotengenezwa awali na Im na wenzake. Mesh stiffness iliwakilishwa kwa modeli ya Chung na wenzake, huku makosa ya profaili yakiwakilishwa kwa modeli ya Wang na Zhang. Chanzo kinasema modeli ya uchanganuzi ya transmission-error iliyotumika ilikuwa imethibitishwa awali kwa majaribio ya transmission-error katika jozi halisi za gia.
Je, benchi jipya la majaribio ya PPSTE lilijengwa katika utafiti huu?
Hapana. Modeli ya uchanganuzi iliyothibitishwa awali ilitumika kama injini ya hesabu ya utafiti huu. Ubunifu wa makala hii ni kuiweka modeli hiyo katika mfumo wa robust multi-objective optimization na kutokuwa na uhakika wa utengenezaji.
Je, Solver ya Ufanisi Inayotegemea EHL na Modeli Surrogate ya Kriging Ni Kitu Kilekile?
Hapana; kuna tabaka mbili tofauti za modeli zilizoharakishwa katika utafiti. Solver ya mixed-EHL inayotegemea machine learning inayohesabu ufanisi wa gia ni solver ya utendaji iliyotengenezwa awali, ilhali Kriging na RBF ni tabaka la pili la modeli surrogate lililojengwa katika makala hii ili kukadiria majibu ya PPSTE na ufanisi katika nafasi ya kutokuwa na uhakika wa kosa la profaili na kuharakisha uchanganuzi wa Monte Carlo.
EHL inamaanisha nini?
Elastohydrodynamic lubrication (EHL), ni hali ya ulainishaji ambapo katika mawasiliano yaliyolainishwa ya kuviringika/kuteleza chini ya shinikizo kubwa la mawasiliano, tabia ya hidrodinamiki ya mafuta na deformation elastic ya nyuso zinazogusana zote ni muhimu kwa pamoja.
Kwa nini Mixed EHL hutumiwa?
Solver ya awali inayotegemea machine learning iliyotumika katika chanzo huzingatia uchanganuzi wa mixed EHL na ukwaru wa uso. Solver hii hutumiwa kuhesabu upotevu wa nguvu unaotegemea mzigo na kutoka hapo kuamua ufanisi wa jozi ya gia.
Je, makala hii ilifundisha upya modeli ya machine learning ya EHL?
Chanzo kinasema solver hii ilitengenezwa katika kazi ya awali ya Im na wenzake na ni solver ya uchanganuzi iliyoharakishwa yenye \(R^2>0.99\). Utafiti huu haukuiwasilisha kama modeli mpya ya kujifunza ya EHL; uliitumia kama kikokotoo cha ufanisi ndani ya robust optimization.
Kriging ni nini?
Kriging ni modeli surrogate ya uwezekano inayohusiana na familia ya Gaussian process regression, inayotumia muundo wa covariance kati ya pointi za sampuli zilizochunguzwa kutabiri matokeo katika pointi ambazo hazijachunguzwa. Katika utafiti huu ilitumika kutabiri PPSTE na ufanisi katika nafasi ya kosa la profaili yenye vipimo vinane kwa kila usanifu mtahiniwa wa gia.
RBF ni nini?
Radial Basis Function (RBF) surrogate ilitumika kama mbinu inayounda thamani ya utabiri kwa kubadilisha umbali hadi pointi za mafunzo kwa radial basis functions. Utafiti ulilinganisha uthabiti wa utabiri wa Kriging na RBF katika tatizo lilelile la kutokuwa na uhakika.
Kriging na RBF zililinganishwaje?
Kosa la utabiri wa modeli surrogate lilitathminiwa kwa root mean square error (RMSE). Ili modeli isitegemee mgawanyo mmoja wa nasibu wa training/test, iteresheni 50 za training na test zilifanywa na matokeo ya RMSE yakachunguzwa kama usambazaji kwa kernel density estimation.
Katika modeli ya Kriging, eneo la kilele cha usambazaji wa PPSTE RMSE ni takriban 0.3–0.4, na eneo la kilele cha RMSE ya ufanisi ni takriban kati ya \(1.5\times10^{-5}\)–\(2.0\times10^{-5}\). Kwa RBF, kilele cha PPSTE RMSE kiliripotiwa kuwa takriban 0.6 na kilele cha RMSE ya ufanisi takriban \(2.0\times10^{-5}\). Kulingana na usambazaji huu, chanzo kinasema Kriging ilionyesha utendaji wa utabiri ulio thabiti na wenye nguvu zaidi.
Kutokuwa na Uhakika wa Kosa la Profaili Kulimodeliwaje?
Kutokuwa na uhakika wa kosa la profaili kulimodeliwa kwa vigezo vinane huru vya nasibu, vinne kwa pinion na vinne kwa gear, vilivyotokana na tolerance za ISO 1328-1; kila kigezo kilichukuliwa kuwa na usambazaji wa kawaida na masafa ya tolerance yakafafanuliwa kama \(6\sigma\), sawa na mikengeuko sita ya kawaida.
ISO 1328-1 hufafanua aina gani za mikengeuko?
Chanzo kinaeleza dhana tatu kuu za kosa la profaili. Mkengeuko wa jumla wa profaili \(F_\alpha\) na \(F_\beta\), huwakilisha mkengeuko wa jumla kati ya envelope ya juu na ya chini ya profaili halisi ikilinganishwa na profaili bora; mkengeuko wa umbo \(f_{f\alpha}\) na \(f_{f\beta}\), huwakilisha mkengeuko wa umbo la profaili halisi dhidi ya profaili ya wastani ya least-squares; mkengeuko wa mteremko \(f_{H\alpha}\) na \(f_{H\beta}\) huwakilisha tofauti ya mteremko wa profaili ya wastani dhidi ya profaili bora.
Vigezo vinane vya kutokuwa na uhakika katika utafiti huu ni vipi?
| Kigezo | Pinion | Gear | Masafa ya chanzo / ufafanuzi |
|---|---|---|---|
| Mkengeuko wa mteremko wa profaili | \(f_{H\alpha1}\) | \(f_{H\alpha2}\) | \(-f_{H\alpha}\) ile \(+f_{H\alpha}\) |
| Mkengeuko wa mteremko wa helikosi | \(f_{H\beta1}\) | \(f_{H\beta2}\) | \(-f_{H\beta}\) ile \(+f_{H\beta}\) |
| Amplitude ya mawimbi ya uso | \(f_{wa1}\) | \(f_{wa2}\) | 0 hadi \(f_{f\alpha}/2\) |
| Frequency ya mawimbi ya uso | \(f_{wf1}\) | \(f_{wf2}\) | Mizunguko 10–20 kwenye effective roll length |
Kwa nini mawimbi ya uso yaliteleshwa modeli katika mwelekeo wa involute pekee?
Utafiti ulijikita katika gia zilizotengenezwa kwa grinding. Chanzo kilimodeli mawimbi ya uso katika mwelekeo huu pekee kwa msingi kwamba grinding inaweza kuunda mifumo ya mawimbi ya tabia na asperities kali katika mwelekeo wa involute.
Kwa nini amplitude ya mawimbi ilipunguzwa hadi \(f_{f\alpha}/2\)?
Katika ISO 1328-1, mkengeuko wa umbo la profaili hufafanuliwa kama urefu wa jumla wa envelope ya kilele–bonde kuzunguka profaili ya wastani. Kwa kuwa amplitude ya wimbi sinusoidal ni umbali kutoka katikati hadi upande mmoja, chanzo kilichukua thamani ya juu ya waviness amplitude kuwa nusu ya masafa hayo kamili ya kilele–bonde.
Kwa nini vigezo vinane vilichukuliwa kuwa huru?
Chanzo kilishughulikia vigezo vinne vya kosa kwenye pinion na gear kama vigezo huru kitakwimu. Waandishi wanahalalisha hili kwa kusema mikengeuko ya profaili na helikosi inaweza kutoka kwenye axes tofauti za mashine ya grinding na ISO 1328-1 hufafanua tolerance hizo kwa kujitegemea. Hata hivyo, hili bado ni dhana ya modeli; halimaanishi kuwa correlation zote za makosa ya jiometria katika laini halisi ya uzalishaji zimethibitishwa kwa majaribio kuwa sifuri.
Mlinganyo (11): Wastani wa usambazaji wa kawaida
\(\displaystyle \mu=\frac{\text{minimum değer}+\text{maksimum değer}}{2}\)
Unahesabu nini? Kituo cha usambazaji wa kawaida wa kigezo cha kutokuwa na uhakika.
Kitengo: \(\mu\) huwa na kitengo kilekile cha kigezo husika cha kosa. Kwa mfano, mikengeuko ya jiometria kwa kawaida hutumia kitengo cha urefu, na kigezo cha frequency hutumia idadi ya mizunguko.
Maana ya kihisabati: Ikiwa tolerance ya chini na ya juu ni symmetric, wastani huwa katikati ya masafa. Kwa mfano, katika mkengeuko wa mteremko kati ya \(-a\) na \(+a\), \(\mu=0\).
Mlinganyo (12): Mkengeuko wa kawaida
\(\displaystyle \sigma=\frac{\text{maksimum değer}-\text{minimum değer}}{6}\)
Unahesabu nini? Unagawa upana wa tolerance kwa mikengeuko sita ya kawaida.
Kwa nini 6? Chanzo kinachukulia masafa yote ya tolerance kuwa \(6\sigma\); hivyo mipaka ya tolerance inayofika takriban \(3\sigma\) kila upande kutoka kituo cha usambazaji nominal hupatikana.
Kikomo cha tafsiri: Huu si usambazaji wa empirical uliojifunzwa tofauti kutokana na data ya uzalishaji; ni probabilistic tolerance model iliyofafanuliwa katika chanzo.
Mlinganyo (13): Kazi ya msongamano wa uwezekano wa kawaida
\(\displaystyle f_X(x)=\frac{1}{\sqrt{2\pi}\sigma}\exp\left[-\frac{1}{2}\left(\frac{x-\mu}{\sigma}\right)^2\right],\qquad -\infty<x<\infty\)
\(x\): thamani maalumu ya kutokea kwa kigezo cha kosa cha nasibu.
\(\mu\): wastani wa usambazaji.
\(\sigma\): mkengeuko wa kawaida.
\(f_X(x)\): msongamano wa uwezekano katika pointi hiyo; si uwezekano wa moja kwa moja wa pointi moja.
Kwa parametrization ya \(6\sigma\), chanzo kilichukulia uwezekano wa kuanguka nje ya mipaka ya tolerance ya ISO kuwa mdogo kiasi cha kupuuzwa na hakikufanya truncate au clip ya ziada ya usambazaji nje ya mipaka.
Tofauti Kati ya KBMC, SMC na RBMC Ni Nini?
SMC hutumia moja kwa moja takwimu za sampuli zilezile 20 ghali za msingi wa fizikia, wakati KBMC na RBMC hujenga modeli surrogate za Kriging na RBF kutoka sampuli hizo za fizikia na kutathmini sampuli 10.000 za Monte Carlo kwenye modeli hii nafuu; suluhisho zote tatu za mwisho za Pareto kisha hukaguliwa tena kwa sampuli 1.000 kamili za msingi wa fizikia.
| Mbinu | Sampuli ya mafunzo ya msingi wa fizikia | Modeli surrogate | Monte Carlo ndani ya optimization | Uthibitishaji wa mwisho |
|---|---|---|---|---|
| SMC | 20 / usanifu mtahiniwa | Hakuna | Hakuna mzunguko wa ziada wa ndani; \(\mu,\sigma\) moja kwa moja kutoka sampuli 20 | 1.000 MC kamili za msingi wa fizikia |
| KBMC | 20 / usanifu mtahiniwa | Kriging | Tathmini 10.000 za surrogate | 1.000 MC kamili za msingi wa fizikia |
| RBMC | 20 / usanifu mtahiniwa | RBF | Tathmini 10.000 za surrogate | 1.000 MC kamili za msingi wa fizikia |
Katika ulinganisho wa sampuli 50, ni idadi tu ya sampuli za mafunzo ya modeli surrogate iliyoongezwa kutoka 20 hadi 50. Chanzo kinasema sampuli 50 ziliongeza utofauti wa suluhisho za Pareto lakini hazikutoa ubora thabiti dhidi ya KBMC ya sampuli 20 kwa wastani/mkengeuko wa kawaida. Kwa kuwa robustness ndiyo lengo kuu, mpangilio wa Kriging wenye sampuli 20 ulihifadhiwa kama chaguo linalopendekezwa.
Kwa nini modeli surrogate ni muhimu?
Ni ghali kurudia suluhisho la uchanganuzi la transmission-error na tathmini ya ufanisi ya ML-EHL katika kila pointi ya Monte Carlo. Katika KBMC na RBMC, baada ya pointi 20 tu kuhesabiwa kwa solver ghali, sampuli 10.000 za ndani zinaweza kutathminiwa kwa kazi nafuu za Kriging/RBF.
Je, chanzo kilitoa ulinganisho wa muda halisi wa kukimbia?
Hapana. Makala inaeleza wazi kwamba kwa sababu mbinu zote tatu zina idadi sawa ya sampuli ghali za msingi wa fizikia, muda wa jumla wa optimization hutofautiana kwa kiasi kidogo tu na hakuna ulinganisho tofauti wa wall-clock ulioripotiwa. Kwa hiyo haiwezekani kutoa uwiano wa kasi usiotoka kwenye chanzo kama “KBMC ni mara fulani haraka zaidi”.
NSGA-III na Pareto Front Zilitumikaje Katika Utafiti Huu?
NSGA-III ni algorithm ya evolutionary optimization ya malengo mengi inayotafuta seti ya suluhisho Pareto-optimal bila kulazimisha malengo ambayo hayalazimiki kushiriki pointi optimum ileile—kama kuboresha robustness ya PPSTE na kuhifadhi robustness ya ufanisi—kuwa alama moja.
Suluhisho Pareto-optimal linamaanisha nini?
Ikiwa kuboresha suluhisho katika lengo moja kunahitaji kuzorotesha lengo lingine na hakuna suluhisho jingine linaloweza kulishinda katika malengo yote mawili, suluhisho hilo huhesabiwa non-dominated, yaani Pareto-optimal. Pareto front ni mpaka unaoundwa na chaguo kama hizo za suluhisho.
Mipangilio ya NSGA-III
| Kigezo | Thamani |
|---|---|
| Algorithm | NSGA-III |
| Idadi ya vizazi | 20 |
| Watu kwa kila kizazi | 50 |
| Jumla ya watu walioundwa | 1.000 |
| Mutation rate | 0.5 |
| Crossover rate | 0.5 |
| Kasi ya kuingiza | 1.000 rpm |
| Mzigo wa kuingiza | 100 Nm |
| Maisha ya huduma lengwa | saa 20.000 |
| Uwiano wa gia | 1.5 ± %1 |
Kwa nini Pareto front ya mwisho ilikaguliwa tena kwa Monte Carlo?
Suluhisho linaloonekana non-dominated kwenye modeli surrogate linaweza kuonyesha tabia tofauti linapotathminiwa tena kwa modeli halisi ya msingi wa fizikia. Chanzo kinaonyesha kwamba baadhi ya suluhisho surrogate-optimal zilidominatewa na suluhisho nyingine baada ya full-scale Monte Carlo yenye sampuli 1.000. Hii inaonyesha kuwa tofauti ndogo lakini muhimu kwa uchaguzi wa usanifu zinaweza kuwepo kati ya modeli surrogate na modeli kamili.
Kwa nini KBMC ilionekana kuwa thabiti zaidi?
Katika matokeo ya KBMC, matatizo machache ya dominance yalionekana baada ya uthibitishaji wa full-scale kuliko katika SMC na RBMC. Waandishi wanaunganisha hili na uwezo wa muundo wa covariance-kernel wa Kriging kuwakilisha trends za global na mabadiliko ya local kwa usahihi zaidi chini ya data chache. Hii ni tafsiri ya kimetodolojia ya waandishi wa chanzo.
Kazi za Robust Objective Hufanyaje Kazi?
Kwa kuwa thamani ndogo ni nzuri kwa PPSTE, utafiti hufanya minimize ya \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\); kwa kuwa thamani kubwa ni nzuri kwa ufanisi, hufanya maximize ya \(\mu_\eta-\sigma_\eta\). Hivyo ubadilifu mkubwa huadhibiwa katika malengo yote mawili.
PPSTE objective
\(\displaystyle \text{Minimize: }\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\)
Wastani wa PPSTE ukiongezeka, kosa nominal la upitishaji huwa baya zaidi. Mkengeuko wa kawaida ukiongezeka, unyeti kwa makosa ya utengenezaji huongezeka. Kupunguza jumla yao huadhibu PPSTE inayotarajiwa pamoja na upana wa usambazaji.
Objective ya ufanisi
\(\displaystyle \text{Maximize: }\mu_{\eta}-\sigma_{\eta}\)
Wastani wa ufanisi unapaswa kuwa mkubwa. Hata hivyo, mkengeuko mkubwa wa kawaida unamaanisha ufanisi utabadilika zaidi kutoka uzalishaji mmoja hadi mwingine. Kwa hiyo \(\sigma_\eta\) hutolewa kutoka kwenye wastani ili kuwaadhibu watahiniwa wenye ufanisi mkubwa lakini wasiokuwa robust.
Mlinganyo (7): Wastani wa PPSTE
\(\displaystyle \mu_{\mathrm{PPSTE}}=\frac{1}{n_{\mathrm{MC}}}\sum_{i=1}^{n_{\mathrm{MC}}}\mathrm{PPSTE}_i\)
\(n_{\mathrm{MC}}\): idadi ya sampuli za Monte Carlo.
\(\mathrm{PPSTE}_i\): PPSTE chini ya tukio la \(i\)-th la kosa la profaili.
\(\mu_{\mathrm{PPSTE}}\): PPSTE inayotarajiwa chini ya kutokuwa na uhakika.
Kitengo: μm katika majedwali ya matokeo ya chanzo.
Mlinganyo (8): Mkengeuko wa kawaida wa PPSTE
\(\displaystyle \sigma_{\mathrm{PPSTE}}=\sqrt{\frac{1}{n_{\mathrm{MC}}-1}\sum_{i=1}^{n_{\mathrm{MC}}}\left(\mu_{\mathrm{PPSTE}}-\mathrm{PPSTE}_i\right)^2}\)
Huu ni mkengeuko wa kawaida wa sampuli. Hupima umbali wa kila matokeo ya PPSTE ya Monte Carlo kutoka kwenye wastani. Thamani inapopungua, usanifu huchukuliwa kuwa thabiti zaidi dhidi ya mabadiliko ya kosa la profaili.
Mlinganyo (9): Ufanisi wa wastani
\(\displaystyle \mu_\eta=\frac{1}{n_{\mathrm{MC}}}\sum_{i=1}^{n_{\mathrm{MC}}}\eta_i\)
\(\eta_i\) ni ufanisi wa gia uliohesabiwa katika sampuli ya \(i\)-th ya kosa la utengenezaji. Ufanisi umetumika kama uwiano usio na kitengo; kwa mfano, 0.99974 ni takriban %99.974.
Mlinganyo (10): Mkengeuko wa kawaida wa ufanisi
\(\displaystyle \sigma_\eta=\sqrt{\frac{1}{n_{\mathrm{MC}}-1}\sum_{i=1}^{n_{\mathrm{MC}}}\left(\mu_\eta-\eta_i\right)^2}\)
\(\sigma_\eta\) hupima upana wa usambazaji wa uwiano wa ufanisi chini ya kutokuwa na uhakika wa utengenezaji. Hata ikiwa wastani wa ufanisi ni mkubwa sana, \(\sigma_\eta\) kubwa inaweza kumaanisha unyeti mkubwa kwa tolerance za utengenezaji.
Milinganyo ya Uimara ya ISO 6336 Huamuaje Vizuizi vya Usanifu?
Utafiti hutumia hesabu za contact/pitting na uimara wa kupinda wa mzizi wa jino zinazotegemea ISO 6336 Method B kama vizuizi ili kuzuia optimization inayofuatilia tu PPSTE ndogo na ufanisi mkubwa kuunda gia dhaifu kimwili.
Mlinganyo (1): Mkazo wa mawasiliano
\(\displaystyle \sigma_H=Z_{B,D}Z_HZ_EZ_{\varepsilon}Z_{\beta}\sqrt{\frac{F_t}{d_1b}\frac{u+1}{u}K_AK_VK_{H\beta}K_{H\alpha}}\)
\(\sigma_H\): mkazo wa mawasiliano uliohesabiwa kwenye uso wa jino.
\(F_t\): nguvu ya jino ya mzunguko/tangential.
\(d_1\): kiasi kinachohusiana na kipenyo cha rejea cha pinion.
\(b\): upana wa uso.
\(u\): uwiano unaohusiana na gear ratio.
Vigezo vya \(Z\) na \(K\): hutumiwa katika formula kama coefficients za jiometria, mawasiliano na athari za mzigo zinazotegemea ISO 6336; makala kuu hairudii ufafanuzi wa kina wa kila coefficient kutoka kwenye standard.
Muundo wa formula ni muhimu kielimu: mzigo wa tangential \(F_t\) unapoongezeka, mkazo wa mawasiliano huongezeka; upana wa uso \(b\) au kipenyo kinachofanya kazi \(d_1\) kinapoongezeka, mzigo wa mawasiliano kwa kila kitengo hupungua. Hata hivyo, kwa kuwa uhusiano mzima uko ndani ya square root na coefficients za marekebisho ya ISO, si sahihi kuhusisha matokeo ya mstari na kigezo kimoja.
Mlinganyo (2): Mkazo wa mawasiliano unaoruhusiwa
\(\displaystyle \sigma_{HP}=\frac{\sigma_{Hlim}Z_{NT}}{S_{Hmin}}Z_LZ_VZ_RZ_WZ_X\)
\(\sigma_{Hlim}\): namba ya msingi ya mkazo wa mawasiliano unaoruhusiwa, iliyopewa kama 1500 MPa katika Table 1 ya chanzo.
\(S_{Hmin}\): coefficient ya chini inayohitajika ya usalama wa pitting; 1.0 katika chanzo.
Coefficients nyingine za \(Z\) ni factors za marekebisho ya hesabu ya ISO na hazijafafanuliwa upya moja moja katika makala hii.
Mlinganyo (3): Coefficient ya usalama wa mawasiliano
\(\displaystyle S_H=\frac{\sigma_{HP}}{\sigma_H}S_{Hmin}\)
Inahusiana na uwiano wa uwezo wa mawasiliano unaoruhusiwa dhidi ya mkazo halisi wa mawasiliano uliohesabiwa. Katika tatizo la optimization, chanzo kilitumia sharti \(S_H>1\).
Mlinganyo (4): Mkazo wa kupinda wa mzizi wa jino
\(\displaystyle \sigma_F=\frac{F_t}{bm_n}Y_FY_SY_\beta Y_BY_{DT}K_AK_VK_{F\beta}K_{F\alpha}\)
\(\sigma_F\): mkazo wa kupinda wa mzizi wa jino uliohesabiwa.
\(m_n\): normal module.
\(b\): upana wa uso.
Factors za \(Y\) na \(K\): ni coefficients za marekebisho ya jiometria, mzigo na mkazo zinazotegemea ISO.
Muundo msingi ni \(F_t/(bm_n)\). Ikiwa hali nyingine zinachukuliwa kuwa thabiti, upana mkubwa wa uso na normal module kubwa huelekea kupunguza mkazo nominal wa kupinda; lakini katika optimization halisi vigezo hivi hubadilika pamoja na matokeo mengine ya jiometria na utendaji.
Mlinganyo (5): Mkazo wa kupinda unaoruhusiwa
\(\displaystyle \sigma_{FP}=\frac{\sigma_{Flim}Y_{ST}Y_{NT}}{S_{Fmin}}Y_{\delta relT}Y_{RrelT}Y_X\)
\(\sigma_{Flim}\): 480 MPa katika Table 1 ya chanzo.
\(S_{Fmin}\): coefficient ya chini inayohitajika ya usalama wa kupinda iliyopewa kama 1.4 katika Table 1 ya chanzo.
Mlinganyo (6): Coefficient ya usalama wa kupinda
\(\displaystyle S_F=\frac{\sigma_{FP}}{\sigma_F}S_{Fmin}\)
Usemi huu hulinganisha uwezo wa kupinda unaoruhusiwa na mkazo wa mzizi wa jino uliohesabiwa.
Jambo la kuzingatia ndani ya chanzo: Table 1 hutoa coefficient ya chini inayohitajika ya usalama wa kupinda kama \(S_{Fmin}=1.4\), wakati orodha ya optimization constraint inaandika sharti \(S_F>1\). Verianla haiunganishi kauli hizi mbili kwa tafsiri ya nje ya chanzo na kuibadilisha kuwa “kwa kweli inapaswa kuwa 1.4”.
Konstanti za uimara zilizotolewa katika chanzo
| Kigezo | Alama | Thamani |
|---|---|---|
| Application factor | \(K_A\) | 1.25 |
| Namba ya mkazo wa mawasiliano unaoruhusiwa | \(\sigma_{Hlim}\) | 1500 MPa |
| Namba ya mkazo wa kupinda unaoruhusiwa | \(\sigma_{Flim}\) | 480 MPa |
| Factor ya chini ya usalama wa pitting | \(S_{Hmin}\) | 1.0 |
| Factor ya chini ya usalama wa kupinda | \(S_{Fmin}\) | 1.4 |
Vizuizi vingine vya jiometria
- \(S_{an}>0.3m_n\): kuzuia ncha ya jino kuwa kali kupita kiasi.
- \(d_{Nf}>d_{Ff}\): kuhakikisha kipenyo cha mwanzo wa profaili active ni kikubwa kuliko root form diameter.
- \(\varepsilon_\gamma>1.7\): kama kikomo cha chini cha total contact ratio ili kudumisha meshing laini na ugawaji mzuri wa mzigo.
- \(m_n\ge b/20\): kuzuia normal module kuwa ndogo kupita kiasi kwa kuzingatia ubora wa gia.
- \(b/d_1\le1.1\): kuzuia face width kuwa kubwa kupita kiasi.
Mbinu na Matokeo ya Utafiti
Vigezo huru vya usanifu
| Kundi | Kigezo | Alama | Kiwango cha chini | Kiwango cha juu |
|---|---|---|---|---|
| Macro | Normal module | \(m_n\) | 2 mm | 3 mm |
| Macro | Normal pressure angle | \(\alpha_n\) | 20° | 25° |
| Macro | Idadi ya meno ya pinion | \(z_1\) | 45 | 50 |
| Macro | Helix angle | \(\beta\) | 25° | 30° |
| Macro | Face width | \(b\) | 10 mm | 30 mm |
| Micro | Kiasi cha tip relief | \(C_{\alpha a}\) | 0 μm | 30 μm |
| Micro | Uwiano wa roll-length wa tip relief | \(L_{Ca}/L_{total}\) | 0 | 0.5 |
| Micro | Kiasi cha flank-line crowning | \(C_\beta\) | 0 μm | 30 μm |
Vigezo vya micro-geometry katika jedwali hutumika tofauti kwa pinion na gear. Kwa hiyo jedwali la usanifu wa mwisho lina thamani sita tofauti za micro-geometry: \(C_{\alpha a1}\), \(C_{\alpha a2}\), \(L_{Ca1}/L_{total1}\), \(L_{Ca2}/L_{total2}\), \(C_{\beta1}\) na \(C_{\beta2}\).
Mtiririko wa hesabu wa utafiti
| Hatua | Mchakato | Matokeo |
|---|---|---|
| 1 | NSGA-III hutengeneza usanifu wa macro + micro wa gia | Jiometria mtahiniwa |
| 2 | Tolerance za kosa la profaili za ISO 1328-1 huamuliwa kwa jiometria mtahiniwa | Nafasi ya ndani ya kutokuwa na uhakika ya 8D |
| 3 | Sampuli 20 za kutokuwa na uhakika za msingi wa fizikia huhesabiwa | Data ya mafunzo ya PPSTE + ufanisi |
| 4 | Modeli surrogate ya Kriging au RBF hufundishwa | Surrogate ya ndani |
| 5 | Sampuli 10.000 za surrogate MC huhesabiwa kwa KBMC/RBMC | \(\mu\) ve \(\sigma\) |
| 6 | \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\) hufanywa minimize na \(\mu_\eta-\sigma_\eta\) hufanywa maximize | Robust fitness/objectives |
| 7 | Kizazi kipya hutengenezwa kwa Selection, mutation, crossover | Miundo mipya watahiniwa |
| 8 | Vizazi 20 hukamilika | Pareto front ya mwisho |
| 9 | Suluhisho za mwisho hujaribiwa tena kwa 1.000 full-scale MC za msingi wa fizikia | Metrics za robustness zilizothibitishwa |
ISO quality class iliathirije kutokuwa na uhakika wa utengenezaji?
Watahiniwa 20 wa usanifu waliopatikana kutoka deterministic optimization walijaribiwa katika usambazaji wa kosa la profaili wa ISO Class 4, 6 na 8 kwa full-scale Monte Carlo yenye sampuli 1.000. Katika daraja la utengenezaji lenye usahihi mkubwa zaidi, utendaji wa wastani ulikuwa bora zaidi na mkengeuko wa kawaida ulikuwa mdogo.
| ISO class | Wastani \(\mu_{\mathrm{PPSTE}}\) | Wastani \(\sigma_{\mathrm{PPSTE}}\) | Wastani \(\mu_\eta\) | Wastani \(\sigma_\eta\) |
|---|---|---|---|---|
| Class 4 | 1.75292 | 0.18492 | 0.99972 | 3.81E-06 |
| Class 6 | 1.92865 | 0.38690 | 0.99970 | 1.67E-05 |
| Class 8 | 2.61778 | 0.81356 | 0.99962 | 5.92E-05 |
Mkengeuko wa kawaida wa PPSTE katika Class 8 ni takriban mara 4.4 wa Class 4. Mkengeuko wa kawaida wa ufanisi katika Class 8 ni takriban mara 15.5 wa Class 4. Hivyo imeonyeshwa kuwa usahihi wa utengenezaji una athari kubwa si tu kwa jiometria nominal bali pia kwa usambazaji halisi wa utendaji.
Coefficient of Variation inaonyesha nini?
Coefficient of variation (CV), ni kipimo kisicho na kitengo cha ubadilifu wa jamaa kinachopatikana kwa kugawa mkengeuko wa kawaida kwa wastani:
\(\displaystyle CV=\sigma/\mu\)
Usemi huu haukutolewa kama mlinganyo tofauti wenye namba katika makala, bali ulifafanuliwa katika maelezo ya matokeo ya Table 6. Unawezesha kulinganisha kwa jamaa ubadilifu wa PPSTE na ufanisi katika viwango tofauti vya ukubwa.
| ISO class | \(CV_{\mathrm{PPSTE}}\) | \(CV_\eta\) |
|---|---|---|
| Class 4 | 0.10549 | 3.81E-06 |
| Class 6 | 0.20060 | 1.67E-06 |
| Class 8 | 0.31078 | 5.92E-06 |
Kutolingana kwa namba ndani ya chanzo: Kwa Class 6, Table 5 hutoa \(\sigma_\eta=1.67E-05\) na \(\mu_\eta=0.99970\), wakati Table 6 inaandika \(CV_\eta=1.67E-06\). Thamani hizi hazionekani kulingana moja kwa moja kwa uhusiano \(CV=\sigma/\mu\). Verianla haibadilishi kimya thamani ya chanzo.
Ulinganisho wa robust optimization wa sampuli 20
| Mbinu | Wastani \(\sigma_{\mathrm{PPSTE}}\) | Wastani \(\sigma_\eta\) |
|---|---|---|
| DO | 0.41819 | 1.41E-05 |
| SMC | 0.25308 | 2.02E-05 |
| KBMC | 0.19869 | 9.88E-06 |
| RBMC | 0.21047 | 1.35E-05 |
Thamani ndogo zaidi ya ubadilifu wa PPSTE iko katika KBMC. Thamani ya KBMC ya 0.19869 ni takriban %48 ya DO. RBMC ni takriban %50 na SMC takriban %61. Kwa upande wa ufanisi, KBMC kwa \(9.88E-06\) tena hutoa mkengeuko mdogo zaidi wa kawaida; SMC kwa \(2.02E-05\) imezalisha ubadilifu mkubwa kuliko DO.
Nini kilitokea wakati sampuli 50 zilitumika?
| Mbinu | Wastani \(\sigma_{\mathrm{PPSTE}}\) | Wastani \(\sigma_\eta\) |
|---|---|---|
| DO | 0.41819 | 1.41E-05 |
| SMC | 0.25657 | 2.20E-05 |
| KBMC | 0.24448 | 1.12E-05 |
| RBMC | 0.24534 | 2.06E-05 |
Kwa sampuli 50 pia, KBMC ilitoa kwa pamoja mikengeuko miwili ya kawaida iliyo chini zaidi. Hata hivyo, mikengeuko ya kawaida ya PPSTE na ufanisi katika KBMC ya sampuli 20 ilikuwa chini kuliko katika utafiti wa sampuli 50. Waandishi wanaunganisha hili na asili ya stochastic ya NSGA-III, ambapo run tofauti zinaweza kutoa seti tofauti za Pareto. Kwa kuwa sampuli 50 ziliongeza utofauti wa suluhisho lakini hazikutoa uboreshaji wazi wa robustness, mbinu ya Kriging yenye sampuli 20 ilihifadhiwa kama mpangilio unaopendekezwa.
DO na KBMC katika ISO Class 4, 6 na 8
| ISO class | Mbinu | \(\sigma_{\mathrm{PPSTE}}\) | \(\sigma_\eta\) |
|---|---|---|---|
| 4 | DO | 0.18492 | 3.81E-06 |
| 4 | KBMC | 0.09160 | 4.41E-06 |
| 6 | DO | 0.38690 | 1.67E-05 |
| 6 | KBMC | 0.19869 | 9.88E-06 |
| 8 | DO | 0.81356 | 5.92E-05 |
| 8 | KBMC | 0.52742 | 4.83E-05 |
Katika Class 4, KBMC ilipunguza mkengeuko wa kawaida wa PPSTE hadi takriban %50 ya kiwango cha DO, lakini mkengeuko wa kawaida wa ufanisi uliongezeka hadi takriban %116 ya DO. Kwa hiyo ni makosa kusema kwamba “KBMC lazima itoe mkengeuko wa kawaida mdogo katika metrics zote mbili kwa kila quality class”.
Katika Class 6, KBMC hupunguza mkengeuko wa kawaida wa PPSTE hadi takriban %51 ya DO na mkengeuko wa kawaida wa ufanisi hadi takriban %59. Katika Class 8, uwiano unaolingana ni takriban %65 na %82. Chanzo kinasisitiza kwamba faida ya robustness katika PPSTE ni kubwa kuliko katika ufanisi.
Miundo iliyochaguliwa ya DO na KBMC ilitofautianaje?
| Kigezo | Usanifu optimum wa DO | Usanifu optimum wa KBMC |
|---|---|---|
| Normal module \(m_n\) | 2.78 mm | 2.69 mm |
| Normal pressure angle \(\alpha_n\) | 20.00° | 20.09° |
| Idadi ya meno ya pinion \(z_1\) | 49 | 48 |
| Helix angle \(\beta\) | 26.05° | 26.30° |
| Face width \(b\) | 18.82 mm | 19.87 mm |
| Tip relief ya pinion \(C_{\alpha a1}\) | 27.51 μm | 25.40 μm |
| Tip relief ya gear \(C_{\alpha a2}\) | 18.91 μm | 28.63 μm |
| \(L_{Ca1}/L_{total1}\) | 0.39 | 0.48 |
| \(L_{Ca2}/L_{total2}\) | 0.05 | 0.11 |
| Crowning ya pinion \(C_{\beta1}\) | 17.50 μm | 2.98 μm |
| Crowning ya gear \(C_{\beta2}\) | 10.35 μm | 10.72 μm |
| Wastani wa PPSTE | 2.12 μm | 2.14 μm |
| Mkengeuko wa kawaida wa PPSTE | 0.48 μm | 0.13 μm |
| Wastani wa ufanisi | 0.99974 | 0.99974 |
| Mkengeuko wa kawaida wa ufanisi | 7.75E-06 | 4.70E-06 |
Jedwali hili linaonyesha wazi sana robust optimization hufanya nini. Wastani wa PPSTE wa usanifu wa KBMC umeharibika kidogo kutoka 2.12 μm hadi 2.14 μm; kwa hiyo haukuchagua wastani mdogo kabisa kwa PPSTE nominal. Badala yake, mkengeuko wa kawaida umepungua kutoka 0.48 μm hadi 0.13 μm. Usanifu robust umechagua usambazaji wa utendaji ulio mwembamba zaidi dhidi ya ubadilifu wa utengenezaji kwa kubadilishana na tofauti ndogo ya nominal.
Wastani wa ufanisi ni sawa, 0.99974, katika miundo yote miwili. Hata hivyo, mkengeuko wa kawaida wa ufanisi wa KBMC ni mdogo zaidi. Hii inaonyesha kwamba swali “hata kama utendaji wa wastani ni sawa, ni jiometria ipi inayostahimili zaidi kutokuwa na uhakika wa utengenezaji?” linajibiwa tofauti kwa robust optimization.
Matokeo yanayoungwa mkono na utafiti
- Makosa ya profaili yanapozingatiwa, usambazaji wa utendaji wa optimum nominal za deterministic unaweza kubadilika kwa kiasi kikubwa.
- Katika ulinganisho wa ISO Class 4, Class 6 na Class 8, usahihi mkubwa wa utengenezaji unahusishwa na ubadilifu mdogo wa utendaji.
- PPSTE huonyesha unyeti wa jamaa kwa kosa la profaili ulio mkubwa zaidi kuliko ufanisi.
- Kriging ilionyesha utendaji wa surrogate ulio thabiti zaidi kuliko RBF katika ulinganisho wa RMSE wa utafiti.
- Katika ulinganisho wa ISO Class 6 wa sampuli 20, KBMC ilitoa matokeo robust yenye nguvu zaidi kuliko SMC na RBMC wakati mikengeuko ya kawaida ya PPSTE na ufanisi ilizingatiwa pamoja.
- Kuongezeka hadi sampuli 50 za fizikia kuliongeza solution diversity lakini hakukuleta uboreshaji thabiti katika metrics za robustness.
- KBMC ya sampuli 20 ilihifadhiwa kama mpangilio wa surrogate unaopendekezwa kwa utafiti huu.
- Katika final selected design ya KBMC, usambazaji wa PPSTE ulikuwa mwembamba sana kuliko katika usanifu wa DO.
- Iliwezekana kupunguza mkengeuko wa kawaida wa ufanisi huku wastani wa ufanisi ukiwekwa sawa.
- Mbinu ya design-specific local surrogate hupunguza hitaji la surrogate ya global yenye vipimo vingi kwa kuzuia input ya surrogate kwenye vipimo vinane vya kosa la profaili.
Matokeo yasiyoungwa mkono na utafiti
- Haijaonyeshwa kwamba KBMC daima ndiyo mbinu bora katika matatizo yote ya usanifu wa gia.
- KBMC haikupunguza lazima mkengeuko wa kawaida wa PPSTE na ufanisi katika kila ISO quality class; matokeo ya ufanisi ya Class 4 ni mfano wazi wa kinyume.
- Haijaonyeshwa kwamba kutumia sampuli 50 daima hutoa matokeo robust bora kuliko sampuli 20.
- Si kila suluhisho lililopatikana kuwa Pareto-optimal kwenye surrogate lilibaki non-dominated katika modeli full-scale.
- Haijathibitishwa kwa jaribio la prototype ya kimwili kwamba usanifu wa mwisho wa KBMC utatoa mikengeuko ileile ya kawaida katika utengenezaji halisi.
- Utafiti haukupima correlation zote za vigezo vya kosa la profaili katika laini halisi ya uzalishaji; vigezo vinane vya kosa vilichukuliwa kuwa huru.
- Utafiti haukumodeli kasoro zote zinazowezekana za utengenezaji; ulilenga mteremko wa profaili/helikosi na mawimbi ya uso yanayotokana na grinding.
- Makala haikufanya optimization ya shinikizo halisi la sauti la NVH, bearing force variation au kipimo cha acoustic kama objective.
- Joto la uso wa jino, hatari ya scuffing, uzito wa gia na tip clearance havikufanyiwa optimization katika utafiti huu wa objective mbili; vilijadiliwa kama malengo/vizuizi vinavyoweza kuongezwa baadaye.
- Kwa kuwa chanzo hakikuripoti uwiano tofauti wa kasi ya wall-clock, haiwezekani kutoa hitimisho la “Kriging ni mara fulani haraka zaidi”.
Nguvu za utafiti
Nguvu ya kwanza ni kwamba utafiti haukuishia kwenye kutafuta optimum ya jiometria bora, bali uliingiza tolerance ya utengenezaji moja kwa moja katika tatizo la optimization. Hivyo tofauti kati ya “gia bora kwa nominal” na “gia thabiti zaidi katika uzalishaji wa mfululizo” ilionekana wazi.
Nguvu ya pili ni kufanya optimization ya macro na micro geometry pamoja ndani ya mzunguko mmoja wa NSGA-III badala ya kuyafanya kama matatizo mawili ya mfululizo.
Nguvu ya tatu ni kwamba kosa la profaili halikumodeliwa kama offset moja tu, bali kama stochastic uncertainty space yenye vipimo vinane kwa kutumia mkengeuko wa mteremko wa profaili, mkengeuko wa mteremko wa helikosi na components za waviness zinazotokana na grinding.
Nguvu ya nne ni kwamba suluhisho la mwisho la surrogate halikuthibitishwa kwa surrogate yenyewe, bali lilitathminiwa tena kwa full-scale Monte Carlo yenye sampuli 1.000 za msingi wa fizikia. Hatua hii ilifanya false Pareto solutions zinazotokana na surrogate kuonekana.
Nguvu ya tano ni kutathmini uchaguzi wa Kriging/RBF kwa kuangalia usambazaji wa RMSE katika marudio 50, si kwa namba moja tu ya RMSE.
Vizuizi vikuu
Hakuna uthibitishaji wa mwisho wa prototype ya kimwili: utafiti hautengenezi jiometria ya mwisho ya KBMC na kupima PPSTE, ufanisi au tabia ya acoustic kwenye benchi la majaribio.
Mnyororo wa modeli unategemea solvers za awali: usahihi wa modeli ya uchanganuzi ya PPSTE na solver ya ML-EHL ndio msingi wa matokeo ya robust optimization. Makosa ya modeli katika injini hizi mbili za hesabu yanaweza kuhamia kwenye matokeo ya surrogate na Monte Carlo.
Dhana ya vigezo huru vya nasibu: vigezo vinane vya kosa la profaili vilichukuliwa kuwa huru kitakwimu. Ikiwa kuna correlation kati ya modes fulani za kosa katika utengenezaji halisi, usambazaji halisi unaweza kuwa tofauti.
Dhana ya usambazaji wa kawaida: uncertainty parameters zote zilimodeliwa kwa normal distribution na masafa ya tolerance yakachukuliwa kuwa \(6\sigma\). Hii haimaanishi kwamba usambazaji wa vipimo kutoka laini fulani ya uzalishaji wa mfululizo lazima uwe normal.
Upeo wa waviness: utafiti uliweka mawimbi ya uso ya ground gears katika involute direction pekee.
Objective mbili: Pareto front ya sasa iliundwa tu kwa PPSTE na efficiency. Chanzo kinasema malengo mengine kama bearing-force variation, acoustic performance, tooth-surface temperature, gear weight na tip clearance yanaweza kuongezwa baadaye.
NSGA-III ya stochastic: katika tafiti za sampuli 20 na 50, compositions tofauti za Pareto zilitokea; wastani wa seti katika run moja unaweza kuathiriwa na asili ya stochastic ya algorithm.
Kutolingana kwa CV ndani ya chanzo: Thamani ya CV ya ufanisi ya ISO Class 6 haionekani kulingana kwa namba kati ya Table 5 na Table 6.
Maelezo ya kuripoti safety factor: Table 1 hutoa \(S_{Fmin}=1.4\), wakati sehemu ya optimization constraint inaandika \(S_F>1\); kauli hizi mbili hazijaelezwa zaidi katika chanzo.
Kazi ya baadaye
Waandishi wanaeleza kuwa muundo wa sasa wenye objective mbili unaweza kupanuliwa kwa malengo ya ziada ya NVH na vizuizi vya uhandisi wa vitendo. Mifano ni bearing force variation, acoustic performance halisi, tooth surface temperature/scuffing risk, gear weight na tip clearance. Mbinu pia inaweza kupanuliwa kukubali aina tofauti za uncertainty.
Maelezo ya Chanzo na Mbinu
Kichwa asili: Surrogate-assisted multi-objective robust optimization of helical gear pair considering manufacturing uncertainty due to profile error.
Waandishi na mpangilio kamili: Dongu Im, Jung-Ho Park, Beom-Soo Kim, Dong-Joo Moon, Min-Geun Kim, Young-Jun Park.
Mwandishi wa mawasiliano: Young-Jun Park.
Mchango sawa: Hakuna taarifa ya mchango sawa katika PDF ya Article-in-Press iliyopakiwa.
Taasisi 1: Gear Drive Unit Development Team, Hyundai Mobis Company, 37 Cheoldobangmulgwan-ro, Uiwang-si, Gyeonggi-do 16082, Republic of Korea.
Taasisi 2: Department of Biosystems Engineering, Seoul National University, 1 Gwanak-ro, Gwanak-gu, Seoul 08826, Republic of Korea.
Taasisi 3: Convergence Major in Global Smart Farm, Seoul National University, 1 Gwanak-ro, Gwanak-gu, Seoul 08826, Republic of Korea.
Taasisi 4: Department of Mechanical and Automotive Engineering, Seoul National University of Science and Technology, Seoul 01811, Republic of Korea.
Taasisi 5: Research Institute of Agriculture and Life Sciences, College of Agriculture and Life Sciences, Seoul National University, Seoul 08826, Republic of Korea.
Jarida: Scientific Reports.
Mchapishaji: Springer Nature.
DOI: 10.1038/s41598-026-67057-0.
Received: 18 Juni 2026.
Accepted: 12 Agosti 2026.
Tarehe rasmi ya uchapishaji mtandaoni: 20 Agosti 2026.
Toleo la chanzo: Article in Press / accepted manuscript. Mchapishaji anasema toleo hili limetolewa kwa ufikiaji wa mapema, halijapitia uhariri wa mwisho, na baadaye litabadilishwa na final Version of Record.
Hali ya peer review: Makala ya Scientific Reports iliyopitiwa na kukubaliwa; si preprint.
Juzuu/toleo/namba ya makala ya mwisho: Kwa kuwa PDF ya Article-in-Press iliyotumika na rekodi ya citation ya ufikiaji wa mapema hazitoi wazi namba ya mwisho ya juzuu/makala, haijazalishwa hapa.
Leseni: Creative Commons Attribution-NonCommercial-NoDerivatives 4.0 International — CC BY-NC-ND 4.0.
Matokeo ya leseni: Vielelezo vya chanzo au maandishi yaliyolindwa hayakutumika tena kama nyenzo derivative iliyobadilishwa/kutafsiriwa; maelezo ya Verianla yaliundwa kwa kujitegemea kutokana na ukweli wa kisayansi.
Kiungo rasmi: https://doi.org/10.1038/s41598-026-67057-0
Maneno muhimu: multi-objective optimization, robust optimization, surrogate model, gear optimization.
Aina ya utafiti: Uhandisi wa kihesabu / robust design optimization ya malengo mengi / uncertainty quantification.
Jaribio la mwisho la prototype ya kimwili: Katika makala hii, usanifu wa mwisho wa KBMC haukutengenezwa kama jozi mpya ya gia na kujaribiwa kimajaribio.
Solver ya PPSTE: Modeli ya uchanganuzi ya transmission-error ya Im na wenzake inayojumuisha kosa la profaili; imethibitishwa kwa majaribio ya awali ya gear-pair transmission-error halisi.
Gear mesh stiffness: Modeli ya Chung na wenzake.
Profile error model: Modeli ya Wang na Zhang.
Efficiency solver: machine-learning-based mixed EHL solver iliyotengenezwa awali na Im na wenzake; chanzo kinaripoti \(R^2>0.99\).
Standard ya gear strength: ISO 6336:2006 Method B.
Standard ya gear geometry: ISO 21771.
Standard ya profile-error tolerance: ISO 1328-1.
Algorithm ya optimization: NSGA-III.
Kizazi: 20.
Watu / kizazi: 50.
Jumla ya watu: 1.000.
Mutation rate: 0.5.
Crossover rate: 0.5.
Hali ya uendeshaji: kasi ya kuingiza 1.000 rpm, mzigo wa kuingiza 100 Nm.
Maisha ya huduma lengwa: saa 20.000.
Gear ratio: 1.5 ± %1.
Objective kuu 1: Minimize \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\).
Objective kuu 2: Maximize \(\mu_\eta-\sigma_\eta\).
Sampuli kuu ya mafunzo ya surrogate: 20 physics-based sample / usanifu mtahiniwa.
Sampuli ya surrogate ya kulinganisha: 50 physics-based sample / usanifu mtahiniwa.
Monte Carlo ya ndani ya KBMC/RBMC: 10.000 surrogate evaluation / usanifu mtahiniwa.
Final full-scale validation: 1.000 physics-based Monte Carlo sample / suluhisho la mwisho la Pareto.
Vipimo vya kutokuwa na uhakika: Vigezo vinane huru vya kosa la profaili.
Usambazaji wa kutokuwa na uhakika: Usambazaji wa kawaida.
Parametrization ya tolerance: Masafa ya tolerance = \(6\sigma\).
Truncation/clipping: Haikutumika; chanzo kinachukulia uwezekano wa sampling nje ya tolerance ya ISO kuwa mdogo kiasi cha kupuuzwa.
Surface waviness: Ilimodeliwa katika involute direction kwa muktadha wa ground gear.
Frequency ya waviness: 10–20 cycle kwenye effective roll length.
Amplitude ya juu ya waviness: \(f_{f\alpha}/2\).
Mbinu za surrogate: Kriging na radial basis function (RBF).
Surrogate validation: Usambazaji wa RMSE; 50 training/testing iteration; kernel density estimation.
SMC: Wastani/mkengeuko wa kawaida moja kwa moja kutoka physics sample 20.
KBMC: 20 physics sample → Kriging surrogate → 10.000 MC surrogate sample.
RBMC: 20 physics sample → RBF surrogate → 10.000 MC surrogate sample.
20-sample ISO Class 6 PPSTE mean STD: DO 0.41819; SMC 0.25308; KBMC 0.19869; RBMC 0.21047.
20-sample ISO Class 6 efficiency mean STD: DO 1.41E-05; SMC 2.02E-05; KBMC 9.88E-06; RBMC 1.35E-05.
Selected final DO PPSTE:wastani 2.12 μm; STD 0.48 μm.
Selected final KBMC PPSTE:wastani 2.14 μm; STD 0.13 μm.
Selected final DO efficiency:wastani 0.99974; STD 7.75E-06.
Selected final KBMC efficiency:wastani 0.99974; STD 4.70E-06.
Kutolingana kwa namba ndani ya chanzo: Table 5 hutoa \(\sigma_\eta=1.67E-05\) kwa ISO Class 6, wakati Table 6 inaandika \(CV_\eta=1.67E-06\); kwa \(\mu_\eta=0.99970\) iliyotolewa, namba hizi mbili hazionekani kulingana moja kwa moja. Data haijasahihishwa kimya.
Maelezo ya kizuizi cha usalama ndani ya chanzo: Table 1 hutoa \(S_{Fmin}=1.4\), wakati orodha ya robust optimization constraint hutumia sharti \(S_F>1\); chanzo hakitoi maelezo ya ziada.
Wall-clock benchmark: Hakuna jedwali tofauti la muda wa kukimbia lililoripotiwa. Chanzo kinasema kwa sababu mbinu zote tatu zinashiriki gharama ya 20 physics-based evaluation ghali, muda wa jumla wa optimization hutofautiana kwa kiasi kidogo tu.
Ufadhili: Korea Institute of Planning and Evaluation for Technology in Food, Agriculture and Forestry (IPET), Technology Commercialization Support Program; Ministry of Agriculture, Food and Rural Affairs (MAFRA); RS-2024-00401556.
Mgongano wa maslahi: Waandishi waliripoti kutokuwa na mgongano wa maslahi wa kifedha au usio wa kifedha unaohusika.
Upatikanaji wa data: Imeelezwa kuwa data inayounga mkono matokeo inaweza kupatikana kutoka kwa waandishi kwa ombi.
CRediT / michango ya kina ya waandishi: Hakuna sehemu tofauti ya Author Contributions / CRediT katika PDF ya Article-in-Press iliyopakiwa; haijabuniwa hapa.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *