


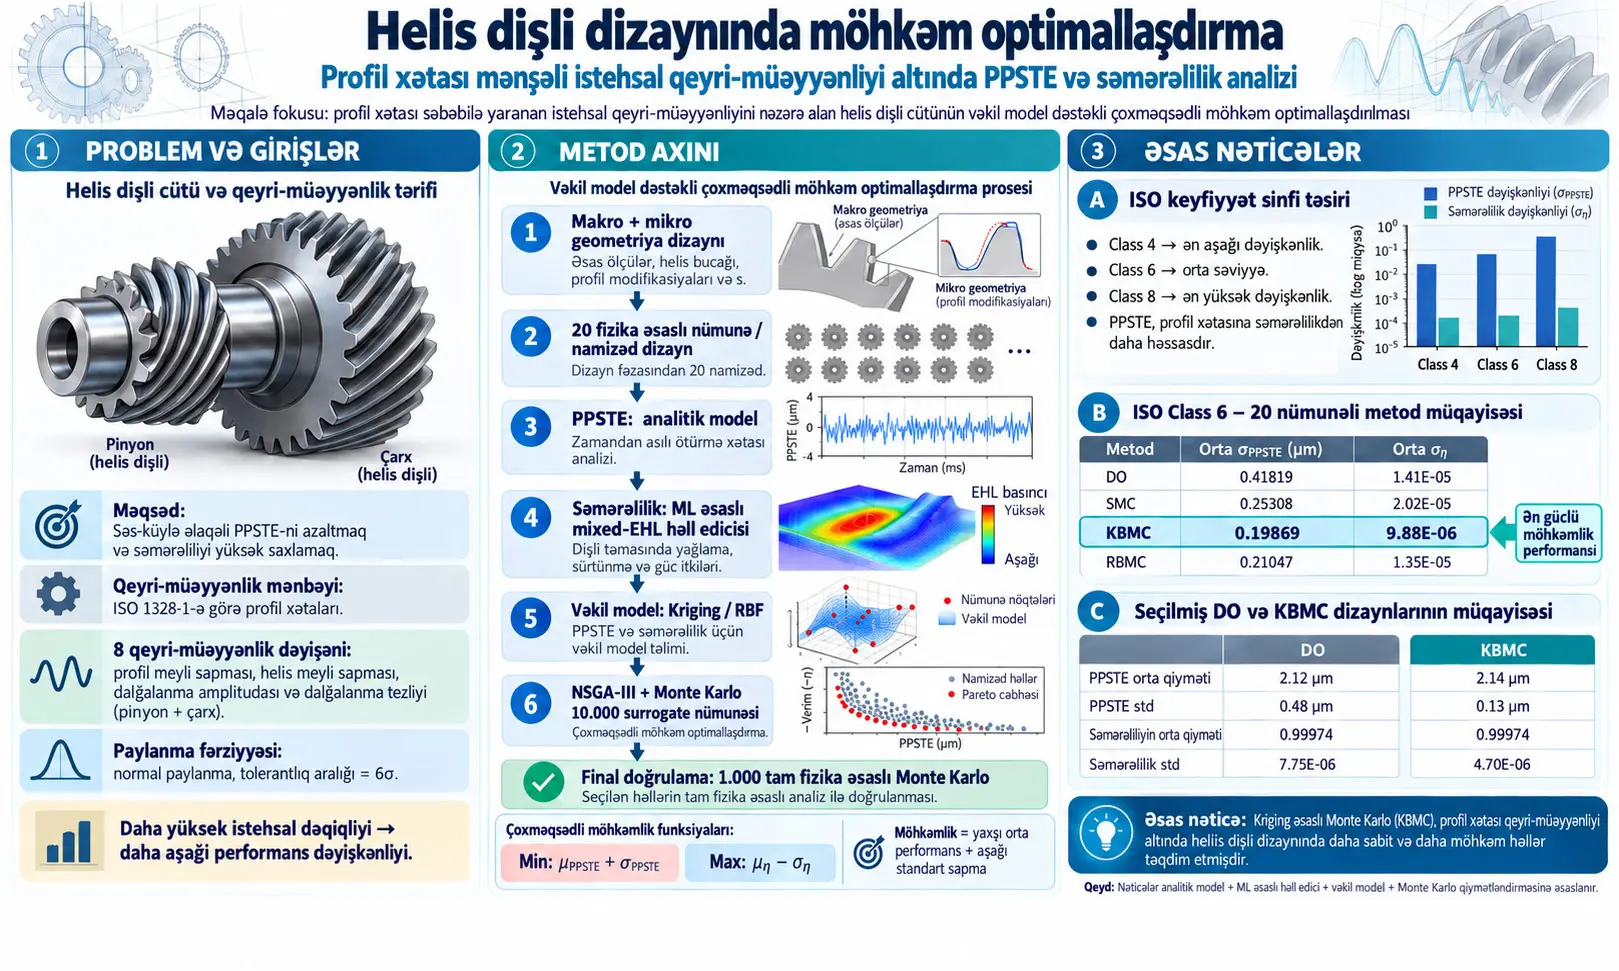
Surroqat model dəstəkli çoxməqsədli sağlam optimallaşdırma, helisvari dişli cütünün yalnız ideal istehsal şəraitindəki orta performansını deyil, profil xətaları kimi istehsal qeyri-müəyyənlikləri altında performansının nə qədər dəyişdiyini də layihələndirmə məqsədinə daxil edən hesablama əsaslı optimallaşdırma yanaşmasıdır. Bu tədqiqatda iki əsas performans göstəricisi birlikdə nəzərdən keçirilmişdir: dişli ilişmə səs-küyü ilə əlaqəli pikdən-pikə statik ötürmə xətası (peak-to-peak static transmission error, PPSTE) və yükdən asılı güc itkilərinə əsasən hesablanan səmərəlilik \(\eta\). PPSTE əvvəllər real dişli ötürmə-xətası sınaqları ilə doğrulanmış analitik model vasitəsilə, səmərəlilik isə əvvəllər hazırlanmış və \(R^2>0.99\) bildirən maşın öyrənməsi əsaslı mixed elastohidrodinamik yağlama (EHL) həlledicisi ilə hesablanmışdır.
Tədqiqatın əsas problemi budur: dişli layihəsi nominal olaraq çox yaxşı performans göstərə bilər, lakin istehsal zamanı qaçılmaz profil və helis sapmaları yarandıqda PPSTE və ya səmərəlilik ciddi şəkildə dəyişə bilər. Buna görə yalnız ideal həndəsənin optimumunu tapmaq kifayət deyil. Real istehsala daha davamlı layihə üçün həm gözlənilən performans yaxşı olmalı, həm də istehsal xətalarına həssaslıq, yəni nəticələrin standart sapması aşağı olmalıdır.
Tədqiqatçılar bu məqsədlə ISO 1328-1-ə əsaslanan səkkiz profil-xətası qeyri-müəyyənlik dəyişənindən istifadə etdilər: pinyon və çarx üçün profil meyl sapması, helis meyl sapması, səth dalğalılığı amplitudası və səth dalğalılığı tezliyi. Bu səkkiz dəyişən normal paylanmış və bir-birindən statistik olaraq müstəqil qəbul edildi. Tolerans intervalı \(6\sigma\) kimi modelləşdirildi və buna görə paylanma ISO tolerans sərhədlərindən kənarda ayrıca kəsilmədi.
Makro və mikro dişli həndəsəsi eyni optimallaşdırma dövrü daxilində birlikdə dəyişdirildi. Makro dəyişənlər normal modul, normal təzyiq bucağı, pinyon diş sayı, helis bucağı və üz enidir. Mikro-həndəsə tərəfində pinyon və çarx üçün ucluq rahatlatma miqdarı, ucluq rahatlatmanın yuvarlanma uzunluğu nisbəti və flank-line crowning miqdarı optimallaşdırıldı. Çarxın diş sayı müstəqil dəyişən kimi axtarılmaq əvəzinə hədəf dişli nisbətindən və pinyon diş sayından törədildi.
Hər namizəd layihə üçün bütün layihə + qeyri-müəyyənlik fəzasını əhatə edən tək böyük surroqat model qurulmadı. Bunun əvəzinə namizəd layihənin makro/mikro həndəsəsi sabitləşdirilərək yalnız səkkizölçülü yerli qeyri-müəyyənlik fəzasında layihəyə məxsus Kriging və ya radial basis function (RBF) surroqat modeli yaradıldı. Beləliklə yüksəkölçülü qlobal surrogate modelin məlumat tələbindən qaçınıldı.
Əsas sazlamada hər namizəd layihə üçün 20 bahalı fizika/həlledici qiymətləndirilməsi istifadə edildi. Kriging-based Monte Carlo (KBMC) və RBF-based Monte Carlo (RBMC) üsullarında bu 20 nöqtədən surroqat model quruldu və sonra surroqat model üzərində 10.000 Monte Carlo nümunəsi qiymətləndirildi. Simple Monte Carlo (SMC) üsulunda isə eyni 20 fizika əsaslı nümunənin orta və standart sapması birbaşa istifadə edildi. Son Pareto həlləri əlavə olaraq surroqat modeldən müstəqil 1.000 tam fizika əsaslı Monte Carlo nümunəsi ilə yenidən qiymətləndirildi.
ISO sinif 6 və 20 təlim nümunəsi istifadə edilən əsas müqayisədə PPSTE-nin optimal həllər arasındakı orta standart sapması deterministik optimallaşdırmada 0.41819 ikən KBMC-də 0.19869-a düşdü. Bu, KBMC dəyərinin DO-nun təxminən %48-i olması, yəni PPSTE dəyişkənliyində təxminən %52 azalma deməkdir. Səmərəlilik standart sapması eyni müqayisədə \(1.41\times10^{-5}\)-dən \(9.88\times10^{-6}\)-ya düşmüşdür; KBMC dəyəri DO səviyyəsinin təxminən %70-idir.
Seçilmiş yekun DO və KBMC layihələri müqayisə edildikdə orta səmərəlilik hər iki layihədə 0.99974-dür. Bunun əvəzində PPSTE standart sapması DO-da 0.48 μm ikən KBMC-də 0.13 μm, səmərəlilik standart sapması isə \(7.75\times10^{-6}\) ikən \(4.70\times10^{-6}\)-dır. Buna görə sağlam layihənin əsas qazancı yalnız nominal ortalamanı yaxşılaşdırmaq deyil, istehsal xətaları altında performans paylanmasını daraltmaqdır.
Kritik şərh sərhədi: bu tədqiqat yekun KBMC dişli layihəsini istehsal edib fiziki sınaq stendində müqayisə edən yeni təcrübə təqdim etmir. Yekun sağlam nəticələr analitik PPSTE modeli, əvvəllər hazırlanmış ML-EHL səmərəlilik həlledicisi, surroqat modellər və Monte Carlo qiymətləndirmələri ilə əldə edilmişdir. Buna görə nəticələr “bu dişli real istehsalda mütləq bu qədər səssiz və ya səmərəli olacaq” şəklində zəmanət kimi şərh edilməməlidir.
Sağlam Optimallaşdırma Nədir və Deterministik Optimallaşdırmadan Niyə Fərqlənir?
Sağlam optimallaşdırma yalnız ideal və ya nominal istehsal şəraitində ən yaxşı performansı verən layihəni axtarmaq əvəzinə, istehsal və iş şəraitindəki qeyri-müəyyənliklər altında da performansı mümkün qədər sabit qalan layihəni axtarır; bu tədqiqatda sağlamlıq yaxşı orta PPSTE/səmərəlilik ilə aşağı standart sapmanın eyni vaxtda hədəflənməsi deməkdir.
Deterministik optimallaşdırma nə edir?
Deterministik optimallaşdırma (DO) namizəd dişli həndəsəsini müəyyən nominal dəyərlər altında qiymətləndirir. Profil xətası yoxmuş və ya yalnız bir müəyyən həndəsə varmış kimi hesablandıqda çox yaxşı görünən nöqtə seçilə bilər. Lakin bu optimum istehsal toleranslarının yaratdığı kiçik həndəsi dəyişikliklərə çox həssasdırsa, real istehsalda gözlənilən performans qeyri-sabit ola bilər.
“Robust”, yəni sağlam olmaq nə deməkdir?
Mənbə sağlamlığı iki komponentlə izah edir. Birincisi orta qiymət, yəni qeyri-müəyyənlik altında gözlənilən performans səviyyəsidir. İkincisi standart sapma, yəni istehsal xətaları baş verdikdə performansın orta qiymət ətrafında nə qədər yayıldığıdır. Sağlam layihə yalnız orta qiyməti yaxşı saxlamaqla kifayətlənmir, paylanmanı da daraltmağa çalışır.
Niyə yalnız ən yaxşı nominal nöqtəni seçmək risklidir?
Optimal nöqtə layihə fəzasında çox dik performans bölgəsində yerləşə bilər. Nominal həndəsədən bir neçə mikrometr sapma olduqda PPSTE sürətlə artırsa, bu layihə riyazi olaraq optimal olsa belə istehsal baxımından kövrək ola bilər. Əksinə, nominal performansı bir qədər daha təvazökar, lakin ətrafındakı dəyişikliklərə həssas olmayan layihə seriyalı istehsalda daha ardıcıl nəticə verə bilər.
PPSTE Nədir və Niyə Dişli Səs-küyü ilə Əlaqəlidir?
Pikdən-pikə statik ötürmə xətası (PPSTE), ideal kinematik hərəkətlə yük altındakı real dişli ötürmə mövqeyi arasındakı statik ötürmə xətası əyrisinin maksimum və minimum qiymətləri arasındakı fərqi ifadə edən və dişli ilişməsindən qaynaqlanan vibrasiya/səs-küy meylini qiymətləndirmək üçün istifadə olunan performans göstəricisidir.
Transmission error nəyi ifadə edir?
İdeal dişli cütündə giriş və çıxış dişlilərinin bucaq mövqeləri diş sayları ilə müəyyən olunan nəzəri nisbəti izləyir. Reallıqda dişlərin elastik deformasiyası, ilişmə sərtliyinin dəyişməsi, səth modifikasiyaları və həndəsi xətalar səbəbindən real çıxış mövqeyi ideal mövqedən kiçik miqdarda sapa bilər. Bu fərq transmission error adlanır.
Niyə “peak-to-peak” istifadə olunur?
Tək orta ötürmə xətası dəyəri dişli dövrü boyunca xətanın nə qədər dalğalandığını tam göstərmir. PPSTE ötürmə xətası əyrisinin ən yüksək və ən aşağı səviyyəsi arasındakı ümumi dalğalanma intervalını ölçür. Buna görə PPSTE kiçildikcə ilişmə oyadılmasındakı dəyişimin də daha aşağı olması gözlənilir.
PPSTE bu tədqiqatda necə hesablandı?
PPSTE üçün tədqiqatçılar Im və həmkarlarının əvvəllər hazırladığı analitik modeldən istifadə etdilər. İlişmə sərtliyi Chung və həmkarlarının modeli ilə, profil xətaları isə Wang və Zhang modeli ilə təmsil edildi. Mənbə istifadə edilən analitik transmission-error modelinin əvvəllər real dişli cütlərində aparılan ötürmə-xətası təcrübələri ilə doğrulandığını bildirir.
Bu tədqiqatda yeni PPSTE sınaq stendi quruldumu?
Xeyr. Əvvəllər doğrulanmış analitik model bu tədqiqatın hesablama mühərriki kimi istifadə edilmişdir. Bu məqalədəki yenilik modeli robust multi-objective optimization və istehsal qeyri-müəyyənliyi çərçivəsinə yerləşdirməkdir.
EHL Əsaslı Səmərəlilik Həlledicisi ilə Kriging Surroqat Modeli Eyni Şeydirmi?
Xeyr; tədqiqatda iki fərqli sürətləndirilmiş model qatı vardır: dişli səmərəliliyini hesablayan maşın öyrənməsi əsaslı mixed-EHL həlledicisi əvvəllər hazırlanmış performans həlledicisidir, Kriging və RBF isə bu məqalədə profil-xətası qeyri-müəyyənlik fəzasındakı PPSTE və səmərəlilik cavablarını yaxınlaşdırmaq və Monte Carlo analizini sürətləndirmək üçün qurulan ikinci surroqat model qatıdır.
EHL nə deməkdir?
Elastohidrodinamik yağlama (elastohydrodynamic lubrication, EHL), yüksək təmas təzyiqi altındakı yağlanmış yuvarlanma/sürüşmə təmaslarında həm yağın hidrodinamik davranışının, həm də təmas edən səthlərin elastik deformasiyasının birlikdə mühüm olduğu yağlama rejimidir.
Mixed EHL niyə istifadə olunur?
Mənbədə istifadə edilən əvvəlki maşın öyrənməsi əsaslı həlledici mixed EHL analizini və səth pürüzlülüyünü nəzərə alır. Bu həlledici yükdən asılı güc itkisini hesablamaq və buradan dişli cütünün səmərəliliyini müəyyən etmək üçün istifadə olunur.
Bu məqalə EHL maşın öyrənməsi modelini yenidən öyrətdimi?
Mənbə bu həlledicinin Im və həmkarlarının əvvəlki tədqiqatında hazırlandığını və \(R^2>0.99\) dəyərinə malik sürətləndirilmiş analiz həlledicisi olduğunu bildirir. Mövcud tədqiqat bu modeli yeni EHL öyrənmə modeli kimi təqdim etməmiş, robust optimization daxilində səmərəlilik hesablayıcısı kimi istifadə etmişdir.
Kriging nədir?
Kriging, Gaussian process regression ailəsi ilə əlaqəli, müşahidə edilmiş nümunə nöqtələri arasındakı kovariasiya quruluşundan istifadə edərək müşahidə edilməmiş nöqtələrdəki çıxışı proqnozlaşdıran ehtimallı surroqat modeldir. Bu tədqiqatda hər namizəd dişli layihəsi üçün səkkizölçülü profil-xətası fəzasında PPSTE və səmərəliliyi proqnozlaşdırmaq üçün istifadə edilmişdir.
RBF nədir?
Radial Basis Function (RBF) surroqat modeli proqnoz dəyərini təlim nöqtələrinə məsafələrin radial bazis funksiyaları ilə çevrilməsinə əsasən yaradan yanaşma kimi istifadə edilmişdir. Tədqiqat eyni qeyri-müəyyənlik problemi üzərində Kriging və RBF-nin proqnoz sabitliyini müqayisə etmişdir.
Kriging və RBF necə müqayisə edildi?
Surroqat modelin proqnoz xətası root mean square error (RMSE) ilə qiymətləndirilmişdir. Modelin tək təsadüfi təlim/test bölgüsündən asılı qalmaması üçün 50 təlim və test iterasiyası həyata keçirilmiş və RMSE nəticələri kernel density estimation ilə paylanma şəklində araşdırılmışdır.
Kriging modelində PPSTE RMSE paylanmasının pik bölgəsi təxminən 0.3–0.4 aralığında, səmərəlilik RMSE pik bölgəsi təxminən \(1.5\times10^{-5}\)–\(2.0\times10^{-5}\) arasındadır. RBF üçün PPSTE RMSE pik nöqtəsi təxminən 0.6, səmərəlilik RMSE pik nöqtəsi isə təxminən \(2.0\times10^{-5}\) kimi bildirilmişdir. Mənbə bu paylanmalara əsaslanaraq Kriging-in daha sabit və daha güclü proqnoz performansı göstərdiyini bildirir.
Profil Xətası Qeyri-müəyyənliyi Necə Modelləşdirilmişdir?
Profil-xətası qeyri-müəyyənliyi ISO 1328-1 toleranslarından törədilən, pinyon və çarx başına dörd olmaqla cəmi səkkiz müstəqil təsadüfi dəyişənlə modelləşdirilmiş; hər dəyişən normal paylanmış qəbul edilmiş və tolerans intervalı altı standart sapmaya uyğun gələcək şəkildə \(6\sigma\) olaraq müəyyən edilmişdir.
ISO 1328-1 hansı növ sapmaları müəyyən edir?
Mənbə üç əsas profil-xətası anlayışını izah edir. Ümumi profil sapması \(F_\alpha\) və \(F_\beta\), real profilin ideal profilə görə yuxarı və aşağı zərfi arasındakı ümumi sapmanı; forma sapması \(f_{f\alpha}\) və \(f_{f\beta}\), real profilin least-squares orta profilə görə forma sapmasını; meyl sapması \(f_{H\alpha}\) və \(f_{H\beta}\) isə orta profilin ideal profilə görə meyl fərqini təmsil edir.
Bu tədqiqatın səkkiz qeyri-müəyyənlik dəyişəni hansılardır?
| Dəyişən | Pinyon | Çarx | Mənbə intervalı / tərif |
|---|---|---|---|
| Profil meyl sapması | \(f_{H\alpha1}\) | \(f_{H\alpha2}\) | \(-f_{H\alpha}\) ile \(+f_{H\alpha}\) |
| Helis meyl sapması | \(f_{H\beta1}\) | \(f_{H\beta2}\) | \(-f_{H\beta}\) ile \(+f_{H\beta}\) |
| Səth dalğalılığı amplitudası | \(f_{wa1}\) | \(f_{wa2}\) | 0 ilə \(f_{f\alpha}/2\) |
| Səth dalğalılığı tezliyi | \(f_{wf1}\) | \(f_{wf2}\) | Effektiv roll length boyunca 10–20 dövr |
Niyə səth dalğalılığı yalnız involüt istiqamətində modelləşdirildi?
Tədqiqat daşlanmış dişlilərə fokuslanmışdır. Mənbə daşlama prosesinin involüt istiqamətində xarakterik dalğalanma naxışları və kəskin asperitələr yarada bilməsinə əsaslanaraq səth dalğalılığını yalnız bu istiqamətdə modelləşdirmişdir.
Dalğalanma amplitudası niyə \(f_{f\alpha}/2\) ilə məhdudlaşdırıldı?
ISO 1328-1-də profil forma sapması orta profil ətrafındakı pik–çökək ümumi zərf hündürlüyü kimi müəyyən edilir. Sinusoidal dalğanın amplitudası mərkəzdən bir tərəfə olan məsafə olduğuna görə mənbə maksimum waviness amplitude dəyərini bu tam pik–çökək intervalının yarısı kimi götürmüşdür.
Səkkiz dəyişən niyə müstəqil qəbul edildi?
Mənbə pinyon və çarxdakı dörd xəta parametrini statistik olaraq müstəqil dəyişənlər kimi nəzərdən keçirmişdir. Müəlliflər bunu profil və helis sapmalarının daşlama dəzgahındakı müxtəlif oxlardan yarana bilməsi və ISO 1328-1-in toleransları müstəqil müəyyən etməsi ilə əsaslandırırlar. Bu yenə də model fərziyyəsidir; real istehsal xəttindəki bütün həndəsi xəta korrelyasiyalarının eksperimental olaraq sıfır olduğu demək deyil.
Tənlik (11): Normal paylanmanın orta qiyməti
\(\displaystyle \mu=\frac{\text{minimum değer}+\text{maksimum değer}}{2}\)
Nə hesablayır? Qeyri-müəyyənlik dəyişəninin normal paylanma mərkəzini.
Vahid: Müvafiq xəta dəyişəni hansı vahiddədirsə, \(\mu\) eyni vahiddədir. Məsələn, həndəsi sapmalarda adətən uzunluq vahidi, tezlik dəyişənində isə dövr sayı istifadə olunur.
Riyazi məna: Aşağı və yuxarı tolerans simmetrikdirsə, orta qiymət intervalın orta nöqtəsinə düşür. Məsələn, \(-a\) ilə \(+a\) arasındakı meyl sapmasında \(\mu=0\) olur.
Tənlik (12): Standart sapma
\(\displaystyle \sigma=\frac{\text{maksimum değer}-\text{minimum değer}}{6}\)
Nə hesablayır? Tolerans enini altı standart sapmaya bölür.
Niyə 6? Mənbə bütün tolerans intervalını \(6\sigma\) qəbul edir; beləliklə nominal paylanmanın mərkəzindən hər iki tərəfə təxminən \(3\sigma\) uzanan tolerans sərhədi əldə edilir.
Şərh sərhədi: Bu, istehsal məlumatlarından ayrıca öyrənilmiş empirik paylanma deyil; mənbədə müəyyən edilmiş probabilistic tolerance modelidir.
Tənlik (13): Normal ehtimal sıxlığı funksiyası
\(\displaystyle f_X(x)=\frac{1}{\sqrt{2\pi}\sigma}\exp\left[-\frac{1}{2}\left(\frac{x-\mu}{\sigma}\right)^2\right],\qquad -\infty<x<\infty\)
\(x\): təsadüfi xəta dəyişəninin müəyyən reallaşma dəyəri.
\(\mu\): paylanmanın orta qiyməti.
\(\sigma\): standart sapma.
\(f_X(x)\): həmin nöqtədə ehtimal sıxlığıdır; bir nöqtənin birbaşa ehtimalı deyil.
Mənbə \(6\sigma\) parametrləşdirməsi ilə ISO tolerans sərhədlərindən kənara düşmə ehtimalını nəzərə alınmayacaq qədər kiçik qəbul etmiş və paylanmanı sərhədlərdən kənarda ayrıca truncate və ya clip etməmişdir.
KBMC, SMC və RBMC Arasındakı Fərq Nədir?
SMC eyni 20 bahalı fizika əsaslı nümunənin statistikasını birbaşa istifadə etdiyi halda, KBMC və RBMC eyni fizika nümunələrindən müvafiq olaraq Kriging və RBF surroqat modeli qurur və bu ucuz model üzərində 10.000 Monte Carlo nümunəsini qiymətləndirir; yekun Pareto həllərinin hər üçü daha sonra 1.000 tam fizika əsaslı nümunə ilə yenidən yoxlanılır.
| Üsul | Fizika əsaslı təlim nümunəsi | Surroqat model | Optimallaşdırma daxilində Monte Carlo | Yekun doğrulama |
|---|---|---|---|---|
| SMC | 20 / namizəd layihə | Yoxdur | Əlavə daxili dövr yoxdur; 20 nümunədən birbaşa \(\mu,\sigma\) | 1.000 tam fizika əsaslı MC |
| KBMC | 20 / namizəd layihə | Kriging | 10.000 surrogate qiymətləndirilməsi | 1.000 tam fizika əsaslı MC |
| RBMC | 20 / namizəd layihə | RBF | 10.000 surrogate qiymətləndirilməsi | 1.000 tam fizika əsaslı MC |
50 nümunəli müqayisədə yalnız surroqat modelin təlim nümunəsi 20-dən 50-yə artırılmışdır. Mənbə 50 nümunənin Pareto həll müxtəlifliyini artırdığını, lakin orta/standart sapma baxımından 20 nümunəli KBMC-yə nisbətən ardıcıl üstünlük yaratmadığını bildirir. Robustness əsas hədəf olduğuna görə 20 nümunəli Kriging sazlaması tövsiyə olunan seçim kimi saxlanılmışdır.
Niyə surroqat model vacibdir?
Hər Monte Carlo nöqtəsində analitik transmission-error həllinin və ML-EHL səmərəlilik qiymətləndirilməsinin yenidən icrası bahalıdır. KBMC və RBMC-də yalnız 20 nöqtə bahalı həlledici ilə hesablandıqdan sonra 10.000 daxili nümunə ucuz Kriging/RBF funksiyaları ilə qiymətləndirilə bilər.
Mənbə real iş vaxtı müqayisəsi verdimi?
Xeyr. Məqalə üç üsulun bahalı fizika əsaslı nümunə sayını eyni saxladığı üçün ümumi optimallaşdırma müddətlərinin yalnız marjinal fərqləndiyini və ayrıca wall-clock vaxt müqayisəsinin bildirilmədiyini açıq şəkildə qeyd edir. Buna görə “KBMC bu qədər dəfə daha sürətlidir” kimi mənbədən kənar sürət nisbəti verilə bilməz.
NSGA-III və Pareto Cəbhəsi Bu Tədqiqatda Necə İstifadə Edildi?
NSGA-III, eyni vaxtda PPSTE sağlamlığını yaxşılaşdırmaq və səmərəlilik sağlamlığını qorumaq kimi tam olaraq eyni optimal nöqtəni bölüşmək məcburiyyətində olmayan hədəfləri tək skora məcbur etmədən Pareto-optimal həll çoxluğu şəklində axtaran çoxməqsədli təkamül optimallaşdırma alqoritmidir.
Pareto-optimal həll nə deməkdir?
Bir həlli bir hədəfdə yaxşılaşdırmaq üçün digər hədəfi pisləşdirmək məcburiyyətindəyiksə və başqa həll hər iki hədəfdə birdən onu üstələyə bilmirsə, bu həll non-dominated, yəni Pareto-optimal sayılır. Pareto front belə həll seçimlərinin yaratdığı sərhəddir.
NSGA-III sazlamaları
| Parametr | Dəyər |
|---|---|
| Alqoritm | NSGA-III |
| Nəsil sayı | 20 |
| Nəsil başına fərd | 50 |
| Ümumi yaradılmış fərd | 1.000 |
| Mutation rate | 0.5 |
| Crossover rate | 0.5 |
| Giriş dövriyyəsi | 1.000 rpm |
| Giriş yükü | 100 Nm |
| Hədəf xidmət ömrü | 20.000 saat |
| Dişli nisbəti | 1.5 ± %1 |
Niyə yekun Pareto front yenidən Monte Carlo ilə yoxlanıldı?
Surrogate model üzərində non-dominated görünən həll real fizika əsaslı model yenidən qiymətləndirildikdə fərqli davrana bilər. Mənbədə həqiqətən də bəzi surrogate-optimal həllərin 1.000 nümunəli full-scale Monte Carlo-dan sonra başqa həllər tərəfindən domine edildiyi görülmüşdür. Bu, surroqat modellə tam model arasında kiçik, lakin layihə seçimi baxımından mühüm fərqlərin ola biləcəyini göstərir.
KBMC niyə daha sabit hesab edildi?
KBMC nəticələrində full-scale doğrulamadan sonra SMC və RBMC-yə nisbətən daha az dominance problemi görülmüşdür. Müəlliflər bunu Kriging-in covariance-kernel quruluşunun məhdud məlumat altında qlobal trendləri və lokal dəyişiklikləri daha düzgün təmsil edə bilməsi ilə əlaqələndirirlər. Bu izah mənbə müəlliflərinin metodoloji şərhidir.
Robust Objective Funksiyaları Necə İşləyir?
PPSTE üçün kiçik dəyər yaxşı olduğuna görə tədqiqat \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\) ifadəsini minimize edir; səmərəlilik üçün böyük dəyər yaxşı olduğuna görə \(\mu_\eta-\sigma_\eta\) ifadəsini maximize edir. Beləliklə hər iki hədəfdə yüksək dəyişkənlik cəzalandırılır.
PPSTE objective
\(\displaystyle \text{Minimize: }\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\)
PPSTE orta qiyməti yüksəldikdə nominal ötürmə xətası pisləşir. Standart sapma yüksəldikdə istehsal xətalarına həssaslıq artır. İkisinin cəminin kiçildilməsi həm gözlənilən PPSTE-ni, həm də paylanma enini cəzalandırır.
Səmərəlilik objective
\(\displaystyle \text{Maximize: }\mu_{\eta}-\sigma_{\eta}\)
Səmərəliliyin orta qiymətinin böyük olması arzu edilir. Buna qarşı yüksək standart sapma istehsaldan istehsala səmərəliliyin daha dəyişkən olacağı deməkdir. Buna görə \(\sigma_\eta\) orta qiymətdən çıxılaraq sağlam olmayan yüksək-səmərəli namizədlər cəzalandırılır.
Tənlik (7): PPSTE orta qiyməti
\(\displaystyle \mu_{\mathrm{PPSTE}}=\frac{1}{n_{\mathrm{MC}}}\sum_{i=1}^{n_{\mathrm{MC}}}\mathrm{PPSTE}_i\)
\(n_{\mathrm{MC}}\): Monte Carlo nümunələrinin sayı.
\(\mathrm{PPSTE}_i\): \(i\). profil-xətası reallaşması altındakı PPSTE.
\(\mu_{\mathrm{PPSTE}}\): qeyri-müəyyənlik altındakı gözlənilən PPSTE.
Vahid: Mənbə nəticə cədvəllərində μm.
Tənlik (8): PPSTE standart sapması
\(\displaystyle \sigma_{\mathrm{PPSTE}}=\sqrt{\frac{1}{n_{\mathrm{MC}}-1}\sum_{i=1}^{n_{\mathrm{MC}}}\left(\mu_{\mathrm{PPSTE}}-\mathrm{PPSTE}_i\right)^2}\)
Bu nümunə standart sapmasıdır. Hər Monte Carlo PPSTE nəticəsinin orta qiymətdən nə qədər yayındığını ölçür. Dəyər kiçildikcə layihənin profil-xətası dəyişikliklərinə qarşı daha sabit olduğu qəbul edilir.
Tənlik (9): Orta səmərəlilik
\(\displaystyle \mu_\eta=\frac{1}{n_{\mathrm{MC}}}\sum_{i=1}^{n_{\mathrm{MC}}}\eta_i\)
\(\eta_i\), \(i\). istehsal-xətası nümunəsində hesablanan dişli səmərəliliyidir. Səmərəlilik ölçüsüz nisbət kimi istifadə edilmişdir; məsələn 0.99974 təxminən %99.974-ə uyğun gəlir.
Tənlik (10): Səmərəlilik standart sapması
\(\displaystyle \sigma_\eta=\sqrt{\frac{1}{n_{\mathrm{MC}}-1}\sum_{i=1}^{n_{\mathrm{MC}}}\left(\mu_\eta-\eta_i\right)^2}\)
\(\sigma_\eta\) səmərəlilik nisbətinin istehsal qeyri-müəyyənliyi altındakı paylanma enini ölçür. Səmərəliliyin orta qiyməti çox yüksək olsa belə \(\sigma_\eta\)-nın böyük olması istehsal toleranslarına yüksək həssaslıq mənasına gələ bilər.
ISO 6336 Möhkəmlik Tənlikləri Layihə Məhdudiyyətlərini Necə Müəyyən Edir?
Tədqiqat optimallaşdırmanın yalnız aşağı PPSTE və yüksək səmərəlilik arxasınca gedərək fiziki baxımdan zəif dişli yaratmasının qarşısını almaq üçün ISO 6336 Method B əsaslı təmas/pitting və diş dibi əyilmə möhkəmliyi hesablamalarını məhdudiyyət kimi istifadə edir.
Tənlik (1): Təmas gərginliyi
\(\displaystyle \sigma_H=Z_{B,D}Z_HZ_EZ_{\varepsilon}Z_{\beta}\sqrt{\frac{F_t}{d_1b}\frac{u+1}{u}K_AK_VK_{H\beta}K_{H\alpha}}\)
\(\sigma_H\): hesablanan diş səthi təmas gərginliyi.
\(F_t\): çevrəvi/tangensial diş qüvvəsi.
\(d_1\): pinyonun istinad diametri ilə əlaqəli kəmiyyət.
\(b\): üz eni.
\(u\): dişli nisbəti ilə əlaqəli nisbət.
\(Z\) və \(K\) əmsalları: mənbədə ISO 6336 əsaslı həndəsi, təmas və yük təsiri əmsalları kimi formulda istifadə edilmişdir; əsas məqalə hər əmsalın standartdakı ətraflı tərifini yenidən vermir.
Formulun quruluşu öyrədici baxımdan vacibdir: tangensial yük \(F_t\) artdıqca təmas gərginliyi artır; üz eni \(b\) və ya effektiv diametr \(d_1\) böyüdükcə vahid təmas yükü azalır. Lakin bütün əlaqə kvadrat kök və ISO düzəliş əmsalları daxilində olduğuna görə tək dəyişənə xətti nəticə aid etmək doğru deyil.
Tənlik (2): İcazə verilən təmas gərginliyi
\(\displaystyle \sigma_{HP}=\frac{\sigma_{Hlim}Z_{NT}}{S_{Hmin}}Z_LZ_VZ_RZ_WZ_X\)
\(\sigma_{Hlim}\): mənbə Cədvəl 1-də 1500 MPa verilən əsas icazə verilən təmas gərginliyi sayı.
\(S_{Hmin}\): minimum tələb olunan pitting təhlükəsizlik əmsalı; mənbədə 1.0.
Digər \(Z\) əmsalları ISO hesablamasının düzəliş faktorlarıdır və bu məqalədə ayrıca yenidən müəyyən edilməmişdir.
Tənlik (3): Təmas təhlükəsizlik əmsalı
\(\displaystyle S_H=\frac{\sigma_{HP}}{\sigma_H}S_{Hmin}\)
İcazə verilən təmas qabiliyyətinin hesablanan real təmas gərginliyinə nisbəti ilə əlaqəlidir. Optimallaşdırma problemində mənbə \(S_H>1\) şərtindən istifadə etmişdir.
Tənlik (4): Diş dibi əyilmə gərginliyi
\(\displaystyle \sigma_F=\frac{F_t}{bm_n}Y_FY_SY_\beta Y_BY_{DT}K_AK_VK_{F\beta}K_{F\alpha}\)
\(\sigma_F\): hesablanan diş dibi əyilmə gərginliyi.
\(m_n\): normal modul.
\(b\): üz eni.
\(Y\) və \(K\) faktorları: ISO əsaslı həndəsə, yük və gərginlik düzəliş əmsallarıdır.
Əsas quruluş \(F_t/(bm_n)\)-dir. Digər şərtlər sabit qəbul edilərsə daha böyük üz eni və normal modul nominal əyilmə gərginliyini azaltmağa yönəlmiş təsir göstərir; lakin real optimallaşdırmada bu dəyişənlər digər həndəsə və performans nəticələri ilə birlikdə dəyişir.
Tənlik (5): İcazə verilən əyilmə gərginliyi
\(\displaystyle \sigma_{FP}=\frac{\sigma_{Flim}Y_{ST}Y_{NT}}{S_{Fmin}}Y_{\delta relT}Y_{RrelT}Y_X\)
\(\sigma_{Flim}\): mənbə Cədvəl 1-də 480 MPa.
\(S_{Fmin}\): mənbə Cədvəl 1-də 1.4 olaraq verilən minimum tələb olunan əyilmə təhlükəsizlik əmsalı.
Tənlik (6): Əyilmə təhlükəsizlik əmsalı
\(\displaystyle S_F=\frac{\sigma_{FP}}{\sigma_F}S_{Fmin}\)
Bu ifadə icazə verilən əyilmə qabiliyyəti ilə hesablanan diş dibi gərginliyini müqayisə edir.
Mənbədaxili diqqət nöqtəsi: Cədvəl 1 minimum tələb olunan əyilmə təhlükəsizlik əmsalını \(S_{Fmin}=1.4\) kimi verdiyi halda optimization constraint siyahısı \(S_F>1\) şərtini yazır. Verianla bu iki ifadəni mənbədən kənar şərhlə birləşdirib “əslində 1.4 olmalıdır” şəklində dəyişmir.
Mənbədə verilən möhkəmlik sabitləri
| Parametr | Simvol | Dəyər |
|---|---|---|
| Application factor | \(K_A\) | 1.25 |
| İcazə verilən təmas gərginliyi sayı | \(\sigma_{Hlim}\) | 1500 MPa |
| İcazə verilən əyilmə gərginliyi sayı | \(\sigma_{Flim}\) | 480 MPa |
| Minimum pitting təhlükəsizlik faktoru | \(S_{Hmin}\) | 1.0 |
| Minimum əyilmə təhlükəsizlik faktoru | \(S_{Fmin}\) | 1.4 |
Digər həndəsi məhdudiyyətlər
- \(S_{an}>0.3m_n\): diş ucunun həddindən artıq iti olmasının qarşısını almaq üçün.
- \(d_{Nf}>d_{Ff}\): aktiv profil başlanğıc diametrinin root form diameter-dan böyük olması üçün.
- \(\varepsilon_\gamma>1.7\): hamar ilişməni və uyğun yük paylaşmasını qorumaq üçün ümumi contact ratio aşağı sərhədi.
- \(m_n\ge b/20\): dişli keyfiyyəti nəzərə alınaraq normal modulun həddindən artıq kiçik olmasının qarşısını almaq üçün.
- \(b/d_1\le1.1\): üz eninin həddindən artıq böyüməsini məhdudlaşdırmaq üçün.
Tədqiqatın Metodu və Nəticələri
Müstəqil layihə dəyişənləri
| Qrup | Dəyişən | Simvol | Minimum | Maksimum |
|---|---|---|---|---|
| Makro | Normal modul | \(m_n\) | 2 mm | 3 mm |
| Makro | Normal təzyiq bucağı | \(\alpha_n\) | 20° | 25° |
| Makro | Pinyon diş sayı | \(z_1\) | 45 | 50 |
| Makro | Helis bucağı | \(\beta\) | 25° | 30° |
| Makro | Üz eni | \(b\) | 10 mm | 30 mm |
| Mikro | Ucluq rahatlatma miqdarı | \(C_{\alpha a}\) | 0 μm | 30 μm |
| Mikro | Ucluq rahatlatma roll-length nisbəti | \(L_{Ca}/L_{total}\) | 0 | 0.5 |
| Mikro | Flank-line crowning miqdarı | \(C_\beta\) | 0 μm | 30 μm |
Cədvəldəki mikro-həndəsə parametrləri pinyon və çarx üçün ayrıca tətbiq olunur. Yekun layihə cədvəlində buna görə \(C_{\alpha a1}\), \(C_{\alpha a2}\), \(L_{Ca1}/L_{total1}\), \(L_{Ca2}/L_{total2}\), \(C_{\beta1}\) və \(C_{\beta2}\) olmaqla altı ayrıca mikro-həndəsə dəyəri vardır.
Tədqiqatın hesablama axını
| Mərhələ | Proses | Çıxış |
|---|---|---|
| 1 | NSGA-III makro + mikro dişli layihəsi yaradır | Namizəd həndəsə |
| 2 | Namizəd həndəsə üçün ISO 1328-1 profil-xətası toleransları müəyyən edilir | Yerli 8D qeyri-müəyyənlik fəzası |
| 3 | 20 fizika əsaslı qeyri-müəyyənlik nümunəsi hesablanır | PPSTE + səmərəlilik təlim məlumatı |
| 4 | Kriging və ya RBF surroqat modeli öyrədilir | Yerli surrogate |
| 5 | KBMC/RBMC üçün 10.000 surrogate MC nümunəsi hesablanır | \(\mu\) ve \(\sigma\) |
| 6 | \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\) minimize, \(\mu_\eta-\sigma_\eta\) maximize edilir | Robust fitness/objectives |
| 7 | Selection, mutation, crossover ilə yeni nəsil yaradılır | Yeni namizəd layihələr |
| 8 | 20 nəsil tamamlanır | Yekun Pareto front |
| 9 | Yekun həllər 1.000 full-scale fizika əsaslı MC ilə yenidən sınaqdan keçirilir | Doğrulanmış robustness metrikləri |
ISO keyfiyyət sinfi istehsal qeyri-müəyyənliyinə necə təsir etdi?
Deterministik optimallaşdırmadan alınan 20 layihə namizədi ISO sinif 4, 6 və 8 profil-xətası paylanmalarında 1.000 nümunəli full-scale Monte Carlo ilə sınaqdan keçirilmişdir. Daha yüksək dəqiqlikli istehsal sinfində orta performans daha yaxşı, standart sapma isə daha aşağı olmuşdur.
| ISO sinfi | Orta \(\mu_{\mathrm{PPSTE}}\) | Orta \(\sigma_{\mathrm{PPSTE}}\) | Orta \(\mu_\eta\) | Orta \(\sigma_\eta\) |
|---|---|---|---|---|
| Class 4 | 1.75292 | 0.18492 | 0.99972 | 3.81E-06 |
| Class 6 | 1.92865 | 0.38690 | 0.99970 | 1.67E-05 |
| Class 8 | 2.61778 | 0.81356 | 0.99962 | 5.92E-05 |
Class 8-in PPSTE standart sapması Class 4-ün təxminən 4.4 qatıdır. Səmərəlilik standart sapması isə Class 8-də Class 4-ün təxminən 15.5 qatıdır. Beləliklə istehsal dəqiqliyinin yalnız nominal həndəsə deyil, real performans paylanması üzərində də güclü təsiri olduğu göstərilmişdir.
Coefficient of Variation nəyi göstərir?
Coefficient of variation (CV), standart sapmanın orta qiymətə bölünməsi ilə əldə edilən ölçüsüz nisbi dəyişkənlik ölçüsüdür:
\(\displaystyle CV=\sigma/\mu\)
Bu ifadə məqalədə ayrıca nömrələnmiş tənlik kimi verilməmiş, Table 6 nəticələrinin izahında müəyyən edilmişdir. Müxtəlif böyüklük miqyaslarındakı PPSTE və səmərəlilik dəyişkənliyini nisbi olaraq müqayisə etməyə imkan verir.
| ISO sinfi | \(CV_{\mathrm{PPSTE}}\) | \(CV_\eta\) |
|---|---|---|
| Class 4 | 0.10549 | 3.81E-06 |
| Class 6 | 0.20060 | 1.67E-06 |
| Class 8 | 0.31078 | 5.92E-06 |
Mənbədaxili ədədi uyğunsuzluq: Class 6 üçün Table 5 \(\sigma_\eta=1.67E-05\) və \(\mu_\eta=0.99970\) verdiyi halda Table 6 \(CV_\eta=1.67E-06\) yazır. Bu dəyərlər birbaşa \(CV=\sigma/\mu\) əlaqəsi ilə bir-biri ilə uyğun görünmür. Verianla mənbə dəyərini səssizcə dəyişmir.
20 nümunəli robust optimization müqayisəsi
| Üsul | Orta \(\sigma_{\mathrm{PPSTE}}\) | Orta \(\sigma_\eta\) |
|---|---|---|
| DO | 0.41819 | 1.41E-05 |
| SMC | 0.25308 | 2.02E-05 |
| KBMC | 0.19869 | 9.88E-06 |
| RBMC | 0.21047 | 1.35E-05 |
PPSTE dəyişkənliyində ən aşağı dəyər KBMC-dədir. KBMC-nin 0.19869 dəyəri DO-nun təxminən %48-idir. RBMC təxminən %50, SMC təxminən %61 səviyyəsindədir. Səmərəlilik tərəfində KBMC \(9.88E-06\) ilə yenə ən aşağı standart sapmanı verir; SMC isə \(2.02E-05\) ilə DO-dan daha yüksək dəyişkənlik yaratmışdır.
50 nümunə istifadə edildikdə nə baş verdi?
| Üsul | Orta \(\sigma_{\mathrm{PPSTE}}\) | Orta \(\sigma_\eta\) |
|---|---|---|
| DO | 0.41819 | 1.41E-05 |
| SMC | 0.25657 | 2.20E-05 |
| KBMC | 0.24448 | 1.12E-05 |
| RBMC | 0.24534 | 2.06E-05 |
50 nümunədə də KBMC iki standart sapmanın ən aşağı dəyərlərini birlikdə vermişdir. Bununla belə 20 nümunəli KBMC-nin PPSTE və səmərəlilik standart sapmaları 50 nümunəli tədqiqatdakından daha aşağı çıxmışdır. Müəlliflər bunu NSGA-III-ün stoxastik quruluşu səbəbindən müxtəlif run-larda fərqli Pareto çoxluqlarının yarana bilməsi ilə əlaqələndirirlər. 50 nümunə həll müxtəlifliyini artırarkən robustness baxımından aydın yaxşılaşma təmin etmədiyi üçün 20 nümunəli Kriging yanaşması tövsiyə olunan sazlama kimi saxlanılmışdır.
ISO Class 4, 6 və 8-də DO ilə KBMC
| ISO sinfi | Üsul | \(\sigma_{\mathrm{PPSTE}}\) | \(\sigma_\eta\) |
|---|---|---|---|
| 4 | DO | 0.18492 | 3.81E-06 |
| 4 | KBMC | 0.09160 | 4.41E-06 |
| 6 | DO | 0.38690 | 1.67E-05 |
| 6 | KBMC | 0.19869 | 9.88E-06 |
| 8 | DO | 0.81356 | 5.92E-05 |
| 8 | KBMC | 0.52742 | 4.83E-05 |
Class 4-də KBMC PPSTE standart sapmasını DO səviyyəsinin təxminən %50-sinə endirdiyi halda səmərəlilik standart sapması DO-nun təxminən %116-sına yüksəlmişdir. Buna görə “KBMC hər keyfiyyət sinfində hər iki metrikdə mütləq daha aşağı standart sapma verir” demək yanlışdır.
Class 6-da KBMC PPSTE standart sapmasını DO-nun təxminən %51-inə, səmərəlilik standart sapmasını təxminən %59-una endirir. Class 8-də uyğun nisbətlər təxminən %65 və %82-dir. Mənbə PPSTE-dəki robustness qazancının səmərəlilikdən daha güclü olduğunu vurğulayır.
Seçilmiş DO və KBMC layihələri necə fərqləndi?
| Parametr | DO optimal layihə | KBMC optimal layihə |
|---|---|---|
| Normal modul \(m_n\) | 2.78 mm | 2.69 mm |
| Normal təzyiq bucağı \(\alpha_n\) | 20.00° | 20.09° |
| Pinyon diş sayı \(z_1\) | 49 | 48 |
| Helis bucağı \(\beta\) | 26.05° | 26.30° |
| Üz eni \(b\) | 18.82 mm | 19.87 mm |
| Pinyon ucluq rahatlatması \(C_{\alpha a1}\) | 27.51 μm | 25.40 μm |
| Çarx ucluq rahatlatması \(C_{\alpha a2}\) | 18.91 μm | 28.63 μm |
| \(L_{Ca1}/L_{total1}\) | 0.39 | 0.48 |
| \(L_{Ca2}/L_{total2}\) | 0.05 | 0.11 |
| Pinyon crowning \(C_{\beta1}\) | 17.50 μm | 2.98 μm |
| Çarx crowning \(C_{\beta2}\) | 10.35 μm | 10.72 μm |
| PPSTE orta qiyməti | 2.12 μm | 2.14 μm |
| PPSTE standart sapması | 0.48 μm | 0.13 μm |
| Səmərəlilik orta qiyməti | 0.99974 | 0.99974 |
| Səmərəlilik standart sapması | 7.75E-06 | 4.70E-06 |
Bu cədvəl robust optimization-ın nə etdiyini çox aydın göstərir. KBMC layihəsinin PPSTE orta qiyməti 2.12 μm-dən 2.14 μm-ə çox az pisləşmişdir; yəni nominal PPSTE baxımından mütləq ən kiçik orta qiyməti seçməmişdir. Bunun əvəzində standart sapma 0.48 μm-dən 0.13 μm-ə düşmüşdür. Sağlam layihə kiçik nominal fərq qarşılığında istehsal dəyişkənliyinə qarşı daha dar performans paylanmasını seçmişdir.
Səmərəliliyin orta qiyməti hər iki layihədə 0.99974 ilə eynidir. Buna baxmayaraq KBMC-nin səmərəlilik standart sapması daha aşağıdır. Bu da “orta performans eyni olsa belə hansı həndəsə istehsal qeyri-müəyyənliyinə daha davamlıdır?” sualının robust optimization ilə ayrıca cavablandırıldığını göstərir.
Tədqiqatın dəstəklədiyi nəticələr
- Profil xətaları nəzərə alındıqda nominal deterministik optimumların performans paylanması əhəmiyyətli dərəcədə dəyişə bilər.
- ISO Class 4, Class 6 və Class 8 müqayisəsində daha yüksək istehsal dəqiqliyi daha aşağı performans dəyişkənliyi ilə əlaqəlidir.
- PPSTE profil xətasına səmərəlilikdən çox daha yüksək nisbi həssaslıq göstərir.
- Kriging tədqiqatın RMSE müqayisəsində RBF-dən daha sabit surrogate performansı göstərmişdir.
- 20 nümunəli ISO Class 6 müqayisəsində KBMC, PPSTE və səmərəlilik standart sapması birlikdə nəzərə alındıqda SMC və RBMC-dən daha güclü robust nəticə vermişdir.
- 50 fizika nümunəsinə çıxılması solution diversity-ni artırmış, lakin robustness metriklərində ardıcıl yaxşılaşma təmin etməmişdir.
- 20 nümunəli KBMC bu tədqiqat üçün tövsiyə olunan surrogate sazlaması kimi saxlanılmışdır.
- KBMC-nin final selected design-ında PPSTE paylanması DO layihəsi ilə müqayisədə xeyli daralmışdır.
- Orta səmərəlilik eyni saxlanarkən səmərəlilik standart sapması azaldıla bilmişdir.
- Design-specific local surrogate yanaşması surrogate girişini səkkiz profil-xətası ölçüsü ilə məhdudlaşdıraraq yüksəkölçülü qlobal surrogate tələbatını azaldır.
Tədqiqatın dəstəkləmədiyi nəticələr
- KBMC-nin bütün dişli layihələndirmə problemlərində həmişə ən yaxşı üsul olduğu göstərilməmişdir.
- KBMC hər ISO keyfiyyət sinfində həm PPSTE, həm də səmərəlilik standart sapmasını mütləq azaltmamışdır; Class 4 səmərəlilik nəticəsi bunun açıq əks nümunəsidir.
- 50 nümunə istifadə etməyin həmişə 20 nümunədən daha yaxşı robust nəticə verdiyi göstərilməmişdir.
- Surrogate üzərində Pareto-optimal tapılan hər həll full-scale modeldə də non-dominated qalmamışdır.
- Yekun KBMC layihəsinin real istehsalda eyni standart sapmaları verəcəyi fiziki prototip təcrübəsi ilə doğrulanmamışdır.
- Tədqiqat real istehsal xəttində profil-xətası dəyişənlərinin bütün korrelyasiyalarını ölçməmişdir; səkkiz xəta dəyişəni müstəqil qəbul edilmişdir.
- Tədqiqat bütün mümkün istehsal qüsurlarını modelləşdirməmişdir; fokus profil/helis meyli və daşlama mənşəli səth dalğalılığıdır.
- Məqalə real NVH səs təzyiqini, bearing force variation və ya akustik ölçməni objective kimi optimallaşdırmamışdır.
- Diş səthi temperaturu, scuffing riski, dişli çəkisi və tip clearance mövcud iki-objective tədqiqat daxilində optimallaşdırılmamışdır; bunlar gələcəkdə əlavə edilə biləcək hədəf/məhdudiyyətlər kimi müzakirə edilmişdir.
- Mənbə ayrıca wall-clock sürət nisbəti bildirmədiyi üçün “Kriging bu qədər dəfə sürətlidir” nəticəsi çıxarıla bilməz.
Tədqiqatın güclü tərəfləri
Birinci güclü tərəf yalnız ideal həndəsə optimumunu tapmaqla kifayətlənməməsi və istehsal toleransını optimization probleminə birbaşa daxil etməsidir. Beləliklə “ən yaxşı nominal dişli” ilə “seriyalı istehsalda daha ardıcıl dişli” arasındakı fərq görünən olmuşdur.
İkinci güclü tərəf makro və mikro həndəsəni ardıcıl iki ayrı problem kimi deyil, eyni NSGA-III dövründə birlikdə optimallaşdırmasıdır.
Üçüncü güclü tərəf profil xətasının yalnız tək offset kimi deyil, profil meyl sapması, helis meyl sapması və daşlamaya bağlı waviness komponentləri ilə səkkizölçülü stochastic uncertainty space kimi modelləşdirilməsidir.
Dördüncü güclü tərəf surrogate modelin yekun həllini yenə surrogate-ın özü ilə doğrulamaq əvəzinə 1.000 nümunəli full-scale fizika əsaslı Monte Carlo ilə yenidən qiymətləndirməsidir. Bu addım surrogate mənşəli false Pareto həllərini görünən etmişdir.
Beşinci güclü tərəf Kriging/RBF seçimini yalnız tək RMSE dəyərinə deyil, 50 təkrar üzrə RMSE paylanmasına baxaraq qiymətləndirməsidir.
Əsas məhdudiyyətlər
Yekun fiziki prototip doğrulaması yoxdur: tədqiqat yekun KBMC həndəsəsini istehsal edib sınaq stendində PPSTE, səmərəlilik və ya akustik davranış ölçmür.
Model zənciri əvvəlki həlledicilərdən asılıdır: PPSTE analitik modelinin və ML-EHL həlledicisinin dəqiqliyi robust optimization nəticələrinin əsasını təşkil edir. Bu iki hesablama mühərrikindəki model xətaları surrogate və Monte Carlo nəticələrinə ötürülə bilər.
Müstəqil təsadüfi dəyişən fərziyyəsi: səkkiz profil-xətası parametri statistik olaraq müstəqil qəbul edilmişdir. Real istehsalda bəzi xəta rejimləri arasında korrelyasiya olduqda real paylanma fərqli ola bilər.
Normal paylanma fərziyyəsi: bütün uncertainty parameters normal distribution ilə və tolerans intervalı \(6\sigma\) qəbul edilərək modelləşdirilmişdir. Bu, müəyyən seriyalı istehsal xəttindən toplanmış ölçmə paylanmasının mütləq normal olduğu demək deyil.
Waviness əhatəsi: tədqiqat ground gears üçün səth dalğalılığını involute direction ilə məhdudlaşdırmışdır.
İki objective: mövcud Pareto front yalnız PPSTE və efficiency üzərindən yaradılmışdır. Mənbə bearing-force variation, acoustic performance, tooth-surface temperature, gear weight və tip clearance kimi başqa hədəflərin də gələcəkdə əlavə edilə biləcəyini bildirir.
Stoxastik NSGA-III: 20 və 50 nümunəli tədqiqatlarda fərqli Pareto kompozisiyaları yaranmışdır; tək bir icradakı çoxluq orta qiymətləri alqoritmin stoxastik quruluşundan təsirlənə bilər.
Mənbədaxili CV uyğunsuzluğu: ISO Class 6 səmərəlilik CV dəyəri Table 5 və Table 6 arasında ədədi baxımdan uyğun görünmür.
Təhlükəsizlik faktoru hesabat detalı: Table 1 \(S_{Fmin}=1.4\) verdiyi halda optimization constraint hissəsi \(S_F>1\) yazır; bu iki ifadə mənbədə ayrıca izah edilməmişdir.
Gələcək tədqiqat
Müəlliflər mövcud iki objective-li quruluşun əlavə NVH hədəfləri və praktik mühəndislik məhdudiyyətləri ilə genişləndirilə biləcəyini bildirirlər. Nümunələr arasında bearing force variation, real acoustic performance, tooth surface temperature/scuffing risk, gear weight və tip clearance vardır. Üsul həmçinin müxtəlif uncertainty növlərini qəbul edəcək şəkildə genişləndirilə bilər.
Mənbə və Metod Qeydi
Özgün başlıq: Surrogate-assisted multi-objective robust optimization of helical gear pair considering manufacturing uncertainty due to profile error.
Müəlliflər və tam sıra: Dongu Im, Jung-Ho Park, Beom-Soo Kim, Dong-Joo Moon, Min-Geun Kim, Young-Jun Park.
Məsul müəllif: Young-Jun Park.
Bərabər töhfə: Yüklənmiş Article-in-Press PDF-də bərabər töhfə barədə bildiriş yoxdur.
Qurum 1: Gear Drive Unit Development Team, Hyundai Mobis Company, 37 Cheoldobangmulgwan-ro, Uiwang-si, Gyeonggi-do 16082, Republic of Korea.
Qurum 2: Department of Biosystems Engineering, Seoul National University, 1 Gwanak-ro, Gwanak-gu, Seoul 08826, Republic of Korea.
Qurum 3: Convergence Major in Global Smart Farm, Seoul National University, 1 Gwanak-ro, Gwanak-gu, Seoul 08826, Republic of Korea.
Qurum 4: Department of Mechanical and Automotive Engineering, Seoul National University of Science and Technology, Seoul 01811, Republic of Korea.
Qurum 5: Research Institute of Agriculture and Life Sciences, College of Agriculture and Life Sciences, Seoul National University, Seoul 08826, Republic of Korea.
Jurnal: Scientific Reports.
Nəşriyyat: Springer Nature.
DOI: 10.1038/s41598-026-67057-0.
Received: 18 iyun 2026.
Accepted: 12 avqust 2026.
Rəsmi onlayn nəşr tarixi: 20 avqust 2026.
Mənbə versiyası: Article in Press / accepted manuscript. Nəşriyyat bu versiyanın erkən çıxış üçün təqdim edilən, hələ yekun redaktədən keçməmiş versiya olduğunu və gələcəkdə final Version of Record ilə əvəz ediləcəyini bildirir.
Rəyçilik statusu: Rəy verilmiş və qəbul edilmiş Scientific Reports məqaləsidir; preprint deyil.
Yekun cild/say/məqalə nömrəsi: İstifadə edilən Article-in-Press PDF və mövcud erkən çıxış citation qeydi yekun cild/məqalə nömrəsini açıq şəkildə vermədiyinə görə burada yaradılmamışdır.
Lisenziya: Creative Commons Attribution-NonCommercial-NoDerivatives 4.0 International — CC BY-NC-ND 4.0.
Lisenziyanın nəticəsi: Mənbə fiqurları və ya qorunan mətn dəyişdirilmiş/tərcümə edilmiş törəmə material kimi yenidən istifadə edilməmişdir; Verianla izahı elmi faktlar əsasında müstəqil qurulmuşdur.
Rəsmi keçid: https://doi.org/10.1038/s41598-026-67057-0
Açar sözlər: multi-objective optimization, robust optimization, surrogate model, gear optimization.
Tədqiqat növü: Hesablama mühəndisliyi / çoxməqsədli robust design optimization / uncertainty quantification.
Fiziki yekun prototip sınağı: Bu məqalədə yekun KBMC layihəsi yeni dişli cütündə istehsal edilərək eksperimental şəkildə sınaqdan keçirilməmişdir.
PPSTE həlledicisi: Im və həmkarlarının profil xətasını ehtiva edən analitik transmission-error modeli; əvvəlki real gear-pair transmission-error sınaqları ilə doğrulanmışdır.
Gear mesh stiffness: Chung və həmkarlarının modeli.
Profile error model: Wang və Zhang modeli.
Efficiency solver: Im və həmkarlarının əvvəllər hazırladığı machine-learning-based mixed EHL solver; mənbə \(R^2>0.99\) bildirir.
Gear strength standardı: ISO 6336:2006 Method B.
Gear geometry standardı: ISO 21771.
Profile-error tolerance standardı: ISO 1328-1.
Optimization alqoritmi: NSGA-III.
Nəsil: 20.
Fərd / nəsil: 50.
Ümumi fərd: 1.000.
Mutation rate: 0.5.
Crossover rate: 0.5.
İş şəraiti: 1.000 rpm giriş dövriyyəsi, 100 Nm giriş yükü.
Hədəf xidmət ömrü: 20.000 saat.
Dişli nisbəti: 1.5 ± %1.
Əsas objective 1: Minimize \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\).
Əsas objective 2: Maximize \(\mu_\eta-\sigma_\eta\).
Əsas surrogate təlim nümunəsi: 20 physics-based sample / namizəd layihə.
Müqayisəli surrogate nümunəsi: 50 physics-based sample / namizəd layihə.
KBMC/RBMC daxili Monte Carlo: 10.000 surrogate evaluation / namizəd layihə.
Yekun full-scale validation: 1.000 physics-based Monte Carlo sample / yekun Pareto həlli.
Qeyri-müəyyənlik ölçüsü: Səkkiz müstəqil profil-xətası dəyişəni.
Qeyri-müəyyənlik paylanması: Normal paylanma.
Tolerans parametrləşdirməsi: Tolerans intervalı = \(6\sigma\).
Truncation/clipping: Tətbiq edilməmişdir; mənbə ISO toleransından kənara nümunələnmə ehtimalını nəzərə alınmayacaq qədər kiçik qəbul edir.
Surface waviness: Ground gear kontekstində involute direction ilə modelləşdirilmişdir.
Waviness tezliyi: Effektiv roll length boyunca 10–20 cycle.
Waviness maksimum amplitudası: \(f_{f\alpha}/2\).
Surrogate üsulları: Kriging və radial basis function (RBF).
Surrogate validation: RMSE paylanması; 50 training/testing iteration; kernel density estimation.
SMC: 20 physics sample-dan birbaşa orta/standart sapma.
KBMC: 20 physics sample → Kriging surrogate → 10.000 MC surrogate sample.
RBMC: 20 physics sample → RBF surrogate → 10.000 MC surrogate sample.
20-sample ISO Class 6 PPSTE mean STD: DO 0.41819; SMC 0.25308; KBMC 0.19869; RBMC 0.21047.
20-sample ISO Class 6 efficiency mean STD: DO 1.41E-05; SMC 2.02E-05; KBMC 9.88E-06; RBMC 1.35E-05.
Selected final DO PPSTE:orta 2.12 μm; STD 0.48 μm.
Selected final KBMC PPSTE:orta 2.14 μm; STD 0.13 μm.
Selected final DO efficiency:orta 0.99974; STD 7.75E-06.
Selected final KBMC efficiency:orta 0.99974; STD 4.70E-06.
Mənbədaxili ədədi uyğunsuzluq: Table 5 ISO Class 6 üçün \(\sigma_\eta=1.67E-05\) verdiyi halda Table 6 \(CV_\eta=1.67E-06\) yazır; verilən \(\mu_\eta=0.99970\) ilə bu iki rəqəm birbaşa uyğun görünmür. Məlumat səssizcə düzəldilməmişdir.
Mənbədaxili təhlükəsizlik-məhdudiyyət detalı: Table 1 \(S_{Fmin}=1.4\) verdiyi halda robust optimization constraint siyahısı \(S_F>1\) şərtindən istifadə edir; mənbə əlavə izah vermir.
Wall-clock benchmark: Ayrı iş müddəti cədvəli bildirilməmişdir. Mənbə üç üsulun 20 bahalı physics-based evaluation xərcini paylaşması səbəbindən ümumi optimization müddətlərinin yalnız marjinal fərqli olduğunu bildirir.
Maliyyələşdirmə: Korea Institute of Planning and Evaluation for Technology in Food, Agriculture and Forestry (IPET), Technology Commercialization Support Program; Ministry of Agriculture, Food and Rural Affairs (MAFRA); RS-2024-00401556.
Maraqlar toqquşması: Müəlliflər müvafiq maliyyə və ya qeyri-maliyyə maraqlar toqquşmasının olmadığını bildirmişdir.
Məlumatların əlçatanlığı: Nəticələri dəstəkləyən məlumatların müəlliflərdən sorğu əsasında təqdim edilə biləcəyi bildirilmişdir.
CRediT / ətraflı müəllif töhfələri: Yüklənmiş Article-in-Press PDF-də ayrıca Author Contributions / CRediT bölməsi yoxdur; burada uydurulmamışdır.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib