


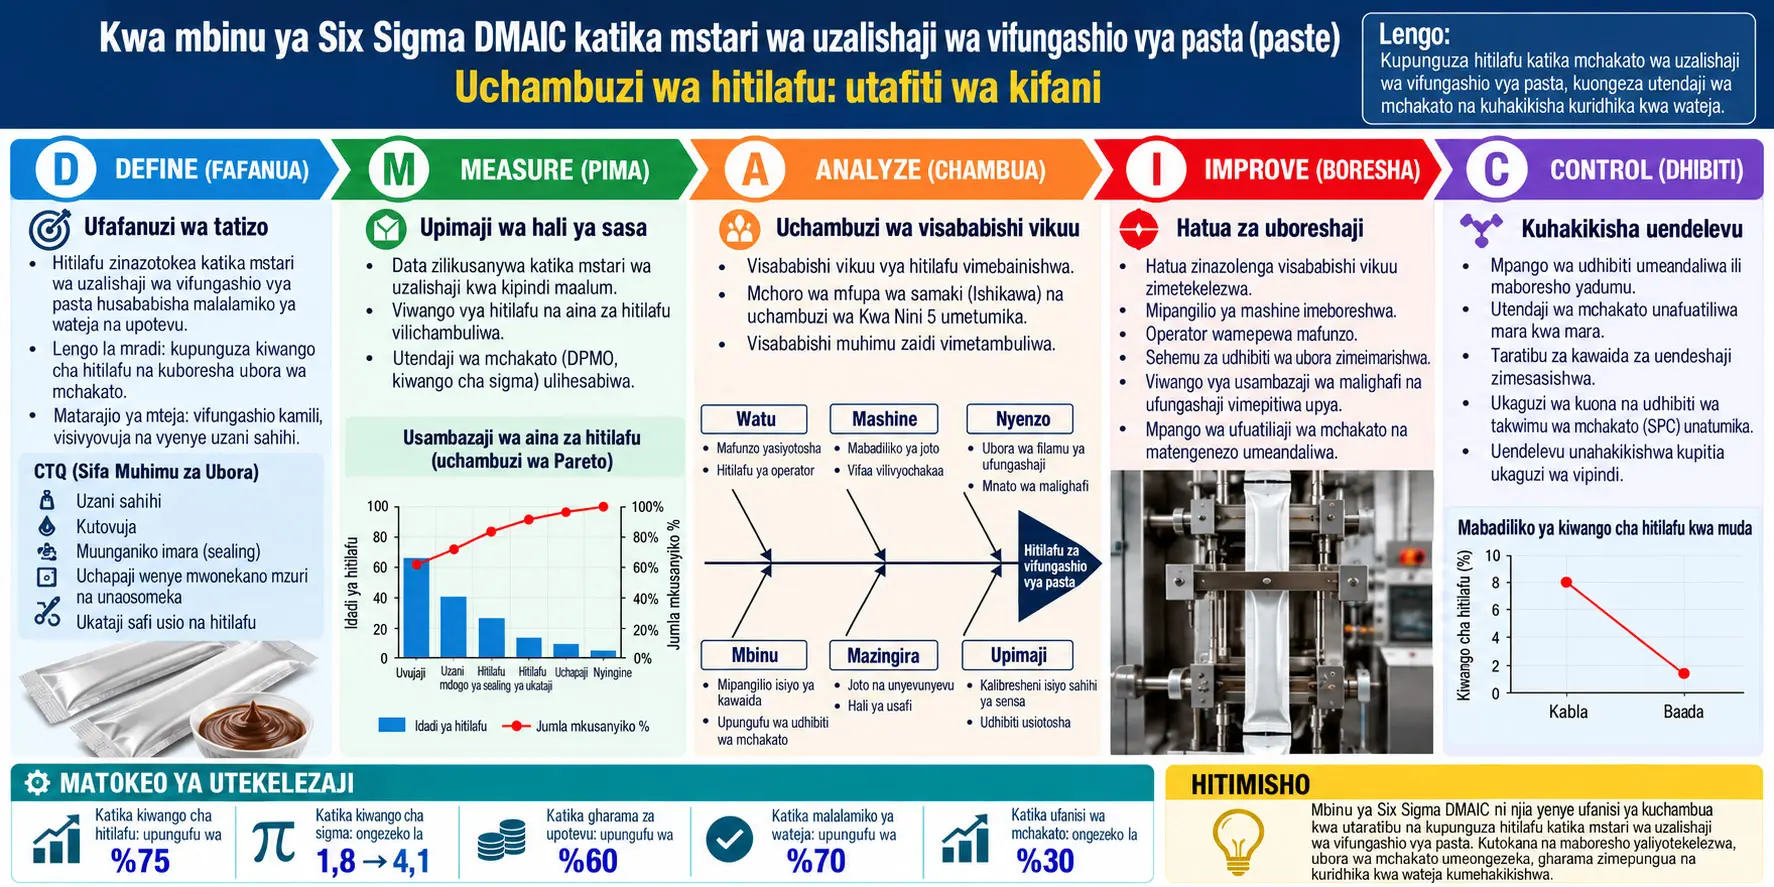
Six Sigma DMAIC ni mbinu ya uboreshaji endelevu inayotegemea data, inayotumiwa kufafanua tatizo katika mchakato wa uzalishaji au huduma, kupima hali iliyopo, kuchambua visababishi vya msingi, kutekeleza maboresho na kudhibiti mafanikio yaliyopatikana. Utafiti huu wa kifani ulichunguza kasoro za kuvuja katika sacheti za chakula zenye umbile la pasta zinazozalishwa kwa kujazwa zikiwa moto katika kiwanda cha chakula katika eneo la Semenyih, Malaysia, kwenye mashine ya Vertical Form-Fill-Seal (VFFS; kuunda-kujaza-kufunga kwa wima), kwa kutumia mkabala wa DMAIC. Kabla ya maboresho, chanzo kiliripoti kasoro 5.148 katika sacheti 172.112, kiwango cha kasoro cha %2,99, 29.911 DPMO na kiwango cha 3,3 sigma. Baada ya maboresho, katika oda tatu za uzalishaji zenye jumla ya sacheti 453.750, kasoro 1.172, 2.583 DPMO na kiwango cha 4,3 sigma ziliripotiwa. DPMO ilipungua kwa 27.328. Hata hivyo, matokeo haya ni ya utafiti wa kifani wa laini mahususi ya VFFS katika kampuni moja; haijaonyeshwa kwamba maboresho hayo hayo yatatokea moja kwa moja katika mashine, vifaa vya ufungashaji au wazalishaji wengine.
Utafiti huu si uingiliaji rahisi wa aina ya “halijoto ya mashine ilibadilishwa na kasoro zikapungua”. Watafiti kwanza waliainisha maeneo ya kuvuja na muda wa kutokea kwa kasoro, kisha wakachunguza visababishi vinavyowezekana kwa kutumia mchoro wa fishbone na uchambuzi wa 5 Why. Katika hatua ya Improve, hatua nyingi zilitumika kwa pamoja, zikiwemo kalibrasheni ya sensa ya halijoto, dye penetrant test, filamu za usambazaji wa shinikizo na halijoto, operating window ya kufunga, kipimo cha tensile strength, kubadilisha nozzle ya kujazia, kubadilisha zana ya kusafishia na One Point Lesson kwa waendeshaji.
Moja ya matokeo muhimu zaidi ya kiufundi ya chanzo ni kwamba kwa kufunga vizuri, si thamani moja tu ya halijoto inayopaswa kudhibitiwa; halijoto, shinikizo, nyenzo, hali ya ujazaji na taratibu za usafishaji zinapaswa kudhibitiwa kwa pamoja. Katika jaribio la operating window, halijoto za kufunga kwa mlalo na wima zilibadilishwa kwa vipindi vya 5 °C na jumla ya mchanganyiko 49 wa halijoto ukatathminiwa. Kwa mujibu wa matokeo ya tensile strength, chanzo kilipendekeza 170 °C kwa kufunga kwa mlalo na 175 °C kwa kufunga kwa wima. Mipangilio hii ni matokeo ya kifani yaliyopatikana kwa mashine, nyenzo na hali mahususi za uendeshaji; haipaswi kutafsiriwa kama halijoto za VFFS zinazotumika kwa kila hali.
Tatizo la utafiti ni nini?
Kutokea kwa uvujaji katika sacheti zilizojazwa zikiwa moto za bidhaa za kupikia tayari kwenye laini ya ufungashaji ya VFFS si tatizo la mwonekano wa ubora pekee. Kupotea kwa uadilifu wa muhuri kunahusishwa na upotevu wa bidhaa, taka za ufungashaji, kurekebisha bidhaa, malalamiko ya wateja na matokeo yasiyotakiwa kwa usalama wa chakula. Kwa kuwa sacheti zinazovuja zilikuwa takribani %3 ya uzalishaji wote katika kampuni ya kifani, tatizo la utafiti lilifafanuliwa kuwa kupunguza uvujaji.
VFFS ni nini?
Vertical Form-Fill-Seal (VFFS) ni mfumo wa ufungashaji otomatiki unaounda filamu nyumbufu ya ufungashaji iliyo katika roli kuwa pakiti ndani ya mashine, kujaza bidhaa ndani yake na kufunga maeneo ya muhuri ya pakiti. Mashine katika utafiti huu huzalisha sacheti zilizofungwa pande tatu. Kulingana na chanzo, mvutano wa filamu hudhibitiwa na dancer arms, huku nafasi ya filamu ikidhibitiwa na sensa ya leza.
Baada ya filamu kupita kwenye kifaa cha kuunda, vipengele vya kufunga huvuta filamu kuelekea eneo la kufunga kwa wima. Chanzo kinafafanua hatua tatu za kufunga kuwa kufunga kwa wima, hot-tack na kufunga kwa mlalo. Hot-tack ni sifa muhimu ya mpito inayoelezea uwezo wa eneo la muhuri kustahimili mzigo unaotokana na bidhaa iliyojazwa wakati muhuri bado una joto.
Bidhaa yenye umbile la pasta huhamishwa kutoka kwenye tanki la kuhifadhi lenye kichanganyaji kwenda kwenye chombo cha kati kinachoitwa hopper, kisha hujazwa ikiwa moto kwenye sacheti kupitia nozzle ya kujazia. Kichanganyaji ndani ya hopper husaidia kuzuia mafuta kujitenga na bidhaa. Baada ya kujaza na kufunga kwa mwisho kwa mlalo, sacheti huenda kwenye checkweigher, hupitia handaki la maji ya kupoza yenye klorini, na baadaye kuelekezwa kwenye hatua za mwisho za kutenganisha/kukusanya kwenye laini. Uadilifu wa maeneo ya muhuri pia ulipimwa kwa pressure test.
CTQ, OEE, DPMO, OPL na operating window zinamaanisha nini?
| Kifupi | Maana kamili | Maana katika utafiti huu |
|---|---|---|
| CTQ | Critical-to-Quality | Sifa ya ubora iliyo muhimu kwa mteja; katika kifani hiki CTQ kuu ni uadilifu wa muhuri wa sacheti. |
| DPMO | Defects Per Million Opportunities | Kipimo cha Six Sigma kinachobadilisha marudio ya kasoro kuwa kipimo cha fursa milioni moja. |
| OEE | Overall Equipment Effectiveness | Kiashiria cha utendaji kinachoonyesha ufanisi wa jumla wa kifaa. |
| OPL | One Point Lesson | Maelekezo sanifu ya mafunzo yanayoeleza kwa kifupi na kwa kuona operesheni au mpangilio mahususi kwa waendeshaji. |
| OW | Operating Window | Masafa ya vigezo vya mchakato ambamo matokeo yanayokubalika hupatikana. |
| DPI | Dye Penetrant Inspection / Testing | Ukaguzi unaotumia kupenya kwa rangi kuangalia kwa kuona njia ya uvujaji katika eneo la muhuri. |
| FTR | First Time Right | Mkabala wa kuzalisha bidhaa kwa usahihi mara ya kwanza bila kuhitaji kurekebishwa. |
| SPC | Statistical Process Control | Mkabala wa kufuatilia na kudhibiti utofauti wa mchakato kwa mbinu za kitakwimu. |
Six Sigma DMAIC ni Nini na Ilitumika Vipi katika Utafiti Huu?
DMAIC ni mzunguko uliopangwa wa uboreshaji wa Six Sigma unaojumuisha hatua za Define, Measure, Analyse, Improve na Control; katika utafiti huu uliunda muundo mkuu wa utafiti wa kifani kuanzia kufafanua tatizo la uvujaji na kupima data za kasoro, kupitia uchambuzi wa visababishi vya msingi na kuboresha vigezo vya mchakato, hadi kudhibiti matokeo katika oda za uzalishaji zilizofuata.
Define: Tatizo liliwekewa mipaka vipi?
Katika hatua ya Define, project charter ilitumika na tatizo likawekewa mpaka kama “kupunguza sacheti za chakula zenye umbile la pasta zinazovuja”. Sifa muhimu ya ubora, yaani CTQ, ilifafanuliwa kuwa uadilifu wa muhuri wa sacheti iliyojazwa.
Chanzo kinafafanua uvujaji kuwa mwendo wa kioevu kupitia njia ya kuvuja bila kujali ukubwa wa tundu. Uvujaji unaweza kutokea katika eneo la juu la mlalo, chini la mlalo, wima au maeneo mengine ya ufungashaji.
Aina za uvujaji
| Aina | Maelezo |
|---|---|
| Uvujaji wa mlalo | Uvujaji unaotokea upande wa muhuri wa mlalo wa ufungashaji. |
| Uvujaji wa wima | Uvujaji unaotokea upande wa muhuri wa wima wa ufungashaji. |
| Kupishana | Hali ambapo upande mmoja unazidi mwingine na uvujaji unaweza kutokea pande zote mbili. |
| Kupasuka | Uvujaji unaotokana na kupasuka kwa mwili wa ufungashaji. |
| Delamination | Kutengana kwa tabaka za lamination ya ufungashaji wa tabaka nyingi. |
Kwa nini Machine 2 ilichaguliwa?
| Kiashiria | Machine 1 | Machine 2 |
|---|---|---|
| Idadi ya bidhaa zinazoendeshwa kwa mwezi | 6 bidhaa | 4 bidhaa |
| Machine uptime | %70 | %85 |
| Wastani wa kiwango cha sacheti zenye kasoro | %12,56 | %8,62 |
| OEE | %62 | %70 |
Chanzo kilitathmini Machine 2 kuwa ya kuaminika zaidi kwa sababu ilikuwa na uptime ya juu, wastani mdogo wa sacheti zenye kasoro na OEE ya juu, hivyo utafiti wa kina wa maboresho ulifanywa kwenye Machine 2. Uchaguzi huu haukuwa mkabala wa kurekebisha mashine mbaya zaidi; ulikuwa uchaguzi wa kuchunguza visababishi vya mchakato wa uvujaji kwenye mashine iliyoaminika zaidi.
Measure: Kasoro zilipimwaje?
Sacheti zilichaguliwa kwa nasibu na maeneo ya uvujaji yakatathminiwa. Major defects ziligawanywa katika top, bottom, vertical na center; minor defects ziligawanywa katika makundi kama eyemark, inkjet condition na cracked structure; film delamination ilifuatiliwa kama kundi tofauti.
Katika siku ya kwanza ya uzalishaji, jumla ya “defect item” iliripotiwa kuwa 2.258, wakati jumla ya marudio ya aina za kasoro ilikuwa 2.860. Siku ya pili, jumla ya “defect item” ilikuwa 34 na jumla ya marudio ya aina za kasoro ilikuwa 84. Chanzo hakielezi wazi sababu ya tofauti kati ya jumla hizi mbili. Inawezekana sacheti moja ilikuwa na kasoro zaidi ya moja, lakini kwa kuwa chanzo hakithibitishi hili moja kwa moja, halipaswi kuchukuliwa kama hitimisho la uhakika.
Siku ya kwanza, uvujaji wa eneo la juu ulikuwa %28,95 ya aina za kasoro, eneo la chini %9,97, uvujaji wa wima %4,13 na eneo la katikati %0,24. Marudio ya kundi la cracked structure yalikuwa %12,20. Katika usambazaji wa muda, “total defect item” 506 ziliripotiwa katika muda wa 15:00 na 381 katika muda wa 12:00; vipindi hivi viwili viliteuliwa kwa uchunguzi wa kina zaidi.
Siku ya pili ya uzalishaji, kati ya jumla ya vitu 34 vyenye kasoro, 28 vilionekana saa 08:00 na 6 saa 09:00; kutoka 10:00 hadi 22:00 hakuna “total defect item” mpya iliyorekodiwa kwenye jedwali. Kwa kutumia mkabala wa Pareto, chanzo kinaeleza kuwa sehemu kubwa ya uvujaji ilijikita katika maeneo ya muhuri wa juu na chini.
DPMO ni Nini na Ilihesabiwaje katika Utafiti Huu?
DPMO (Defects Per Million Opportunities) ni kipimo cha Six Sigma kinachobadilisha marudio ya kasoro kuwa kiwango cha fursa milioni moja; katika utafiti huu chanzo kilihesabu DPMO kwa kugawa idadi ya kasoro kwa jumla ya sacheti zilizozalishwa na kuzidisha matokeo kwa 1.000.000, bila kutumia mgawo tofauti wa fursa nyingi za kasoro kwa kila bidhaa.
Hesabu iliyotumika katika chanzo:
\[ DPMO = \frac{\text{Kusur sayısı}}{\text{Toplam saşe üretimi}}\times1{,}000{,}000 \]
Fomula inahesabu nini? Inatoa thamani inayolingana ya kiwango cha kasoro kilichopo kwa kiwango cha sacheti milioni moja zilizozalishwa.
Idadi ya kasoro ni kiasi cha uzalishaji wenye kasoro kilichohesabiwa na chanzo katika kipindi husika cha uzalishaji.
Jumla ya uzalishaji wa sacheti ni uzalishaji wote katika kipindi hicho hicho cha tathmini.
1.000.000 ni kizidishi kinachobadilisha uwiano kuwa kiwango cha milioni; ni mgawo wa kuskalisha usio na kipimo.
Kabla ya maboresho:
\[ DPMO_{\mathrm{önce}} = \frac{5148}{172112}\times1{,}000{,}000 = 29{,}911 \]
Chanzo kinahusisha thamani hii na eneo la ubadilishaji wa sigma kati ya 3,3 na 3,4 na kuripoti 3,3 sigma katika jedwali la muhtasari.
Baada ya maboresho:
\[ DPMO_{\mathrm{sonra}} = \frac{1172}{453750}\times1{,}000{,}000 = 2{,}583 \]
Chanzo kinaweka thamani hii kati ya 4,2 na 4,3, na katika jedwali la muhtasari kinairipoti kuwa 4,3 sigma.
| Kipimo | Kabla ya maboresho | Baada ya maboresho |
|---|---|---|
| Idadi ya kasoro | 5.148 | 1.172 |
| Jumla ya uzalishaji | 172.112 | 453.750 |
| Kiwango cha kasoro kilichotolewa na chanzo | %2,99 | %0,25 kimetajwa kama matokeo ya jumla |
| DPMO | 29.911 | 2.583 |
| Sigma | 3,3 | 4,3 |
| Tofauti ya DPMO | Kupungua kwa 27.328 | |
Maelezo ya utoaji taarifa ndani ya chanzo: Uwiano wa 1.172 / 453.750 baada ya maboresho ni takribani %0,258; maandishi ya chanzo yanaripoti %0,25. Aidha, katika tanbihi ya Table 7 ya kabla ya maboresho, baada ya kuandika “DPMO value before improvement = 29,911”, thamani hiyo hiyo inaitwa “DPMO after improvement”. Table 14 inayofuata na muktadha mzima wa utafiti unaonyesha kwamba 29.911 ni thamani ya kabla ya maboresho. Maandishi ya Verianla hayajarudia lebo ya awali yenye kosa kama matokeo, bali yameonyesha tofauti hiyo kando.
Analyse: Fishbone na 5 Why ziligundua nini?
Mchoro wa fishbone ulikusanya visababishi vinavyowezekana chini ya vichwa vya Man, Machine, Material, Method, Measurement na Environment kwa mkabala wa 5M+1E. Chanzo kinajadili hasa kutotosha kwa mfumo wa kugundua hitilafu, uaminifu wa ukaguzi wa mtandaoni, mapungufu katika mafunzo/maoni ya waendeshaji, kutosanifishwa kwa vigezo vya mchakato, mapungufu ya usafishaji na mpangilio wa nozzle kama visababishi muhimu vinavyowezekana.
| Sababu ya kuanzia | Hatua kuu za mlolongo wa sababu zilizoelezwa kwenye chanzo |
|---|---|
| Kigezo cha mchakato kisichosanifishwa | Ufuatiliaji usiotosha wa vigezo wakati wa uzalishaji → maelekezo yasiyo wazi ya kazi kwa vigezo vya mashine → utegemezi wa vigezo kwa uzoefu wa operator → kutokuwepo kwa itifaki ya qualification/validation inayofafanua masafa bora ya uendeshaji. |
| Kutogunduliwa kwa sacheti zinazovuja wakati wa kilele | Tatizo la ulinganifu na mpangilio wa filamu → SOP isiyotosha ya kuweka vigezo vya mashine → mfumo usiotosha wa kugundua na kutenganisha sacheti zinazotoka nje ya mchakato uliowekwa. |
| Unene wa nyenzo | Tathmini isiyotosha ya nyenzo zinazoingia → matumizi yaliyopunguzwa ya kipimo cha unene; chanzo kinaeleza kuwa sehemu ya mbele tu ya roli ilitathminiwa. |
| Utendaji usio wa kawaida wa muhuri | Mkusanyiko wa mabaki kwenye sealing bar → ufuatiliaji na usafishaji usiotosha wa mabaki → kutokuwepo kwa SOP kwa kazi inayofanywa. |
Improve: Ni hatua gani za marekebisho zilitumika?
- Nozzle ya kujazia ilibadilishwa na chanzo kinaeleza kuwa ilifupishwa kwa 10 mm.
- Mipangilio ya halijoto na shinikizo la muhuri ilitathminiwa upya.
- Sensa na kiashiria cha halijoto vilikalibishwa.
- Njia ya muhuri ilikaguliwa kwa kuona kwa dye penetrant test.
- Usambazaji wa shinikizo ulitathminiwa kwa Fujifilm Prescale.
- Usambazaji wa joto/halijoto ulitathminiwa kwa Fujifilm Thermoscale.
- Operating window yenye mchanganyiko 49 wa halijoto ilitathminiwa.
- Vipimo vya tensile strength vilifanywa katika maeneo ya muhuri.
- Badala ya brashi ya waya yenye nyuzi ndefu, brashi yenye nyuzi fupi ilipendekezwa/ilitumika; lengo lilikuwa kusafisha vizuri zaidi mabaki katika nafasi nyembamba za muhuri.
- Mteremko wa feeder inayoelekea kwenye checkweigher ulirekebishwa.
- One Point Lesson iliandaliwa kwa waendeshaji kwa ajili ya usanidi wa haraka na usanifishaji.
Dye penetrant test ilifanya nini?
Kwa kurejelea ASTM F1929, chanzo kinaeleza kwamba baada ya kusafisha mabaki katika eneo la muhuri, penetrant nyekundu huwekwa kwenye eneo hilo na kioevu cha ziada hufutwa. Kusonga kwa penetrant kupitia mstari wa muhuri kulitumiwa kama ishara ya njia ya uvujaji. Kipimo hiki ni ukaguzi wa ziada wa kuona wa uadilifu wa pakiti katika utafiti; hakipimi peke yake nguvu yote ya kimitambo.
Utofauti wa chanzo katika kalibrasheni ya sensa ya halijoto
Chanzo kinaweka lebo ya deviation katika Table 9 kwa fomula ifuatayo:
\[ D=\frac{C-A}{A}\times100 \]
Hapa A inaonyeshwa kama “Set Value”, C kama “Measured Value”, na D kama asilimia ya deviation.
Hata hivyo, ingawa thamani zilizopimwa kwenye jedwali ni kubwa kuliko set values, thamani za D ni hasi. Kwa mfano, kwa A = 160,0 na C = 162,1, mlinganyo uliochapishwa unapaswa kutoa deviation chanya, lakini jedwali linaonyesha −%1,31. Kwa hiyo, ishara ya fomula na ishara za thamani kwenye jedwali hazilingani.
Aidha, maandishi ya chanzo yanasema deviation ni “chini ya %1”, lakini jedwali lina thamani −%1,19, −%1,31, −%1,17, −%1,05 na −%1,26 ambazo thamani zake kamili ni zaidi ya %1. Chanzo hakitoi kigezo cha ziada cha kukubalika wala maelezo ya tofauti hii. Kwa hiyo, maandishi ya Verianla hayajabadilisha thamani hizi kimya kimya.
Kwa Nini Muhuri katika Mashine ya VFFS Unategemea Halijoto na Shinikizo?
Katika mfumo wa kiufundi wa utafiti, halijoto inahitajika ili tabaka za polima za kufungia zilainike vya kutosha na kuunda muunganiko, huku shinikizo likihitajika ili tabaka za filamu ziwe na mgusano wa kutosha wakati wa kufunga; halijoto ya chini sana inahusishwa na kuyeyuka kusikotosha na muhuri dhaifu, wakati hali kali nje ya operating window inahusishwa na sealant squeeze-out na mabadiliko ya umbo yasiyotakiwa.
Operating window ilijaribiwaje?
Halijoto za kufunga kwa mlalo na wima zilibadilishwa kwa vipindi vya 5 °C. Halijoto za wima zilijaribiwa katika 160–190 °C na za mlalo katika 150–180 °C. Hivyo 7 × 7 = 49 mchanganyiko wa halijoto ulipatikana. Kwa kila mchanganyiko, chanzo kilichukua sampuli tano za sacheti tupu.
Wakati wa tathmini ya shinikizo, mipangilio ya shinikizo ya mbele na nyuma ya vipengele vya kufunga kwa wima iliwekwa sawa katika −0,4, na mipangilio ya mbele na nyuma ya vipengele vya kufunga kwa mlalo iliwekwa katika −0,2. Chanzo hakiripoti kitengo cha kimwili cha mipangilio hii ya shinikizo. Kwa hiyo si sahihi kuongeza bar, MPa, psi au kitengo kingine kando ya thamani hizi.
Jedwali lifuatalo linapanga upya mchanganyiko 49 wa Table 11 ya chanzo kuwa matrix fupi zaidi ya mpito. Hali katika kila kisanduku ni tathmini ya pamoja ya matokeo ya kufunga kwa wima na mlalo.
| Wima °C \ Mlalo °C | 150 | 155 | 160 | 165 | 170 | 175 | 180 |
|---|---|---|---|---|---|---|---|
| 160 | Imeshindwa | Imeshindwa | Imeshindwa | Imeshindwa | Imeshindwa | Imeshindwa | Imeshindwa |
| 165 | Imeshindwa | Imeshindwa | Imeshindwa | Kwa masharti/imeshindwa | Imeshindwa | Imeshindwa | Imeshindwa |
| 170 | Imeshindwa | Imeshindwa | Kwa masharti | Kwa masharti | Imepita | Imepita | Imepita |
| 175 | Imeshindwa | Imeshindwa | Imepita | Kwa masharti | Imepita | Imepita | Imepita |
| 180 | Imeshindwa | Imeshindwa | Imepita | Imepita | Imepita | Imepita | Imepita |
| 185 | Imeshindwa | Imeshindwa | Imepita | Imepita | Imepita | Imepita | Imepita |
| 190 | Imeshindwa | Imeshindwa | Imepita | Imepita | Imepita | Kwa masharti | Kwa masharti |
Kumbuka: Neno “Kwa masharti/imeshindwa” limetumiwa kufupisha hali ambayo maeneo ya wima na mlalo hayakuwa na hadhi sawa katika mchanganyiko husika. Katika Table 11 ya chanzo, matokeo ya maeneo ya wima na mlalo yametolewa tofauti kwa alama “Pass”, “Conditionally-Pass” na “Failed”. Jedwali la Verianla limeyaunganisha kwa usomaji rahisi zaidi bila kubadilisha thamani za chanzo.
Tensile strength ilionyesha nini?
Katika utafiti, nguvu ya muhuri katika maeneo matatu ya sacheti iliyofungwa ilipimwa kwa kitengo cha gf/15 mm. Pointi tatu za kipimo zinawakilisha muhuri wa juu wa mlalo, muhuri wa upande/wima na muhuri wa chini wa mlalo.
| Set | Halijoto Mlalo/Wima (°C) | Juu (gf/15 mm) | Upande (gf/15 mm) | Chini (gf/15 mm) |
|---|---|---|---|---|
| 1 | 155/160 | 1.919 | 164 | 559 |
| 2 | 165/165 | 4.160 | 75 | 3.965 |
| 3 | 170/170 | 0 | 3.047 | 4.784 |
| 4 | 170/175 | 4.555 | 3.916 | 4.674 |
| 5 | 175/170 | 4.335 | 3.599 | 4.719 |
| 6 | 175/175 | 4.197 | 3.555 | 4.051 |
| 7 | 175/180 | 3.660 | 3.554 | 3.255 |
| 8 | 178/178 | 3.476 | 3.841 | 3.999 |
| 9 | 178/178 | 3.619 | 2.913 | 2.738 |
| 10 | 180/180 | 3.729 | 3.667 | 4.023 |
| 11 | 180/185 | 2.780 | 2.603 | 2.751 |
| 12 | 182/182 | 3.979 | 3.662 | 3.442 |
Chanzo kinaeleza kuwa nguvu ya kilele katika maeneo ya juu na chini ya muhuri wa mlalo ilionekana karibu na halijoto ya mlalo ya 170 °C, huku nguvu ya kilele katika eneo la upande/wima ikionekana kwenye halijoto ya wima ya 175 °C. Kwa msingi wa tafsiri hii, jedwali linapendekeza mlalo 170 °C na wima 175 °C.
Hapa haiwezi kuhitimishwa kwamba “170/175 °C ndiyo mpangilio bora kwa kila mashine ya VFFS”. Pendekezo lilipatikana kwa laminate ya ufungashaji, mashine, mfumo wa muhuri, bidhaa ya kujazwa na hali za majaribio zilizotumiwa katika chanzo.
Nyenzo ya ufungashaji ilikuwa na muundo gani?
Chanzo kililinganisha muundo wa filamu za tabaka nyingi kutoka kwa wasambazaji wawili. Kwa filamu zote mbili, tabaka za PET, PE, alumini na LLDPE zilibainishwa.
| Msambazaji | PET | PE | Alumini | LLDPE | Unene wa jumla |
|---|---|---|---|---|---|
| A | 12 μ ± 1 μ | 15 μ ± %5 | Katika chanzo “7 μ + 1 μ” | 60 μ | 94 μ ± 9 μ |
| B | 12 μ | 15 μ | 7 μ | 60 μ | 94 μ ± %10 |
PET ni polyethylene terephthalate; PE ni polyethylene; LLDPE ni tabaka la linear low-density polyethylene. Kwa kuwa chanzo kimechapisha thamani ya alumini ya msambazaji A kama “7 μ + 1 μ”, usemi huu haujabadilishwa kimya kimya kuwa alama “±”.
Mbinu na Matokeo ya Utafiti
Kampuni ya kifani na ukusanyaji wa data
Kampuni ya kifani imetajwa kama ABC katika chanzo kwa madhumuni ya usiri. Kampuni ilianzishwa mwaka 1997 na kuanza uzalishaji wa pasta na michuzi mwaka 2000. Chanzo kinaeleza kuwa kampuni ina vyeti vya FSSC 22000, HACCP na Halal.
Mradi wa uboreshaji wa Six Sigma uliendeshwa na timu ya Manufacturing Excellence katika kipindi cha Septemba 2024–Februari 2025. Wadau wakuu walikuwa timu ya uzalishaji na waendeshaji wa VFFS. Vyanzo vya data vilikuwa rekodi za uzalishaji, rekodi za kasoro na mahojiano na waendeshaji wa mashine.
Chanzo kililinganisha utendaji wa mashine mbili katika Oktoba 2024 na kufuatilia aina tofauti za kasoro kwa siku mbili za uzalishaji. Utendaji wa baadaye katika hatua ya Control uliripotiwa kutoka oda tatu za bidhaa zinazofanana katika Novemba 2024, Desemba 2024 na Machi 2025. Data ya Machi 2025 ni data ya udhibiti/ufuatiliaji baada ya kipindi cha miezi sita cha kuwezesha mradi kilichotajwa kwenye chanzo kuwa Septemba 2024–Februari 2025.
Hali ya msingi kabla ya maboresho
Katika rekodi ya uzalishaji ya Septemba 2024, sacheti 5.148 kati ya 172.112 zilirekodiwa kuwa na kasoro na kiwango cha kasoro kikahesabiwa kuwa %2,99. Chanzo kiliripoti DPMO 29.911 na kiwango cha sigma cha takribani 3,3.
Uzalishaji wa udhibiti baada ya maboresho
| Kipindi | Oda | Batch | Kasoro | Jumla ya uzalishaji | Kiwango cha kasoro cha chanzo |
|---|---|---|---|---|---|
| Novemba 2024 | 1 | 25 | 425 | 171.875 | %0,25 |
| Desemba 2024 | 2 | 26 | 392 | 178.750 | %0,22 |
| Machi 2025 | 3 | 15 | 355 | 103.125 | %0,34 |
| Jumla | — | — | 1.172 | 453.750 | Maandishi ya chanzo yanataja %0,25 kwa jumla |
Chanzo kinaeleza kuwa 2.583 DPMO baada ya maboresho inalingana na kiwango cha 4,2–4,3 sigma, na katika muhtasari wa kulinganisha kinaripoti kiwango cha sigma kuwa 4,3. Pia kimeripoti yield ya %99,7; thamani hii inalingana takribani na 2.583 DPMO.
Kwa nini chanzo hakilaumu halijoto pekee?
Uchambuzi wa visababishi vya msingi haukutoa muundo unaolaumu kigezo kimoja cha mashine. Mipangilio ya mchakato isiyosanifishwa, utegemezi kwa uzoefu wa operator, maelekezo ya kazi yasiyotosha, utambuzi na segregation isiyotosha, ulinganifu wa filamu, usafishaji wa mabaki, jiometri ya nozzle na udhibiti wa nyenzo vilitathminiwa kwa pamoja. Kwa hiyo, kuhusisha uboreshaji wa ubora uliopatikana na mpangilio wa 170 °C au 175 °C pekee kungeuwakilisha vibaya mbinu ya utafiti.
Matokeo yanayoungwa mkono na utafiti
- Katika laini ya kifani, makundi muhimu zaidi ya uvujaji yalijikita katika maeneo ya juu ya mlalo, chini ya mlalo na wima.
- Kasoro ziliweza kujikusanya katika nyakati mahususi za uzalishaji; katika siku ya kwanza muda wa 15:00 na 12:00 ulionekana zaidi.
- Uchambuzi wa fishbone na 5 Why ulionyesha visababishi kadhaa vinavyowezekana, vikiwemo vigezo visivyosawazishwa, maelekezo ya operator, ugunduzi/utenganishaji, usafishaji na udhibiti wa nyenzo.
- Operating window ya mchanganyiko 49 ilionyesha kuwa halijoto zinapaswa kutathminiwa kwa pamoja.
- Tathmini ya tensile strength ilisababisha pendekezo la chanzo la mlalo 170 °C na wima 175 °C.
- Kufupisha nozzle kwa 10 mm, kubadilisha zana ya kusafishia, OPL, ukaguzi wa sensa na vipimo vya muhuri vilikuwa sehemu za kifurushi cha maboresho.
- DPMO ilibadilika kutoka 29.911 hadi 2.583, na kiwango cha sigma kilichoripotiwa na chanzo kutoka 3,3 hadi 4,3.
- Katika kila oda tatu za udhibiti zilizofuata, kiwango cha kasoro kilichoripotiwa kilibaki chini ya lengo la %2.
Matokeo ambayo utafiti hauungi mkono
Utafiti haujaonyesha kwamba DMAIC itatoa kwa uhakika upungufu huo huo wa DPMO katika laini zote za ufungashaji wa chakula, kwamba 170/175 °C ni bora kwa mashine zote za VFFS, kwamba kufupisha nozzle pekee ndiko kulikosababisha matokeo, au kwamba hatua yoyote ya marekebisho ilikuwa na athari ya kisababishi iliyo huru na hatua nyingine.
Kifurushi cha maboresho kilijumuisha hatua nyingi kwa wakati mmoja. Utafiti haukuwa na laini tofauti ya udhibiti, randomization au muundo wa ablation ambao ungeondoa kila hatua moja baada ya nyingine. Kwa hiyo haiwezekani kutenganisha kwa kiasi ni sehemu gani ya kupungua kwa DPMO ilitokana na mpangilio wa halijoto, usafishaji, nozzle, usanifishaji wa waendeshaji au mabadiliko mengine.
Vikwazo vikuu
Kifani kimoja: Utafiti unategemea mchakato mahususi wa mtengenezaji mmoja wa chakula anayeitwa ABC.
Umaalumu wa sekta na mashine: Filamu ya ufungashaji, jiometri ya VFFS, bidhaa inayojazwa ikiwa moto na hali za mchakato zinaweza kutofautiana na za kampuni nyingine.
Hatua nyingi kwa pamoja: Maboresho yote yalitekelezwa pamoja; michango yake binafsi haikutenganishwa.
Kutokuwepo kwa kitengo cha shinikizo: Operating window ilitoa mipangilio ya shinikizo ya −0,4 na −0,2 lakini haikutaja kitengo cha kimwili.
Utofauti katika ripoti ya kalibrasheni: Fomula ya deviation katika Table 9, alama za deviation na kauli ya “chini ya %1” hazilingani kikamilifu.
Uwazi wa kuhesabu kasoro: Katika majedwali ya siku ya kwanza na ya pili, “total defect items” inatofautiana na jumla ya marudio ya makundi ya kasoro; chanzo hakielezi wazi kwa nini.
Ujumlishaji: Waandishi pia wanaeleza kuwa kifani kimoja na muundo mahususi wa sekta vinaweza kupunguza uwezo wa kujumlisha matokeo.
Maana ya matumizi
Thamani ya vitendo ya utafiti haiko sana katika kutoa “halijoto sahihi” moja, bali katika kutazama uvujaji wa pakiti kama tatizo la ubora linalohitaji mfumo. Kwanza eneo na muda wa kasoro vilipimwa, kisha visababishi vikaainishwa, operating window ikatathminiwa kwa vipimo vya kimwili, maelekezo ya kazi ya operator yakasanifishwa na matokeo yakafuatiliwa katika oda za uzalishaji zilizofuata.
Iwapo matokeo yatahamishwa kwenda laini nyingine ya uzalishaji, badala ya kunakili moja kwa moja thamani za halijoto na shinikizo zilizoripotiwa kwenye chanzo, nyenzo ya ufungashaji ya laini hiyo, unene wa filamu, jiometri ya muhuri, mnato wa bidhaa, halijoto ya kujaza, kitengo/kalibrasheni ya shinikizo, dwell time, kasi ya laini na hali za usafishaji zinapaswa kuthibitishwa tofauti. Utafiti hautoi mipaka ya jumla kwa vigezo hivi vyote.
Maelezo ya Chanzo na Mbinu
Utafiti asilia: A case study of paste sachet production defect analysis using the Six Sigma DMAIC Approach.
Waandishi: Tay Guo Xuan, Nurmin Nadiah, Norafiqah Norazhar, Nuraida Mohamad, Zainol Mustafa.
Maelezo ya metadata ya jina la mwandishi: PDF inatoa mwandishi wa kwanza kama “Tay Guo Xuan”; rekodi rasmi ya metadata ya tovuti ya jarida hutumia “Guo Xuan Tay”. Katika utambulisho mkuu wa Verianla, tahajia asilia katika PDF imehifadhiwa.
Mchango sawa: Chanzo hakionyeshi tamko la mchango sawa/waandishi wenza wa kwanza.
Mwandishi wa mawasiliano: Tay Guo Xuan.
Taasisi 1: Manufacturing Excellence Department, Hai Soon Leong, 43500 Semenyih, Selangor, Malaysia.
Taasisi 2: Center for Modelling and Data Analysis (DELTA), Department of Mathematical Sciences, Faculty of Science and Technology, Universiti Kebangsaan Malaysia, 43600 UKM Bangi, Selangor, Malaysia.
Jarida: International Journal of Industrial Management.
Mchapishaji: Katika PDF ya chanzo Universiti Malaysia Pahang Al-Sultan Abdullah Press; katika maelezo rasmi ya jarida Universiti Malaysia Pahang Al-Sultan Abdullah Publishing.
Juzuu / toleo / kurasa: Volume 20, No. 3, 2026, 180–194.
DOI: 10.15282/ijim.20.3.2026.12431.
Ilipokelewa: 13 May 2025.
Marekebisho: 6 September 2025.
Ilikubaliwa: 11 March 2026.
Uchapishaji: 30 September 2026.
Aina ya chanzo: Research Article; utafiti wa kifani wa viwandani.
Peer review: International Journal of Industrial Management, kulingana na taarifa rasmi ya jarida, ni jarida la single-blind peer-reviewed.
Hali ya preprint: PDF ya chanzo na ukurasa rasmi wa makala hauonyeshi toleo tofauti la preprint kwa utafiti huu.
Leseni: Creative Commons Attribution-NonCommercial 4.0 International (CC BY-NC 4.0).
Ufadhili: Imeripotiwa kuwa utafiti haukupokea ruzuku kutoka mashirika ya ufadhili ya umma, binafsi au yasiyo ya faida.
Shukrani: Waandishi wanashukuru Hai Soon Leong Sdn Bhd kwa msaada wake kwa mradi.
Mgongano wa maslahi: Waandishi wametangaza kuwa hakuna mgongano wa maslahi.
Upatikanaji wa data: Imeelezwa kuwa data zinazounga mkono matokeo zinaweza kupatikana kutoka kwa mwandishi wa mawasiliano kwa ombi.
Maadili: Imeelezwa kuwa utafiti haukuwa na washiriki binadamu au wanyama na idhini ya kamati ya maadili haikuhitajika.
Tamko la generative AI: Waandishi wameeleza kuwa teknolojia zinazosaidiwa na generative AI hazikutumiwa kutengeneza maudhui, mawazo au nadharia; zilitumiwa tu kuboresha usomaji na lugha chini ya usimamizi mkubwa wa binadamu.
Michango ya CRediT: Tay Guo Xuan: conceptualization, formal analysis, visualization, ushauri/usimamizi, uandishi wa rasimu ya kwanza na resources. Nurmin Nadiah: formal analysis, methodology, review na revision. Norafiqah Norazhar: formal analysis, methodology, review na revision. Nuraida Mohamad: formal analysis, methodology, review na revision. Zainol Mustafa: methodology, data curation, ushauri/usimamizi, review na revision.
Mbinu kuu: Matumizi ya kifani ya Six Sigma DMAIC; rekodi za uzalishaji, rekodi za kasoro, mahojiano ya waendeshaji, mkabala wa Pareto, fishbone diagram, 5 Why, DPMO, kalibrasheni ya halijoto, dye penetrant test, tathmini ya Fujifilm Prescale/Thermoscale, operating window na vipimo vya tensile strength.
Matokeo makuu: Katika chanzo DPMO ilibadilika kutoka 29.911 hadi 2.583, kiwango cha sigma kutoka 3,3 hadi 4,3, na DPMO ikapungua kwa 27.328.
Mpaka wa kimetodolojia: Matokeo yalipatikana kwenye laini mahususi ya VFFS ya kampuni moja baada ya hatua kadhaa za marekebisho kutekelezwa pamoja. Michango ya kila hatua haikutenganishwa na kuhamisha matokeo moja kwa moja kwenda vituo vingine hakujathibitishwa.
Utofauti wa ndani wa chanzo 1: Table 7 inahesabu kwa usahihi 29.911 DPMO kama thamani ya kabla ya maboresho, lakini sentensi inayofuata inaita thamani hiyo hiyo “after improvement”. Table 14 inaonyesha wazi 29.911 kuwa kabla ya maboresho na 2.583 kuwa baada ya maboresho.
Utofauti wa ndani wa chanzo 2: Maandishi ya Table 7 yanataja yield ya %96 kwa 29.911 DPMO; komplementi ya moja kwa moja ya kiwango cha kasoro ni takribani %97,01. Chanzo hakielezi tofauti hii.
Utofauti wa ndani wa chanzo 3: Mlinganyo uliochapishwa \(D=(C-A)/A\times100\) katika Table 9 haulingani na alama hasi za deviation kwenye jedwali. Aidha, licha ya kauli ya “deviation chini ya %1” katika maandishi, baadhi ya thamani kamili za deviation ni zaidi ya %1.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *