


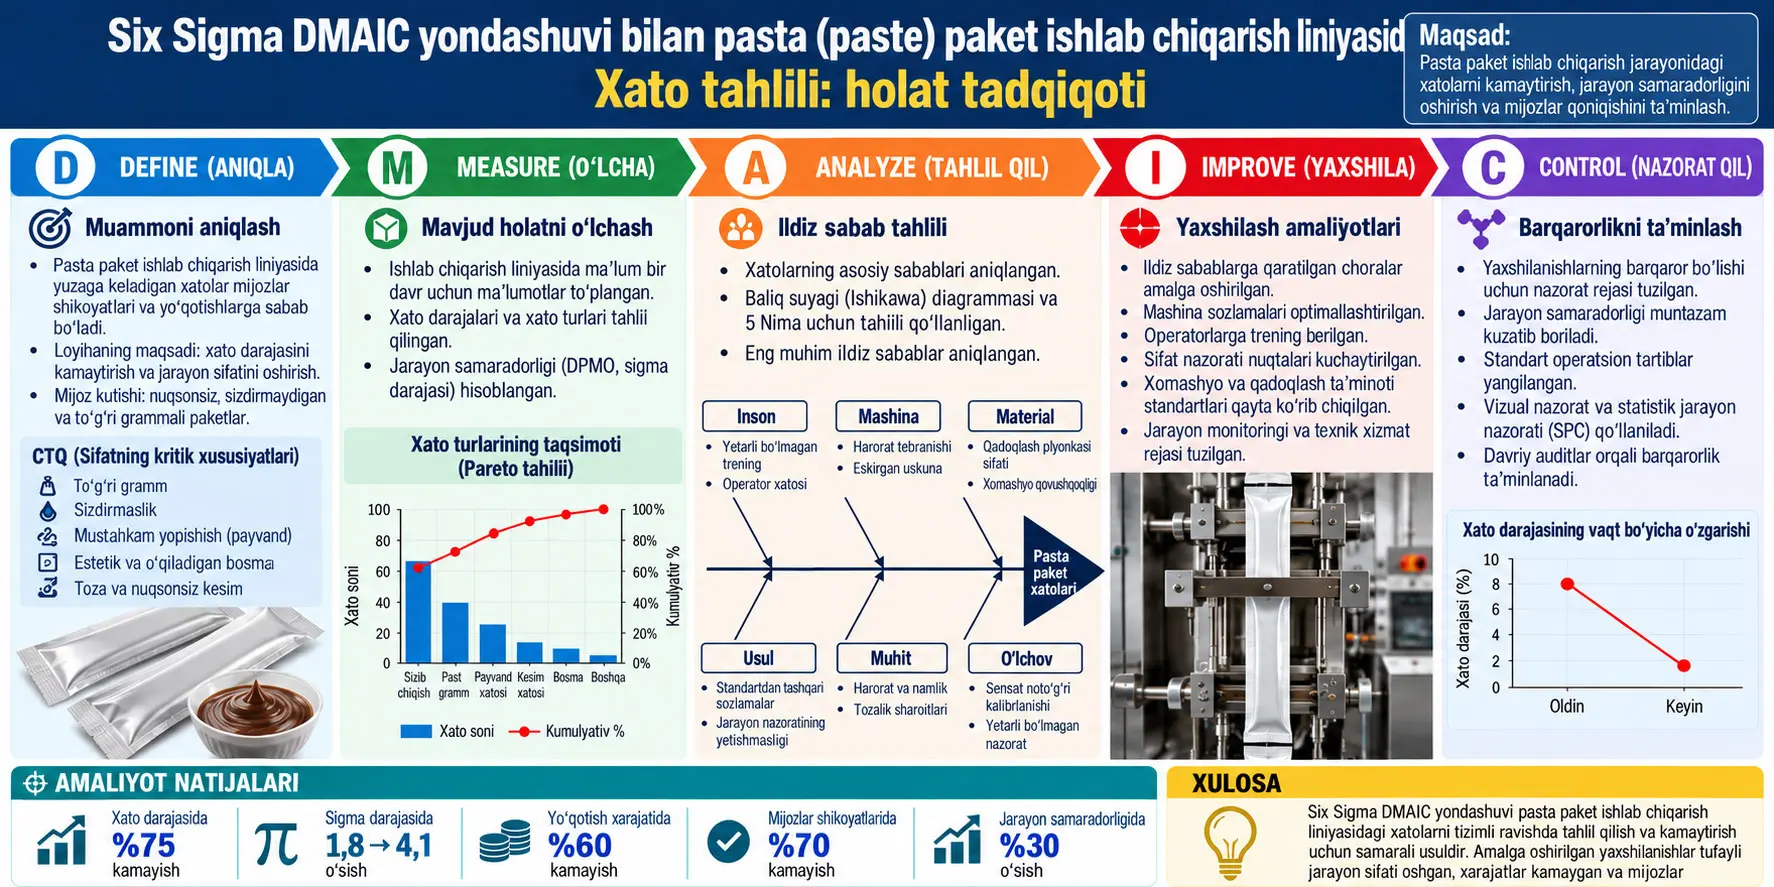
Six Sigma DMAIC, ishlab chiqarish yoki xizmat ko‘rsatish jarayonidagi muammoni aniqlash, mavjud holatni o‘lchash, tub sabablarni tahlil qilish, takomillashtirishni amalga oshirish va erishilgan natijani nazorat ostida ushlab turish uchun qo‘llanadigan maʼlumotlarga asoslangan uzluksiz takomillashtirish metodologiyasidir. Ushbu holat tadqiqoti Malayziyaning Semenyih hududidagi oziq-ovqat ishlab chiqarish korxonasida issiq to‘ldirish orqali ishlab chiqariladigan pasta konsistensiyali oziq-ovqat sachetlarining Vertical Form-Fill-Seal (VFFS; vertikal shakllantirish-to‘ldirish-muhrlash) mashinasida yuzaga keladigan sizib chiqish nuqsonlarini DMAIC yondashuvi bilan o‘rgangan. Takomillashtirishdan oldin manbada 172.112 sachetda 5.148 nuqson, %2,99 nuqson darajasi, 29.911 DPMO va 3,3 sigma darajasi qayd etilgan. Takomillashtirishdan keyin uchta ishlab chiqarish buyurtmasida jami 453.750 sachetda 1.172 nuqson, 2.583 DPMO va 4,3 sigma darajasi bildirilgan. DPMO 27.328 ga kamaygan. Biroq natijalar bitta korxonadagi muayyan VFFS liniyasiga oid holat tadqiqoti natijalaridir; xuddi shunday yaxshilanish boshqa mashinalar, qadoqlash materiallari yoki ishlab chiqaruvchilarda avtomatik ravishda yuz berishi ko‘rsatilmagan.
Tadqiqot shunchaki “mashina haroratini o‘zgartirdi va nuqson kamaydi” ko‘rinishidagi sodda aralashuv emas. Tadqiqotchilar avval sizib chiqish zonalari va nuqsonlarning vaqt bo‘yicha taqsimlanishini tasniflagan, so‘ng fishbone diagrammasi va 5 Why tahlili bilan mumkin bo‘lgan tub sabablarni o‘rgangan. Takomillashtirish bosqichida harorat sensorini kalibrlash, dye penetrant testi, bosim va harorat taqsimoti plyonkalari, muhrlash ish oynasi, tortish mustahkamligini o‘lchash, to‘ldirish nozuli almashtirilishi, tozalash vositasini o‘zgartirish va operatorlar uchun One Point Lesson kabi bir nechta choralar birgalikda qo‘llangan.
Manbaning eng muhim texnik xulosalaridan biri shuki, muhrlash uchun bitta harorat qiymatidan ko‘ra harorat, bosim, material, to‘ldirish sharoiti va tozalash amaliyotlari birgalikda nazorat qilinishi kerak. Ish oynasi tajribasida gorizontal va vertikal muhrlash haroratlari 5 °C oralig‘ida o‘zgartirilgan va jami 49 ta harorat kombinatsiyasi baholangan. Tortish mustahkamligi natijalariga ko‘ra, manba gorizontal muhrlash uchun 170 °C va vertikal muhrlash uchun 175 °C sozlamalarini tavsiya qilgan. Ushbu sozlamalar aynan shu mashina, material va ish sharoitlari uchun olingan holat natijalaridir; ularni universal VFFS haroratlari sifatida talqin qilish mumkin emas.
Tadqiqot muammosi nima?
VFFS qadoqlash liniyasida tayyor pishirish mahsulotlariga mo‘ljallangan issiq to‘ldirilgan sachetlarda sizib chiqish yuzaga kelishi faqat vizual sifat muammosi emas. Muhr yaxlitligining buzilishi mahsulot yo‘qotilishi, qadoqlash chiqindisi, qayta ishlash, mijoz shikoyati va oziq-ovqat xavfsizligi nuqtai nazaridan nomaqbul oqibatlar bilan bog‘liq. Holat korxonasida sizadigan sachetlar umumiy ishlab chiqarishning taxminan %3 qismini tashkil qilgani uchun tadqiqot muammosi sizib chiqishni kamaytirish sifatida belgilangan.
VFFS nima?
Vertical Form-Fill-Seal (VFFS), rulon holidagi moslashuvchan qadoqlash plyonkasini mashina ichida shakllantirib paketga aylantiradigan, mahsulotni ichiga to‘ldiradigan va paketning muhrlash zonalarini yopadigan avtomatik qadoqlash tizimidir. Tadqiqotdagi mashina uch tomoni yopilgan sachet ishlab chiqaradi. Manbaga ko‘ra, plyonka tarangligi dancer arms orqali, plyonka holati esa lazer sensori orqali boshqariladi.
Plyonka shakllantirgichdan o‘tgach, muhrlash elementlari uni vertikal muhrlash zonasiga tortadi. Manba uchta muhrlash bosqichini vertikal muhrlash, hot-tack va gorizontal muhrlash deb taʼriflaydi. Hot-tack, muhrlash zonasi hali issiq holatda bo‘lganida to‘ldirilgan mahsulot hosil qiladigan yuklamaga bardosh bera olishini ifodalovchi muhim oraliq xususiyatdir.
Pasta konsistensiyali mahsulot aralashtirgichli saqlash bakidan hopper deb ataladigan oraliq idishga uzatiladi, so‘ng to‘ldirish nozuli orqali sachetga issiq holda to‘ldiriladi. Hopper ichidagi aralashtirgich yog‘ning mahsulotdan ajralib chiqishining oldini olishga yordam beradi. To‘ldirish va yakuniy gorizontal muhrlashdan keyin sachet nazorat tarozisiga o‘tadi, xlorlangan sovitish suvi tunnelidan o‘tadi va keyin yakuniy liniya saralash/yig‘ish jarayonlariga yo‘naltiriladi. Muhrlash zonalarining yaxlitligi shuningdek bosim testi bilan tekshirilgan.
CTQ, OEE, DPMO, OPL va ish oynasi nimani anglatadi?
| Qisqartma | To‘liq nomi | Ushbu tadqiqotdagi maʼnosi |
|---|---|---|
| CTQ | Critical-to-Quality | Mijoz uchun kritik sifat xususiyati; bu holatda asosiy CTQ sachetning muhr yaxlitligidir. |
| DPMO | Defects Per Million Opportunities | Nuqson chastotasini bir million imkoniyat miqyosiga o‘tkazadigan Six Sigma metrikasi. |
| OEE | Overall Equipment Effectiveness | Mashinaning umumiy uskunalar samaradorligini ifodalovchi ishlash ko‘rsatkichi. |
| OPL | One Point Lesson | Operatorlarga muayyan amal yoki sozlamani qisqa va vizual shaklda tushuntiradigan standartlashtirilgan o‘quv yo‘riqnomasi. |
| OW | Operating Window | Jarayon maqbul natija beradigan ish parametrlari oralig‘i. |
| DPI | Dye Penetrant Inspection / Testing | Muhrlash zonasidagi sizib chiqish yo‘lini bo‘yoq penetratsiyasi bilan vizual tekshiradigan nazorat. |
| FTR | First Time Right | Mahsulotning birinchi ishlab chiqarishda qayta ishlash talab qilinmasdan to‘g‘ri ishlab chiqarilishi yondashuvi. |
| SPC | Statistical Process Control | Jarayon o‘zgaruvchanligini statistik usullar bilan kuzatish va nazorat qilish yondashuvi. |
Six Sigma DMAIC Nima va Ushbu Tadqiqotda Qanday Qo‘llandi?
DMAIC, Define, Measure, Analyse, Improve va Control bosqichlaridan iborat tuzilgan Six Sigma takomillashtirish siklidir; ushbu tadqiqotda sizib chiqish muammosini aniqlashdan nuqson maʼlumotlarini o‘lchashga, tub sabablarni tahlil qilishdan jarayon parametrlarini yaxshilashga va keyingi ishlab chiqarish buyurtmalarida natijani nazorat qilishgacha bo‘lgan butun holat tadqiqotining asosiy tuzilmasini tashkil qilgan.
Define: Muammo qanday chegaralandi?
Define bosqichida loyiha charteridan foydalanilgan, muammo “sizib chiqadigan pasta konsistensiyali oziq-ovqat sachetlarini kamaytirish” tarzida chegaralangan. Kritik sifat xususiyati, yaʼni CTQ, to‘ldirilgan sachetning muhr yaxlitligi deb belgilangan.
Manba sizib chiqishni teshik kattaligidan qatʼi nazar suyuqlikning sizish yo‘li bo‘ylab harakatlanishi sifatida taʼriflaydi. Sizib chiqish yuqori gorizontal, pastki gorizontal, vertikal yoki boshqa qadoqlash zonalarida yuz berishi mumkin.
Sizib chiqish turlari
| Tur | Taʼrif |
|---|---|
| Gorizontal sizib chiqish | Qadoqning gorizontal muhrlash tomonida yuzaga keladigan sizib chiqish. |
| Vertikal sizib chiqish | Qadoqning vertikal muhrlash tomonida yuzaga keladigan sizib chiqish. |
| Ustma-ust tushish | Bir tomonning ikkinchisiga nisbatan ortiqcha bo‘lishi sababli har ikki tomonda ham sizib chiqish paydo bo‘lishi mumkin bo‘lgan holat. |
| Yirtilish | Qadoq korpusidagi yirtilishga bog‘liq sizib chiqish. |
| Delaminatsiya | Ko‘p qatlamli qadoqlash laminatsiyasining qatlamlarga ajralishi. |
Nega Machine 2 tanlandi?
| Ko‘rsatkich | Machine 1 | Machine 2 |
|---|---|---|
| Oyiga ishlatiladigan mahsulotlar soni | 6 mahsulot | 4 mahsulot |
| Mashina uptime | %70 | %85 |
| O‘rtacha nuqsonli sachet darajasi | %12,56 | %8,62 |
| OEE | %62 | %70 |
Manba Machine 2 yuqoriroq uptime, pastroq o‘rtacha nuqsonli sachet darajasi va yuqoriroq OEE qiymatlariga ega bo‘lgani sababli uni ishonchliroq deb baholab, batafsil takomillashtirish ishini Machine 2 da olib borgan. Bu tanlov eng yomon mashinani tuzatish yondashuvi emas; ishonchliroq mashinada sizib chiqishning jarayon bo‘yicha tub sabablarini o‘rganish tanlovidir.
Measure: Nuqsonlar qanday o‘lchandi?
Sachetlar tasodifiy tanlangan va sizib chiqish joylari baholangan. Major nuqsonlar top, bottom, vertical va center; minor nuqsonlar eyemark, inkjet condition va cracked structure kabi toifalarga ajratilgan; film delamination esa alohida toifa sifatida kuzatilgan.
Birinchi ishlab chiqarish kunida jami “defect item” soni 2.258 deb qayd etilgan bo‘lsa, nuqson turlarining umumiy chastotasi 2.860 ni tashkil qilgan. Ikkinchi kuni esa jami “defect item” 34, nuqson turlarining umumiy chastotasi 84 bo‘lgan. Manba bu ikki jami o‘rtasidagi farq sababini aniq tushuntirmaydi. Bitta sachetda bir nechta nuqson bo‘lishi mumkinligi ehtimoliy izoh bo‘lsa-da, manba buni bevosita tasdiqlamagani uchun qatʼiy xulosa sifatida qabul qilinmasligi kerak.
Birinchi kuni yuqori zona sizib chiqishlari nuqson turlarining %28,95 qismini, pastki zona %9,97 qismini, vertikal sizib chiqishlar %4,13 qismini va markaziy zona %0,24 qismini tashkil qilgan. Cracked structure toifasining chastotasi %12,20 bo‘lgan. Vaqt taqsimotida 15:00 vaqt oralig‘ida 506, 12:00 vaqt oralig‘ida 381 “total defect item” qayd etilgan va ushbu ikki vaqt oralig‘i batafsilroq tekshiruv uchun ajratilgan.
Ikkinchi ishlab chiqarish kunida 34 ta jami nuqsonli elementning 28 tasi 08:00, 6 tasi 09:00 vaqt oralig‘ida kuzatilgan; 10:00 dan 22:00 gacha jadvalda yangi “total defect item” qayd etilmagan. Manba Pareto yondashuvi bilan sizib chiqishlarning katta qismi yuqori va pastki muhrlash zonalarida to‘planganini ko‘rsatadi.
DPMO Nima va Ushbu Tadqiqotda Qanday Hisoblandi?
DPMO (Defects Per Million Opportunities), nuqson chastotasini bir million imkoniyat miqyosiga olib chiqadigan Six Sigma metrikasidir; ushbu tadqiqotda manba DPMOni nuqsonlar sonini jami sachet ishlab chiqarishga bo‘lib, natijani 1.000.000 ga ko‘paytirish orqali hisoblagan va har bir mahsulot uchun alohida ko‘p nuqson imkoniyati koeffitsiyentidan foydalanmagan.
Manbada qo‘llangan hisoblash:
\[ DPMO = \frac{\text{Kusur sayısı}}{\text{Toplam saşe üretimi}}\times1{,}000{,}000 \]
Formula nimani hisoblaydi? Mavjud nuqson darajasining bir million ishlab chiqarilgan sachet miqyosidagi ekvivalentini beradi.
Nuqsonlar soni, tegishli ishlab chiqarish davrida manba tomonidan sanalgan nuqsonli mahsulot miqdoridir.
Jami sachet ishlab chiqarish, xuddi shu baholash davridagi umumiy ishlab chiqarishdir.
1.000.000 ko‘paytirgichi nisbatni million miqyosiga o‘tkazadi; u o‘lchovsiz masshtablash koeffitsiyentidir.
Takomillashtirishdan oldin:
\[ DPMO_{\mathrm{önce}} = \frac{5148}{172112}\times1{,}000{,}000 = 29{,}911 \]
Manba bu qiymatni 3,3 bilan 3,4 oralig‘idagi sigma konversiya hududi bilan bog‘laydi va yakuniy jadvalda 3,3 sigma sifatida ko‘rsatadi.
Takomillashtirishdan keyin:
\[ DPMO_{\mathrm{sonra}} = \frac{1172}{453750}\times1{,}000{,}000 = 2{,}583 \]
Manba bu qiymatni 4,2 bilan 4,3 oralig‘ida, yakuniy jadvalda esa 4,3 sigma sifatida ko‘rsatadi.
| Metrika | Takomillashtirishdan oldin | Takomillashtirishdan keyin |
|---|---|---|
| Nuqsonlar soni | 5.148 | 1.172 |
| Jami ishlab chiqarish | 172.112 | 453.750 |
| Manbada berilgan nuqson darajasi | %2,99 | Jami natija sifatida %0,25 ko‘rsatilgan |
| DPMO | 29.911 | 2.583 |
| Sigma | 3,3 | 4,3 |
| DPMO farqi | 27.328 kamayish | |
Manba ichidagi hisobot izohi: Takomillashtirishdan keyingi 1.172 / 453.750 nisbati taxminan %0,258 ga teng; manba matnida bu %0,25 sifatida qayd etilgan. Bundan tashqari, takomillashtirishdan oldingi Table 7 izohida avval “DPMO value before improvement = 29,911” deb yozilgach, xuddi shu qiymat “DPMO after improvement” deb atalgan. Keyingi Table 14 va butun tadqiqot konteksti 29.911 takomillashtirishdan oldingi qiymat ekanini ko‘rsatadi. Verianla matni asl noto‘g‘ri yorliqni natija sifatida takrorlamagan, nomuvofiqlikni alohida qayd etgan.
Analyse: Fishbone va 5 Why nimani aniqladi?
Fishbone diagrammasi potensial sabablarni 5M+1E yondashuvi bilan Man, Machine, Material, Method, Measurement va Environment sarlavhalari ostida jamlagan. Manba ayniqsa nosozlikni aniqlash tizimining yetarli emasligi, onlayn nazorat ishonchliligi, operatorlarni o‘qitish/teskari aloqa kamchiliklari, jarayon parametrlarining standartlashtirilmagani, tozalashdagi kamchiliklar va nozul sozlamasini muhim mumkin bo‘lgan sabablar qatorida muhokama qiladi.
| Boshlang‘ich omil | Manbada berilgan sabab zanjirining asosiy bosqichlari |
|---|---|
| Standartlashtirilmagan jarayon parametri | Ishlab chiqarish vaqtida parametr monitoringining yetarli emasligi → mashina parametrlari uchun noaniq ish yo‘riqnomasi → parametrlarning operator tajribasiga bog‘liqligi → optimal ish oralig‘ini belgilovchi malaka/tasdiqlash protokolining yo‘qligi. |
| Pik soatlarda sizadigan sachetlarning aniqlanmasligi | Plyonkani tekislash va sozlash muammosi → mashina parametrlarini sozlash uchun yetarli bo‘lmagan SOP → sozlangan jarayondan chiqqan sachetlarni aniqlash va ajratish uchun yetarli bo‘lmagan tizim. |
| Material qalinligi | Keluvchi materialni baholashning yetarli emasligi → qalinlik testining cheklangan qo‘llanishi; manba faqat rulonning old qismi baholanganini ko‘rsatadi. |
| G‘ayritabiiy muhrlash ishlashi | Muhrlash brusida qoldiq to‘planishi → qoldiqni kuzatish va tozalashning yetarli emasligi → bajariladigan ish uchun SOP yo‘qligi. |
Improve: Qaysi tuzatish choralar qo‘llandi?
- To‘ldirish nozuli almashtirildi va manbada 10 mm qisqartirilgani qayd etildi.
- Muhrlash harorati va bosim sozlamalari qayta baholandi.
- Harorat sensori va indikator kalibrlashdan o‘tkazildi.
- Dye penetrant testi bilan muhrlash yo‘li vizual nazorat qilindi.
- Fujifilm Prescale bilan bosim taqsimoti baholandi.
- Fujifilm Thermoscale bilan issiqlik/harorat taqsimoti baholandi.
- 49 ta harorat kombinatsiyasidan iborat ish oynasi baholandi.
- Muhrlash zonalarida tortish mustahkamligi testlari o‘tkazildi.
- Uzun simli cho‘tka o‘rniga qisqaroq simli cho‘tka tavsiya qilindi/qo‘llandi; maqsad tor muhrlash bo‘shliqlaridagi qoldiqni yaxshiroq tozalashdir.
- Nazorat tarozisiga boradigan oziqlantirgichning qiyaligi sozlandi.
- Operatorlar uchun tez sozlash va standartlashtirish maqsadida One Point Lesson tayyorlandi.
Dye penetrant testi nima qildi?
Manba ASTM F1929 ga murojaat qilib, muhrlash zonasidagi qoldiq tozalangandan so‘ng qizil penetrantning zona ustiga qo‘llanishi va ortiqcha suyuqlikning artib tashlanishini tasvirlaydi. Penetrantning muhrlash chizig‘i bo‘ylab yurishi sizib chiqish yo‘lining ko‘rsatkichi sifatida ishlatilgan. Ushbu test tadqiqotda paket yaxlitligini vizual baholovchi qo‘shimcha nazoratdir; u yolg‘iz o‘zi barcha mexanik mustahkamlikni o‘lchamaydi.
Harorat sensori kalibrlashidagi manba nomuvofiqligi
Manba Table 9 da og‘ishni quyidagi formula bilan belgilaydi:
\[ D=\frac{C-A}{A}\times100 \]
Bu yerda A “Set Value”, C “Measured Value”, D esa foiz og‘ish sifatida ko‘rsatilgan.
Biroq jadvalda o‘lchangan qiymatlar set qiymatlaridan yuqori bo‘lsa-da, D qiymatlari manfiy. Masalan, A = 160,0 va C = 162,1 bo‘lganda chop etilgan tenglama musbat og‘ish berishi kerak bo‘lsa, jadvalda −%1,31 yozilgan. Shu sababli formula belgisi bilan jadvaldagi qiymatlar belgisi o‘zaro mos kelmaydi.
Bundan tashqari, manba matnida og‘ishlar “%1 dan kam” deb aytilgan bo‘lsa-da, jadvalda mutlaq qiymati %1 dan katta bo‘lgan −%1,19, −%1,31, −%1,17, −%1,05 va −%1,26 qiymatlari bor. Manba bu farq uchun qo‘shimcha qabul mezoni yoki izoh bermaydi. Shuning uchun Verianla matni bu qiymatlarni indamasdan o‘zgartirmagan.
VFFS Mashinasida Muhrlash Nega Harorat va Bosimga Bog‘liq?
Tadqiqotning texnik doirasida harorat polimer muhrlash qatlamlarining yetarli darajada yumshashi va bog‘ hosil qilishi uchun, bosim esa plyonka qatlamlarining muhrlash vaqtida yetarli kontakt hosil qilishi uchun zarur; juda past harorat yetarli erimaslik va zaif muhrlash bilan, ish oynasidan tashqaridagi ortiqcha sharoitlar esa sealant squeeze-out va nomaqbul deformatsiyalar bilan bog‘langan.
Ish oynasi qanday sinovdan o‘tkazildi?
Gorizontal va vertikal muhrlash haroratlari 5 °C oralig‘ida o‘zgartirilgan. Vertikal haroratlar 160–190 °C, gorizontal haroratlar 150–180 °C oralig‘ida sinovdan o‘tkazilgan. Shu tariqa 7 × 7 = 49 ta harorat kombinatsiyasi hosil bo‘lgan. Har bir kombinatsiyada manba beshta bo‘sh sachet namunasini olgan.
Bosim baholash paytida vertikal muhrlash elementlarining old va orqa bosim sozlamalari −0,4, gorizontal muhrlash elementlarining old va orqa bosim sozlamalari −0,2 qilib doimiy saqlangan. Manba ushbu bosim sozlamalarining fizik birligini ko‘rsatmaydi. Shuning uchun qiymatlar yoniga bar, MPa, psi yoki boshqa birlik qo‘shish to‘g‘ri emas.
Quyidagi jadval manba Table 11 dagi 49 ta kombinatsiyani ixchamroq o‘tish matritsasi shaklida qayta tartiblaydi. Katakdagi holat ham vertikal, ham gorizontal muhrlash natijasini birgalikda baholaydi.
| Vertikal °C \ Gorizontal °C | 150 | 155 | 160 | 165 | 170 | 175 | 180 |
|---|---|---|---|---|---|---|---|
| 160 | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Muvaffaqiyatsiz |
| 165 | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Shartli/muvaffaqiyatsiz | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Muvaffaqiyatsiz |
| 170 | Muvaffaqiyatsiz | Muvaffaqiyatsiz | Shartli | Shartli | O‘tdi | O‘tdi | O‘tdi |
| 175 | Muvaffaqiyatsiz | Muvaffaqiyatsiz | O‘tdi | Shartli | O‘tdi | O‘tdi | O‘tdi |
| 180 | Muvaffaqiyatsiz | Muvaffaqiyatsiz | O‘tdi | O‘tdi | O‘tdi | O‘tdi | O‘tdi |
| 185 | Muvaffaqiyatsiz | Muvaffaqiyatsiz | O‘tdi | O‘tdi | O‘tdi | O‘tdi | O‘tdi |
| 190 | Muvaffaqiyatsiz | Muvaffaqiyatsiz | O‘tdi | O‘tdi | O‘tdi | Shartli | Shartli |
Izoh: “Shartli/muvaffaqiyatsiz” ifodasi tegishli kombinatsiyada vertikal va gorizontal zonalar bir xil holatda bo‘lmaganini umumlashtirish uchun ishlatilgan. Manba Table 11 da vertikal va gorizontal zona natijalari alohida “Pass”, “Conditionally-Pass” va “Failed” belgilarida berilgan. Verianla jadvali manba qiymatlarini o‘zgartirmasdan, ixchamroq o‘qish uchun birlashtirgan.
Tortish mustahkamligi nimani ko‘rsatdi?
Tadqiqotda muhrlangan sachetning uchta zonasidagi muhr mustahkamligi gf/15 mm birligida o‘lchangan. Uchta o‘lchash nuqtasi yuqori gorizontal muhrlash, yon/vertikal muhrlash va pastki gorizontal muhrlashni ifodalaydi.
| Set | Gorizontal/Vertikal harorat (°C) | Yuqori (gf/15 mm) | Yon (gf/15 mm) | Pastki (gf/15 mm) |
|---|---|---|---|---|
| 1 | 155/160 | 1.919 | 164 | 559 |
| 2 | 165/165 | 4.160 | 75 | 3.965 |
| 3 | 170/170 | 0 | 3.047 | 4.784 |
| 4 | 170/175 | 4.555 | 3.916 | 4.674 |
| 5 | 175/170 | 4.335 | 3.599 | 4.719 |
| 6 | 175/175 | 4.197 | 3.555 | 4.051 |
| 7 | 175/180 | 3.660 | 3.554 | 3.255 |
| 8 | 178/178 | 3.476 | 3.841 | 3.999 |
| 9 | 178/178 | 3.619 | 2.913 | 2.738 |
| 10 | 180/180 | 3.729 | 3.667 | 4.023 |
| 11 | 180/185 | 2.780 | 2.603 | 2.751 |
| 12 | 182/182 | 3.979 | 3.662 | 3.442 |
Manba yuqori va pastki gorizontal muhrlash zonalarining eng yuqori mustahkamligini gorizontal harorat 170 °C atrofida, yon/vertikal muhrlash zonasining eng yuqori mustahkamligini esa vertikal harorat 175 °C da kuzatganini bildiradi. Jadval ushbu talqinga tayangan holda gorizontal 170 °C va vertikal 175 °C sozlamalarini tavsiya qiladi.
Bu yerda “170/175 °C har bir VFFS mashinasining optimal sozlamasidir” degan xulosani chiqarib bo‘lmaydi. Tavsiya manbada ishlatilgan qadoqlash laminati, mashina, muhrlash tizimi, to‘ldirish mahsuloti va sinov sharoitlari uchun olingan.
Qadoqlash materiali qanday tuzilgan edi?
Manba ikki taʼminotchining ko‘p qatlamli plyonka tuzilishini taqqoslagan. Har ikki plyonka uchun PET, PE, alyuminiy va LLDPE qatlamlari ko‘rsatilgan.
| Taʼminotchi | PET | PE | Alyuminiy | LLDPE | Jami qalinlik |
|---|---|---|---|---|---|
| A | 12 μ ± 1 μ | 15 μ ± %5 | Manbada “7 μ + 1 μ” | 60 μ | 94 μ ± 9 μ |
| B | 12 μ | 15 μ | 7 μ | 60 μ | 94 μ ± %10 |
PET, polyethylene terephthalate; PE, polyethylene; LLDPE esa linear low-density polyethylene qatlamini anglatadi. Manba A taʼminotchining alyuminiy qiymatini “7 μ + 1 μ” shaklida bosgani uchun bu ifoda indamasdan “±” belgisiga o‘zgartirilmagan.
Tadqiqot Usuli va Natijalari
Holat korxonasi va maʼlumot to‘plash
Holat korxonasi manbada maxfiylik maqsadida ABC deb nomlangan. Korxona 1997 yilda tashkil etilgan, 2000 yilda pasta va sous ishlab chiqarishga o‘tgan. Manba korxona FSSC 22000, HACCP va Halal sertifikatlariga ega ekanini bildiradi.
Six Sigma takomillashtirish loyihasi Manufacturing Excellence jamoasi tomonidan Sentabr 2024–Fevral 2025 davrida olib borilgan. Asosiy manfaatdor tomonlar ishlab chiqarish jamoasi va VFFS operatorlaridir. Maʼlumot manbalari ishlab chiqarish loglari, nuqson qaydlari va mashina operatorlari bilan suhbatlardir.
Manba Oktabr 2024 da ikki mashinaning ishlashini taqqoslagan va turli nuqson turlarini ikki ishlab chiqarish kuni davomida kuzatgan. Nazorat bosqichidagi keyingi ishlash esa Noyabr 2024, Dekabr 2024 va Mart 2025 dagi uchta o‘xshash mahsulot buyurtmasidan qayd etilgan. Mart 2025 maʼlumoti manbada ko‘rsatilgan Sentabr 2024–Fevral 2025 olti oylik loyiha fasilitatsiyasi davridan keyingi nazorat/kuzatuv maʼlumotidir.
Takomillashtirishdan oldingi asosiy holat
Sentabr 2024 ishlab chiqarish qaydida 172.112 sachetning 5.148 tasi nuqsonli deb qayd etilgan, nuqson darajasi %2,99 hisoblangan. Manba DPMOni 29.911 va sigma darajasini taxminan 3,3 deb ko‘rsatgan.
Takomillashtirishdan keyingi nazorat ishlab chiqarishlari
| Davr | Buyurtma | Batch | Nuqson | Jami ishlab chiqarish | Manba nuqson darajasi |
|---|---|---|---|---|---|
| Noyabr 2024 | 1 | 25 | 425 | 171.875 | %0,25 |
| Dekabr 2024 | 2 | 26 | 392 | 178.750 | %0,22 |
| Mart 2025 | 3 | 15 | 355 | 103.125 | %0,34 |
| Jami | — | — | 1.172 | 453.750 | Manba matnida jami uchun %0,25 ko‘rsatilgan |
Manba takomillashtirishdan keyingi 2.583 DPMO 4,2–4,3 sigma oralig‘iga to‘g‘ri kelishini, umumiy taqqoslashda sigma darajasini 4,3 deb qayd etadi. Shuningdek, %99,7 yield qiymati bildirilgan; bu qiymat 2.583 DPMO bilan taxminan mos keladi.
Nega manba faqat haroratni ayblamaydi?
Tub sabab tahlili bitta mashina parametrini ayblaydigan tuzilma bermagan. Standartlashtirilmagan jarayon sozlamalari, operator tajribasiga bog‘liqlik, yetarli bo‘lmagan ish yo‘riqnomalari, yetarli bo‘lmagan aniqlash va segregatsiya, plyonkani tekislash, qoldiqni tozalash, nozul geometriyasi va material nazorati birgalikda baholangan. Shuning uchun olingan sifat yaxshilanishini faqat 170 °C yoki 175 °C sozlamasiga bog‘lash tadqiqot metodini noto‘g‘ri aks ettiradi.
Tadqiqot qo‘llab-quvvatlaydigan xulosalar
- Holat liniyasida eng muhim sizib chiqish toifalari yuqori gorizontal, pastki gorizontal va vertikal zonalarda to‘plangan.
- Nuqsonlar muayyan ishlab chiqarish vaqtlarida klasterlashgan; birinchi kuni 15:00 va 12:00 vaqt oralig‘i ajralib turgan.
- Fishbone va 5 Why tahlili standartlashtirilmagan parametrlar, operator yo‘riqnomasi, aniqlash/ajratish, tozalash va material nazorati kabi bir nechta mumkin bo‘lgan tub sabablarni ko‘rsatgan.
- 49 kombinatsiyali ish oynasi haroratlar birgalikda baholanishi kerakligini ko‘rsatgan.
- Tortish mustahkamligi baholashi manbada gorizontal 170 °C va vertikal 175 °C sozlama tavsiyasiga olib kelgan.
- Nozulning 10 mm qisqartirilishi, tozalash vositasining o‘zgartirilishi, OPL, sensor nazorati va muhrlash testlari takomillashtirish paketining qismlaridir.
- DPMO 29.911 dan 2.583 ga, manbada qayd etilgan sigma darajasi 3,3 dan 4,3 ga o‘zgargan.
- Keyingi uchta nazorat buyurtmasining har birida qayd etilgan nuqson darajasi %2 maqsaddan past bo‘lib qolgan.
Tadqiqot qo‘llab-quvvatlamaydigan xulosalar
Tadqiqot barcha oziq-ovqat qadoqlash liniyalarida DMAIC aynan bir xil DPMO kamayishini albatta taʼminlashini, 170/175 °C barcha VFFS mashinalari uchun optimal ekanini, faqat nozulni qisqartirish natijaga sabab bo‘lganini yoki biror tuzatish chorasi boshqalaridan mustaqil sababiy taʼsir ko‘rsatganini isbotlamagan.
Takomillashtirish paketi bir nechta aralashuvni birgalikda o‘z ichiga olgan. Tadqiqotda alohida nazorat liniyasi, randomizatsiya yoki har bir aralashuv bittalab chiqarib tashlanadigan ablation dizayni yo‘q. Shuning uchun DPMO pasayishining qanchasi harorat sozlamasidan, qanchasi tozalashdan, nozuldan, operator standartlashtirishidan yoki boshqa o‘zgarishlardan kelib chiqqanini miqdoriy ajratib bo‘lmaydi.
Asosiy cheklovlar
Bitta holat: Tadqiqot ABC deb atalgan bitta oziq-ovqat ishlab chiqaruvchisining muayyan jarayoniga asoslanadi.
Sanoat va mashina xususiyligi: Qadoqlash plyonkasi, VFFS geometriyasi, issiq to‘ldirish mahsuloti va jarayon sharoitlari boshqa korxonalardan farq qilishi mumkin.
Ko‘p aralashuv: Barcha yaxshilanishlar birgalikda joriy qilingan; alohida hissalari ajratilmagan.
Bosim birligi yo‘qligi: Ish oynasida −0,4 va −0,2 bosim sozlamalari berilgan, ammo fizik birlik ko‘rsatilmagan.
Kalibrlash hisobotidagi nomuvofiqlik: Table 9 dagi og‘ish formulasi, og‘ish belgilar va “%1 dan kam” iborasi bir-biriga to‘liq mos emas.
Nuqsonlarni sanashdagi noaniqlik: Birinchi va ikkinchi kun jadvallarida “total defect items” bilan nuqson toifalarining umumiy chastotasi farq qiladi; manba buning sababini aniq tushuntirmaydi.
Umumlashtirish imkoniyati: Mualliflar ham bitta holat va sanoatga xos dizayn natijalarni umumlashtirish imkoniyatini cheklashi mumkinligini taʼkidlaydi.
Amaliy maʼnosi
Tadqiqotning amaliy qiymati bitta “to‘g‘ri harorat” berishidan ko‘ra paket sizib chiqishini tizimli sifat muammosi sifatida ko‘rib chiqishidadir. Avval nuqson joyi va vaqti o‘lchangan, so‘ng sabablar tasniflangan, ish oynasi fizik testlar bilan baholangan, operator ish yo‘riqnomalari standartlashtirilgan va natija keyingi ishlab chiqarish buyurtmalarida kuzatilgan.
Boshqa ishlab chiqarish liniyasiga ko‘chirish kerak bo‘lsa, manbada berilgan harorat va bosim qiymatlarini bevosita ko‘chirish o‘rniga, o‘sha liniyaning qadoqlash materiali, plyonka qalinligi, muhrlash geometriyasi, mahsulot viskozligi, to‘ldirish harorati, bosim birligi/kalibrlash, dwell time, liniya tezligi va tozalash sharoitlari alohida tasdiqlanishi kerak. Tadqiqot ushbu barcha o‘zgaruvchilar uchun universal chegaralarni bermaydi.
Manba va Usul Haqida Izoh
Asl tadqiqot: A case study of paste sachet production defect analysis using the Six Sigma DMAIC Approach.
Mualliflar: Tay Guo Xuan, Nurmin Nadiah, Norafiqah Norazhar, Nuraida Mohamad, Zainol Mustafa.
Muallif nomi metadata izohi: PDF birinchi muallifni “Tay Guo Xuan” shaklida beradi; rasmiy jurnal veb metadata qaydi “Guo Xuan Tay” shaklidan foydalanadi. Verianla asosiy identifikatsiya maʼlumotida PDFdagi asl yozilish saqlangan.
Teng hissa: Manbada teng hissa/teng birinchi mualliflik bayonoti ko‘rsatilmagan.
Masʼul muallif: Tay Guo Xuan.
Muassasa 1: Manufacturing Excellence Department, Hai Soon Leong, 43500 Semenyih, Selangor, Malaysia.
Muassasa 2: Center for Modelling and Data Analysis (DELTA), Department of Mathematical Sciences, Faculty of Science and Technology, Universiti Kebangsaan Malaysia, 43600 UKM Bangi, Selangor, Malaysia.
Jurnal: International Journal of Industrial Management.
Nashriyot: Manba PDFda Universiti Malaysia Pahang Al-Sultan Abdullah Press; jurnalning rasmiy taʼrifida Universiti Malaysia Pahang Al-Sultan Abdullah Publishing.
Jild / son / sahifalar: Volume 20, No. 3, 2026, 180–194.
DOI: 10.15282/ijim.20.3.2026.12431.
Qabul qilingan sana: 13 May 2025.
Reviziya: 6 September 2025.
Qabul: 11 March 2026.
Nashr: 30 September 2026.
Manba turi: Research Article; sanoat holat tadqiqoti.
Peer-review: International Journal of Industrial Management rasmiy jurnal maʼlumotiga ko‘ra single-blind peer-reviewed jurnaldir.
Preprint holati: Manba PDF va rasmiy maqola sahifasida ushbu tadqiqot uchun alohida preprint versiyasi ko‘rsatilmagan.
Litsenziya: Creative Commons Attribution-NonCommercial 4.0 International (CC BY-NC 4.0).
Moliyalashtirish: Tadqiqot davlat, xususiy yoki notijorat moliyalashtirish tashkilotlaridan hech qanday grant yordami olmagani bildirilgan.
Rahmat: Mualliflar loyihaga ko‘rsatgan yordami uchun Hai Soon Leong Sdn Bhd ga minnatdorchilik bildiradi.
Manfaatlar to‘qnashuvi: Mualliflar manfaatlar to‘qnashuvi yo‘qligini bildirgan.
Maʼlumotlarning mavjudligi: Natijalarni qo‘llab-quvvatlovchi maʼlumotlar so‘rov asosida masʼul muallifdan olinishi mumkinligi bildirilgan.
Etika: Tadqiqotda inson yoki hayvon ishtirokchilari bo‘lmagani va etik kengash tasdig‘i talab qilinmagani bildirilgan.
Generativ sunʼiy intellekt bayonoti: Mualliflar generativ sunʼiy intellekt yordamidagi texnologiyalar kontent, g‘oya yoki nazariya yaratish uchun ishlatilmaganini; faqat o‘qiluvchanlikni oshirish va tilni yaxshilash maqsadida kuchli inson nazorati ostida qo‘llanganini bildirgan.
CRediT hissalari: Tay Guo Xuan: konseptuallashtirish, formal tahlil, vizuallashtirish, maslahat/nazorat, dastlabki qoralama yozuvi va resurslar. Nurmin Nadiah: formal tahlil, metodologiya, ko‘rib chiqish va reviziya. Norafiqah Norazhar: formal tahlil, metodologiya, ko‘rib chiqish va reviziya. Nuraida Mohamad: formal tahlil, metodologiya, ko‘rib chiqish va reviziya. Zainol Mustafa: metodologiya, maʼlumotlarni kuratsiya qilish, maslahat/nazorat, ko‘rib chiqish va reviziya.
Asosiy usul: Six Sigma DMAIC holat amaliyoti; ishlab chiqarish loglari, nuqson qaydlari, operator intervyulari, Pareto yondashuvi, fishbone diagrammasi, 5 Why, DPMO, harorat kalibrlashi, dye penetrant testi, Fujifilm Prescale/Thermoscale baholashi, ish oynasi va tortish mustahkamligi testlari.
Asosiy natija: Manbada DPMO 29.911 dan 2.583 ga, sigma darajasi 3,3 dan 4,3 ga o‘zgargan va DPMO 27.328 ga kamaygan.
Metodologik chegara: Natija bitta korxonaning muayyan VFFS liniyasida bir nechta tuzatish chorasi birgalikda qo‘llangandan keyin olingan. Aralashuvlarning individual hissasi ajratilmagan va natijalarni boshqa korxonalarga bevosita umumlashtirish tasdiqlanmagan.
Manba ichidagi nomuvofiqlik 1: Table 7 takomillashtirishdan oldingi 29.911 DPMO qiymatini to‘g‘ri hisoblaydi, ammo keyingi jumlada xuddi shu qiymatni “after improvement” deb ataydi. Table 14 aniq ravishda 29.911 ni takomillashtirishdan oldingi, 2.583 ni takomillashtirishdan keyingi qiymat sifatida ko‘rsatadi.
Manba ichidagi nomuvofiqlik 2: Table 7 matni 29.911 DPMO uchun %96 yield bildiradi; to‘g‘ridan-to‘g‘ri nuqson darajasining komplementi taxminan %97,01 ga teng. Manba bu farqni tushuntirmaydi.
Manba ichidagi nomuvofiqlik 3: Table 9 dagi chop etilgan \(D=(C-A)/A\times100\) tenglama bilan jadvalda berilgan manfiy og‘ish belgilari mos kelmaydi. Bundan tashqari, matndagi “og‘ishlar %1 dan kam” iborasiga qaramay, ayrim mutlaq og‘ish qiymatlari %1 dan yuqori.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan